


光纤激光与CO₂激光:如何为您的应用选择最佳技术
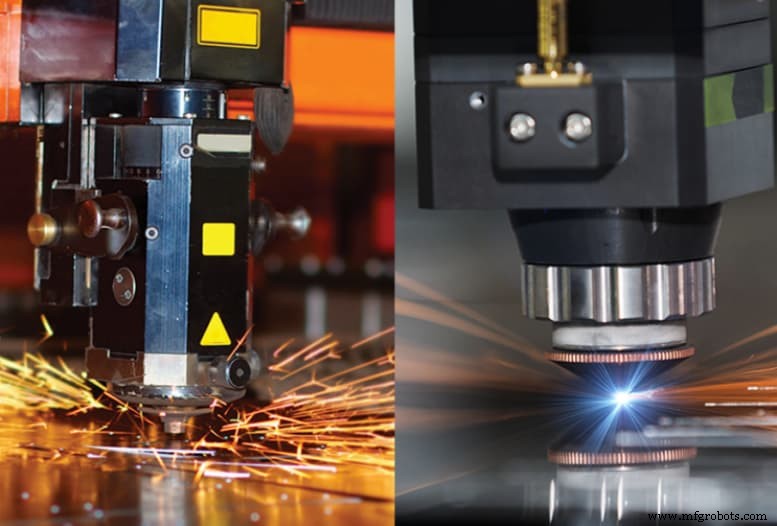
光纤激光与CO₂激光之争由来已久,因两技术在制造业均普及。有人推崇CO₂激光成熟稳健,有人看好光纤激光创新高效。实则无绝对优劣,选型取决于应用场景、精度要求、材料特性等多维因素。本文将全维度对比两大技术路线,助您科学决策。
光纤激光技术概览
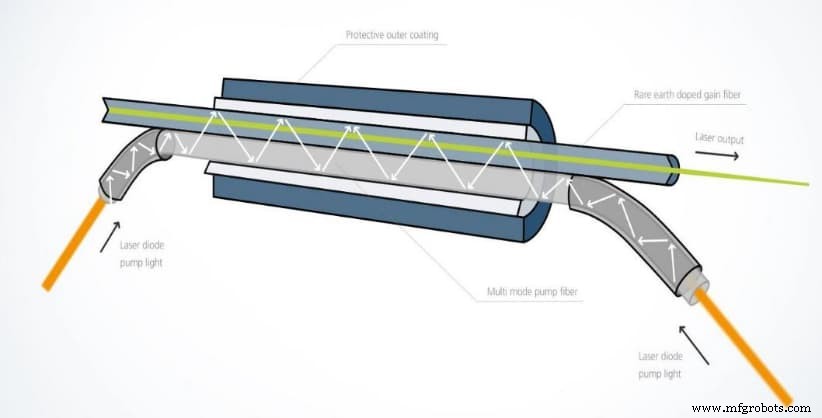
光纤激光利用光纤光学元件传输高能光束,轻松切割多材质。是金属蚀刻、退火、雕刻的首选。核心优势在于光纤传输机制:光源经光纤聚焦放大,再经聚焦镜群二次聚焦,最终由CNC数控精准定位切割,配合N₂/O₂工艺气体完成加工。
运维成本极低,免维护设计大幅压缩运营开支。但设备采购成本高,中小企业准入门槛较高。
CO₂激光技术概览
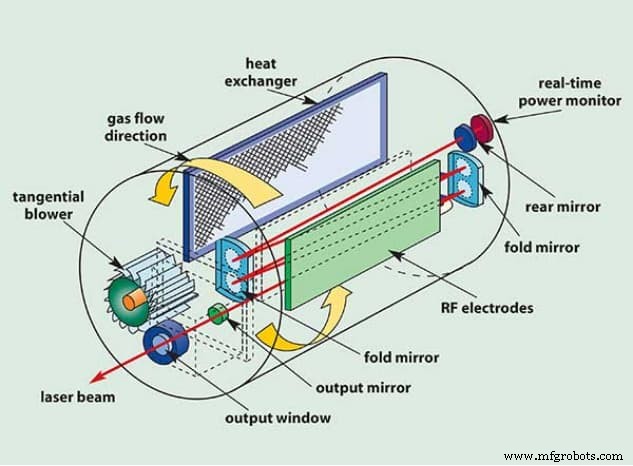
CO₂激光通过谐振腔激发CO₂/N₂/Xe等混合气体,高速气流碰撞产生高能光子,可轻松切割厚工件。光路采用反射聚焦系统,而非光纤传输。设备采购成本相对低廉,但功耗大、运维成本高,综合经济性需细算。
光纤激光 vs CO₂激光:八大核心参数正面PK
1. 能量源
光纤激光:LED发光 → 光纤放大聚焦。CO₂激光:混合气体受激辐射 → 光波放大。
2. 功耗表现
光纤激光电光转换效率高30%,同等任务耗能更少、更快。
3. 波长差异
均处红外波段。CO₂激光波长10,600nm;光纤激光波长780-2,200nm。
4. 切割速度
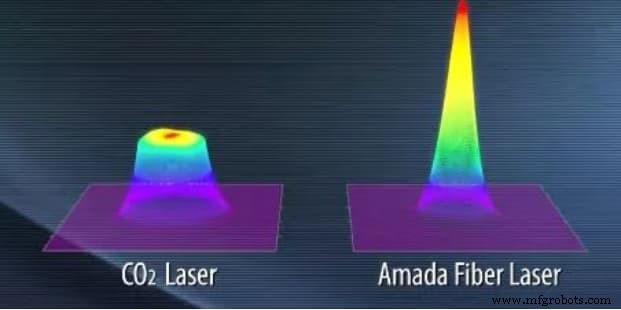
薄板领域光纤激光碾压级领先。2kW光纤激光切割速度≈5-6kW CO₂激光。得益于光纤光学系统极高功率密度。
5. 切割精度
几何精度与稳定性光纤激光胜出;但切割边缘光洁度CO₂激光更优。取决于您优先考量尺寸精度还是表面质量。
6. 切割厚度范围
光纤激光常规切割金属≤13mm,高功率机型可切软铝至30mm但价格极高。CO₂激光受功率限制较小,大功率机型可切割更厚工件。
7. 系统复杂度
光纤激光架构极简,免复杂光路,上手易、维护简。CO₂激光光路系统复杂,调试维护门槛高。
8. 投资成本
光纤激光技术较新、厂商少、采购成本高;CO₂激光成熟普及、供应链完善、设备价格亲民。
光纤激光与CO₂激光优劣势全景扫描
光纤激光优势
- 切割品质优: 光纤技术赋予极小切缝、极稳性能,适配各类激光切割产品设计。
- 高速可靠: 高功率密度带来极速加工与高可靠性。
- 能效比高: 电光转换效率高30%,少耗能多产出。
- 操作简便: 系统简化,培训成本低。
- 运维成本低: 高效、简易、免维护,全生命周期成本优。
光纤激光劣势
- 采购成本高: 设备投入大,中小企业负担重。
- 工艺气体消耗大: N₂/O₂消耗量大,增加运营负担。
- 高反材料/厚板难切: 铜铝等高反材料、超厚板加工受限。
CO₂激光优势
- 切割切面好: 不锈钢、铝件切割边缘光洁度更优。
- 材料适应性广: 金属/非金属/复合材料免调试切换。
- 生态成熟: 技术迭代久、专家多、故障排查资源丰富。
CO₂激光劣势
- 运维成本高: 光路组件多、维护频繁、耗电大,综合运营成本显著高于光纤激光。
- 环境要求苛刻: 需恒温恒湿洁净环境,易干扰生产节奏。
- 切割速度慢: 薄板领域完全无竞争力。例:4kW CO₂激光切割低碳钢+N₂仅260 IPM,同功率光纤激光达1,400 IPM。
选型决策的五大关键考量
待切材料
薄金属板(如700W下:2mm铜、3mm不锈钢、6mm碳钢)首选光纤激光;厚板(>5mm)及非金属材料CO₂激光稳定性更强、切缝更直。
应用场景
除切割外,雕刻/蚀刻均适配。光纤激光因高速、创新、低运维,在雕刻蚀刻上更具优势。
生产节拍
追求高产出选光纤激光。厚板加工被迫选CO₂激光。
采购预算
激光切割成本高企,设备采购是大头。CO₂激光设备便宜;光纤激光设备贵但运维省,全生命周期视产量核算。
维护资源
车间订单饱和、无暇频繁维护时,免维护的光纤激光更合算。CO₂激光需严苛环境与高频维护,运营压力大。
安全性
两者均辐射有害辐射,必戴防护装备。光纤激光常带防护外壳,本质安全性更高;CO₂激光通常敞开式,必须依赖个人防护。
RapidDirect:激光切割服务首选
综合采购、运维、人力成本,外包激光切割服务最划算。RapidDirect以稳定质量、极具竞争力价格著称。专家团队融合行业经验与前沿设备,全流程在线化:上传图纸规格 → 秒级报价 → 极速交付。全球化服务网络,不受地域限制,致力于最短周期内交付最优服务。
结语
光纤激光与CO₂激光之争无绝对赢家,适配性取决于应用、材料、成本等多维权衡。经验法则:薄板、高速、高精度首选光纤激光;厚板、非金属、追求切面光洁度选CO₂激光。同时纳入全生命周期成本核算:光纤激光贵在买、省在用;CO₂激光省在买、贵在用。
工业技术