


不锈钢管弯曲工艺精通:核心技术与关键要点全解析
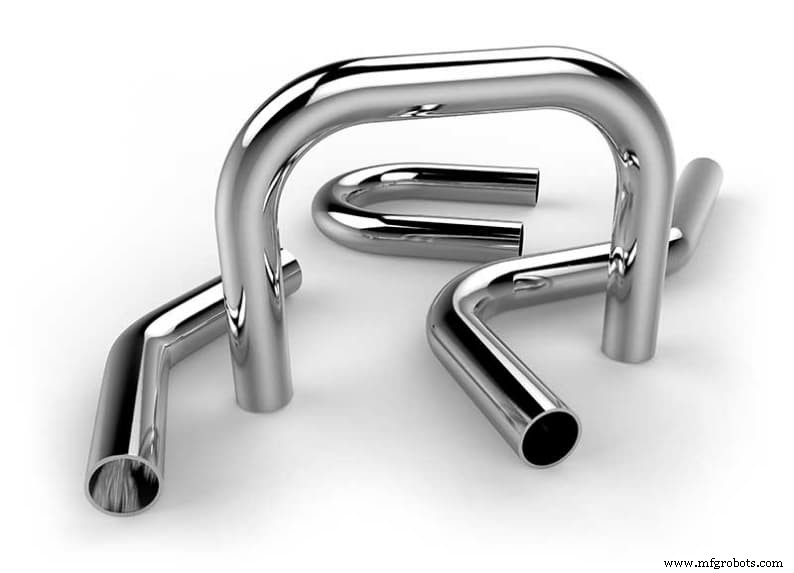
不锈钢是制造业最受欢迎材料之一。这使不锈钢管弯曲成为制造各应用金属零件的标准成型工艺。工程师和设计师视其为系统管路管道的主要操作。
但需正确理解钢管弯曲方法。一些高端不锈钢材料现成主流,加剧加工挑战。因此掌握弯曲工艺要领至关重要。
本文探讨弯曲钢管最高效方法,指导您最大化工艺效益。
不锈钢管弯曲基础与挑战
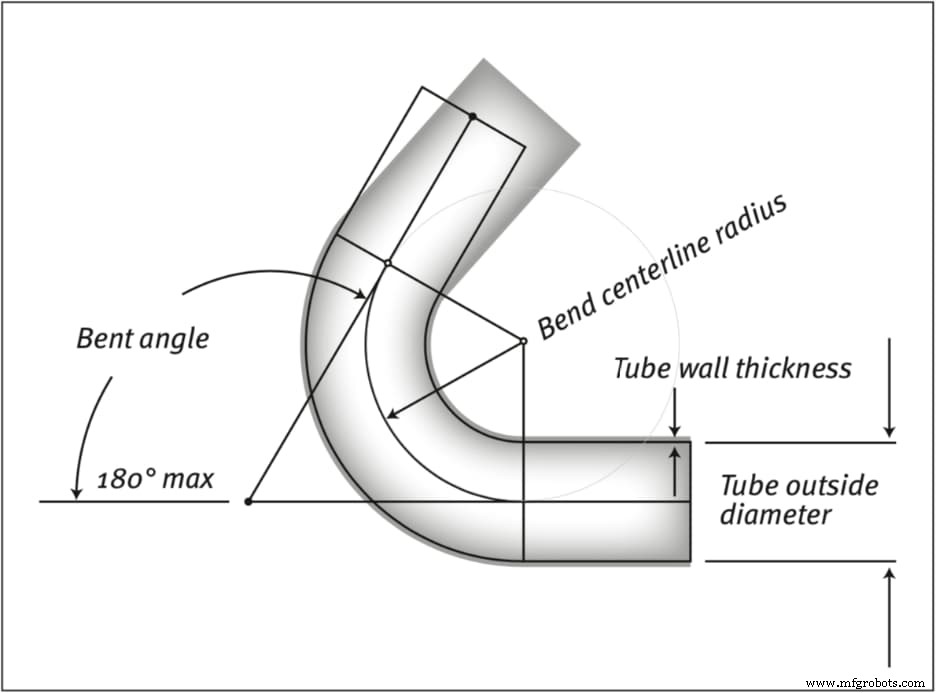
钢用于定制原型可能棘手。它是硬质材料。但也是延展性和可锻性材料。可通过多种加工工艺轻松成型为各种形状。不锈钢管弯曲帮助将管材塑造成多种有价值构型。
虽可将不锈钢弯成不同形状,但过程可能需专用工具施加巨大直接压力。谈高端不锈钢材料弯曲,关注点转向弯曲难度增加。难度常取决于管壁厚度。
厚壁管通常需更大力弯曲。此外,特定尺寸形状管材可能需专用弯曲设备。回弹可能性也给不锈钢管弯曲带来重大挑战。
如何弯曲不锈钢管
处理不锈钢管颇具挑战。但一些技术可简化过程。本节探讨用最高效方法弯曲不锈钢管。
芯轴管弯曲
金属管芯轴弯曲常在旋转拉拔弯管机进行。芯轴是置入管内确保弯曲中形状完整的工具。芯轴可能带额外球形钢,确保弯曲过程中停留在弯曲段内侧。
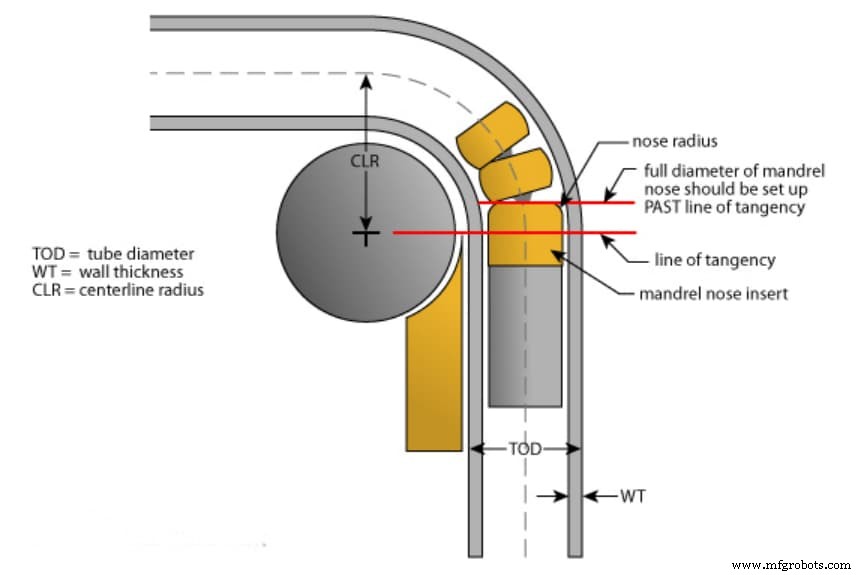
芯轴管弯曲设置包括:
- 压模——夹持管材切线(或直段)。
- 夹模——绕弯模旋转钢管。
- 芯轴——支撑弯曲处管材内径,可能带铰链球。
- 刮模——接触内切线切点前管材,擦拭工件防止内弯半径起皱。
芯轴管弯曲主导不锈钢管弯曲领域,尤其适配小半径应用。考虑如何弯曲不锈钢管到半径,应选芯轴弯曲。因该法对椭圆度和壁厚变薄提供最大控制。
内径(ID)芯轴支撑弯曲中材料流动。压模支撑外径(OD)。二者结合控制管材OD和ID贯穿弯曲全程。芯轴管弯曲防止最常见弯曲问题,最重要的是回弹。也防皱、扁平化和折皱。
三辊弯曲
辊弯或角度弯曲适合大型工件。通常三辊呈金字塔布置,垂直或水平铣削方向,视截面尺寸定。辊移动产生通常特定的大半径。
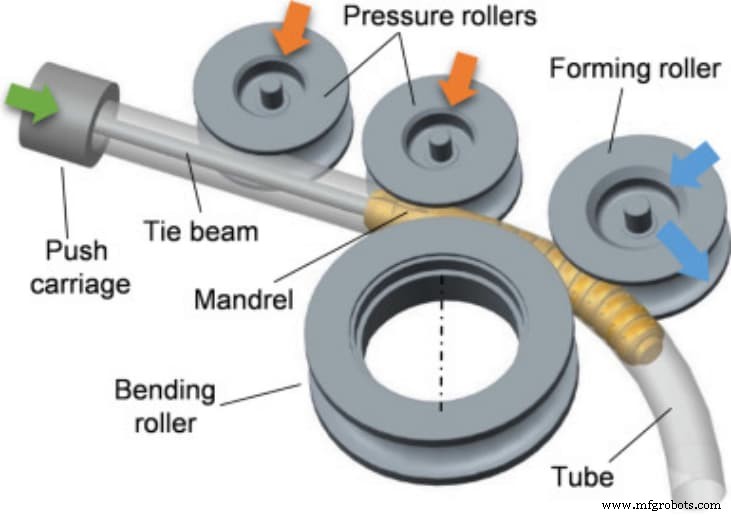
机床决定哪辊移向哪侧。中辊位置决定管材半径。上辊某些机床可上下移动得所需角度。其他机床两下辊动、上辊固定。
制造商用辊弯生产螺旋。操作员每圈提升管材可生产连续线圈。此时工件应有大半径和单径节距。若节距较大,需额外辊引导管材外扩成型线圈。
拉弯
此法类似芯轴管弯曲,只是无芯轴。提高管件精度,实现无变形复杂混合弯曲。此法用夹具支撑机床。
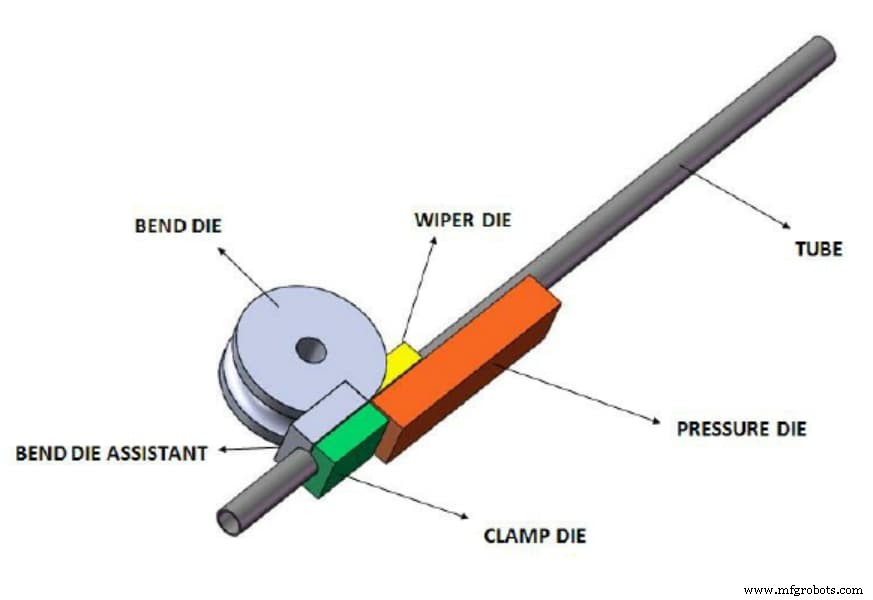
夹具允许拉管向半径与管相似形状。按此原理,拉弯助在管上得锐利弯曲,同时保持高精度和一致性。
制造商常用旋转拉弯法处理结构框架和机械用管件。典型如防滚架、自行车把手、扶手等。
压缩弯曲
另一高效不锈钢管弯曲方法是压缩弯曲。此法用压缩模将材料绕固定弯模弯曲。系统涉及管后切线点后初始夹持。随后压缩模帮助将工件"压缩"向弯模。
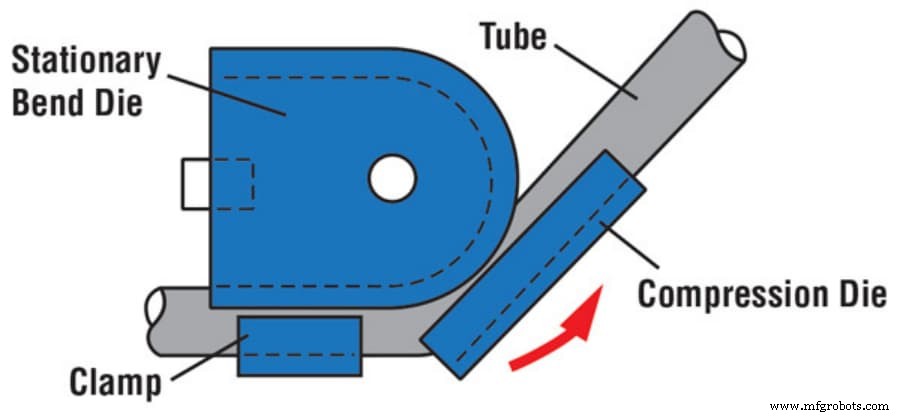
压缩管弯曲最适合对称工件。即两侧弯曲相同管材。这些管弯曲在双弯头机单次装夹完成。所以圆度非最关键考量时可选此法。
压缩弯曲追求速度和经济性、以更低成本获更高产出时理想。但不推荐中心线半径(CLR)小于两倍弯曲直径的管材。即1英寸管弯需至少2英寸中心线得理想弯曲质量。
关注其他钣金弯曲技术?阅读:钣金如何弯曲。需生产弯曲不锈钢管,RapidDirect随时待命。上传设计文件即可。
不锈钢管弯曲考量因素
思考如何弯曲钢管时,必须考量结构因素。最重要包括:
弯曲半径
弯曲钢管常需达紧凑半径。多数情况外壁变薄导致弯曲变形。芯轴支撑可防此情况。即芯轴管弯曲此情况下最可靠。
有时达紧凑半径致钢超弹性极限。常导致皱褶、鼓包变形。此类情况建议三辊弯曲或旋转拉弯。
此外,更紧弯曲半径常需更谨慎施力。180度弯视管内径和壁厚可行。但可能需更宽"U"形保结构完整性和内部形状。
屈服强度
不锈钢管弯曲另一关键考量是屈服强度。它是钢材特性之一,指示回弹形成可能性。屈服强度高材料弹塑性应变比大,回弹也比低屈服强度材料大。
因此弯曲前必须确定钢材屈服强度。每次弯曲产生合理应变。屈服强度应结合预期具体应变量考量。
材料厚度
材料厚度变异是弯曲不锈钢管巨大挑战。对制造商达特定弯曲公差影响显著。各不锈钢规格常谈平均值。但实际厚度落在特定范围。
因此微小厚度变化可显著影响弯曲角度几度。尤其需严公差时影响结果。必须知晓定制管制造中某些材料需更大弯曲力。厚壁不锈钢牌号需比薄壁更大力。
给定半径下弯曲厚壁材料应变高于薄壁。壁越厚管承受压力越高。薄壁管弯曲中更易坍塌。
故须正确设定弯曲功率防不一致和材料变形。须选正确工艺、正确设置机床。
焊接管 vs 无缝管
无缝管和焊接管均可弯曲。但紧半径下无缝管弯曲效果更好。焊接管薄壁适合大直径应用。焊管焊缝可能干扰弯曲一致性。因管上形成应力集中点。
应力集中致焊接管工作压力比无缝管低20%。也不可忽视焊缝成型不良导致管不完全圆,阻碍焊接管正常弯曲。
不锈钢管弯曲半径参考表
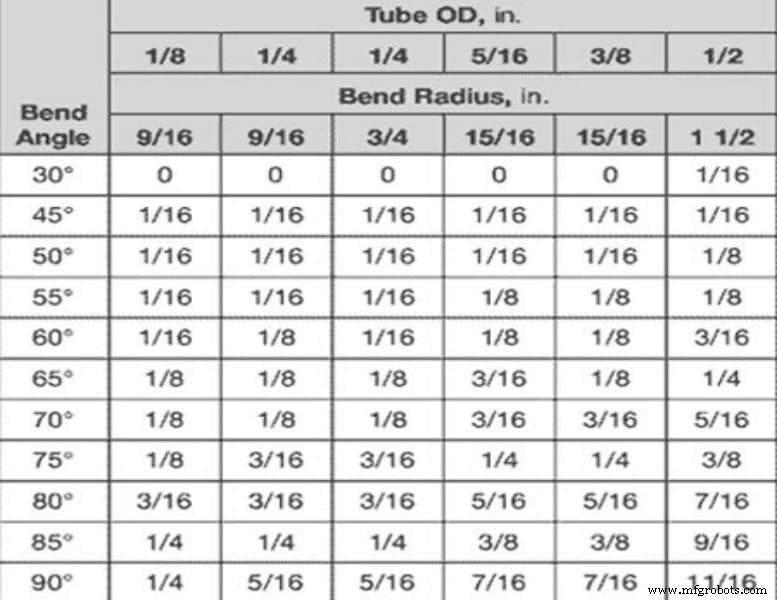
管弯曲半径指管中心线测量半径。弯曲半径工装随弯管机不同。但最常见通常遵循特定经验法则。
标准拉弯半径 = 2 × D
即OD 20mm管需40mm弯曲半径。更紧半径如½×D可能。但低于2×D常成本更高。
最小辊弯半径 = 7 × D
材料性能和壁厚影响最小辊弯半径。技术上遵循7×D指南安全。也建议弯曲半径留宽公差。
不锈钢管应用领域
不锈钢管因易装配用于多行业。也耐极端高温高压。这是不锈钢特定行业适用的特性之一。
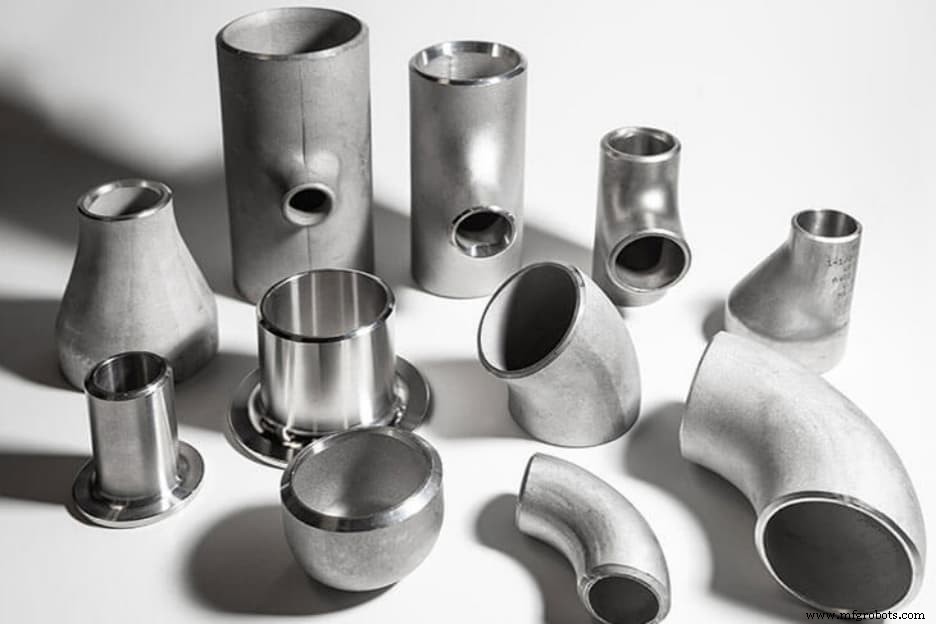
例:汽车行业CNC加工用不锈钢管制高品质消音器,因其耐极端压力。也用于医疗器械、光伏框架、工业设备、电气布线。将钢管成型为各种形状厚度让其更实用。
家用电器、供暖、给水、管道系统等家庭应用广泛见不锈钢管产品。几乎无行业不用这多功能材料,涵盖航空航天、汽车、科技、电气、建筑、食品饮料等行业。
创新者每日发掘不锈钢管新用途,融入生活方方面面。
钢管弯曲是否适配您的应用?
如前所述,钢管用于各行业不同应用。且精密机床和现代方法让管弯曲更精准。因此选合适材料、工艺、工装,将为您应用达完美弯曲提供绝佳机会。
若愿了解更具成本效益手段、获专业钢管弯曲指导,RapidDirect CNC加工服务为您而设!我们也提供定制管制造和制造服务,别处难觅。专家团队提供极具竞争力价格的快速原型服务。
不止这些。专家团队提供专业设计建议。再助您制造高质量理想钢管。提供您可信赖的质量保证。立即上传CAD文件获即时报价。
常见问题
弯曲不锈钢管有多难?
钢管弯曲因材料硬度可能很难。但选具备工艺工装专业知识的正确制造商可让过程更顺畅。
芯轴管弯曲比辊弯好?
方法选择取决于弯曲需求。芯轴弯曲首选紧半径操作防扁平、起皱、折皱。辊弯适合大弯曲半径薄壁管。
不锈钢管应用有哪些?
多行业用不锈钢管多应用。家电、汽车航天部件、电子设备、管道系统、医疗器械等。
工业技术