


攻克不锈钢加工难题:解决方案与最佳实践
新产品不断涌现对零件材料提出更高要求。有时所需材料必须满足高硬度、高耐磨、高韧性等特殊要求,产生一批难加工材料,对加工工艺提出更高要求。与优质碳素结构钢相比,不锈钢材料含Cr、Ni、Nb、Mo等合金元素。这些合金元素增加不仅提高钢材耐腐蚀性,也对不锈钢加工性能产生一定影响。
本文以不锈钢等难加工材料为对象,结合加工中遇到的实际问题,分析不锈钢加工困难,提出切实有效解决方案。
本文结合加工实际问题,分析不锈钢加工难点,提出切实有效解决方案。
不锈钢切削难点分析
实际加工中,切削不锈钢常伴随崩刃、粘刀现象。因不锈钢切削时塑性变形大,产生切屑不易断裂、易粘结,导致切削过程严重加工硬化。每次切削都会为下一次切削产生硬化层。层层累积下,不锈钢在切削过程中硬度越来越大,所需切削力也随之增加。
加工硬化层产生和切削力增加必然导致刀具与工件摩擦增加,切削温度升高。
此外,不锈钢导热系数小、散热条件差,大量切削热集中在刀具与工件之间,恶化加工表面,严重影响加工表面质量。而且切削温度升高加剧刀具磨损,在刀具前刀面产生月牙洼、切削刃出现缺口,影响工件表面质量,降低工作效率,增加生产成本。
提高不锈钢加工质量的途径
可见不锈钢加工难度大,切削易产生“硬化层”,易崩刃、切屑不易断裂导致粘刀,加剧刀具磨损。针对不锈钢这些切削特性,结合生产实际,从刀具材料、切削参数、冷却方式三方面寻找提高不锈钢加工质量的途径。
3.1 刀具材料选择
选择合适刀具是加工高质量零件基础。刀具太差无法加工合格零件;选好刀具虽能满足零件表面质量要求,但易造成浪费增加生产成本。结合不锈钢散热差、加工硬化层、易粘刀等特点,选用刀具材料应具备耐热性好、耐磨性高、与不锈钢亲和力低等特点。
3.1.1 高速钢
高速钢是加入W、Mo、Cr、V、Co等元素的高合金工具钢。工艺性能好、强度韧性好、抗冲击振动能力强。高速切削产生高热(约500℃)时仍能保持高硬度(HRC仍在60以上)。高速钢红硬性好,适合制造铣刀、麻花钻等铣削工具,可满足不锈钢切削硬化层、散热差等环境要求。
W18Cr4V是最典型高速钢刀具。1906年诞生以来广泛制成各类刀具满足切削需求。但随被加工材料机械性能不断提高,W18Cr4V刀具已无法满足难加工材料加工要求。高性能钴高速钢应运而生。与普通高速钢相比,钴高速钢耐磨性、红硬性和使用可靠性更好。适合大切削量加工和间歇切削加工。常用牌号如W12Cr4V5Co5。
3.1.2 硬质合金
硬质合金以高硬度难熔金属碳化物(WC、TiC)微米粉为主要成分,以钴、镍、钼为粘结剂,在真空炉或氢还原炉烧结而成的粉末冶金产品。硬质合金具有强度韧性好、耐热、耐磨、耐腐蚀、高硬度等一系列优异性能。500℃时基本不变,1000℃时仍有高硬度,适合不锈钢、耐热钢等难加工材料切削。常用硬质合金主要分三类:YG型(钨钴硬质合金)、YT型(钨钛钴型)、YW型(钨钛钽(铌)型),三种合金成分不同,用途也不同。其中YG硬质合金韧性好、导热性好,可选较大前角,适合切削不锈钢。
3.2 不锈钢切削刀具几何参数选择
1) 前角γo:
结合不锈钢高强度、好韧性、切削切屑不易断裂特点,在保证刀具足够强度前提下应选较大前角,可减少被加工对象塑性变形,也可降低切削温度和切削力,减少硬化层产生。
2) 后角αo:
增大后角可减小加工表面与后刀面摩擦,但刀尖散热能力和强度也会下降。后角大小视切削厚度而定。切削厚度大时应选较小后角。
- 主偏角kr、副偏角k'r:
主偏角kr减小可增加切削刃工作长度,利于散热,但会增加切削径向力,易产生振动。kr值常取50°~90°。若机床刚性不足可适当增大。副偏角常取k'r=9°~15°。
4) 刃倾角λs:
为增加刀尖强度,刃倾角一般取λs=7°~-3°。
3.3 切削液与冷却方式选择
不锈钢加工性差,对切削液冷却、润滑、渗透、清洗性能要求较高。常用切削液有几类:
1) 乳化液:
较常用冷却方式,冷却、清洗、润滑性能较好,常用于不锈钢粗车。
2) 硫化油:
切削时金属表面可形成高熔点硫化物,高温下不易破坏,润滑效果好,有一定冷却效果,一般用于钻、扩、攻丝。
3) 机油、主轴油等矿物油:
润滑性能好,但冷却和渗透性差,适合外圆精车。
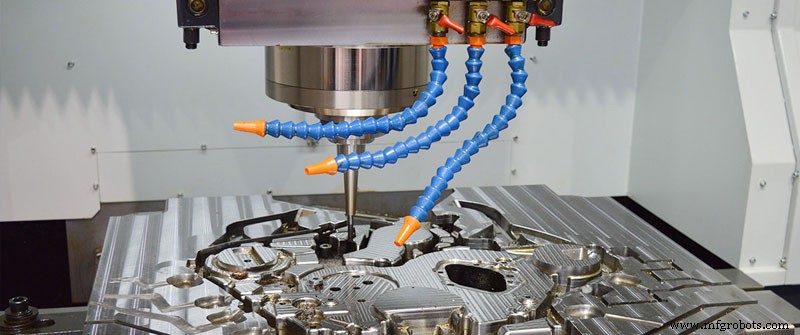
切削时切削液喷嘴应对准切削区,或采用高压冷却、喷雾冷却等方式更佳。
综上,虽然不锈钢加工性差、加工硬化严重、切削力大、导热性低、易粘刀、易磨损刀具等缺点,但只要找到合适加工方法、使用合适刀具、切削方法和切削用量、选择合适冷却液、工作中勤动脑筋,不锈钢等难加工材料问题就能解决。
制造工艺