


CNC 机床类型全解析:从三轴到十二轴的选型指南
CNC 加工凭借计算机控制的高速高精、显著成本优势,成制造业主流切削成形工艺。但 CNC 机床类型繁多:铣/钻/车,按切削方式分刀具、激光、等离子、电火花。车间主、制造者常难抉择哪类机床适配自家行业。
本文详解各类 CNC 机床应用与局限,助您精准选型。
CNC 机床两大阵营
三轴 CNC 与多轴 CNC。
三轴可铣可车;多轴分三类:
- 定轴 3+2 轴
- 五轴联动
- 车铣复合
三轴 CNC 机床
车间最常见。刀具相对工件沿 X/Y/Z 三线性轴运动:X 左右、Y 前后、Z 上下。分铣床与车床。
CNC 铣床
工件固定虎钳,高速主轴带刀具沿 X/Y/Z 线性轴切削。
优势:编程相对易、运行稳定、低成本。
应用:标准几何特征。
局限:需两轴以上联动成形的几何体无法加工。
CNC 车床(车削中心)
工件装主轴旋转,刀具加工内外轮廓,可中心钻孔。
优势:单件成本低、精度极高。
应用:螺纹、平面、三维复杂回转体。
局限:仅能加工回转体。
五轴 CNC 机床
克服车床局限。X/Y/Z/A/B 五轴:A 为第四轴(绕床身/X 轴旋转),B 为第五轴(绕刀具头/Y 轴旋转)。
优势:复合角度定位快速成型复杂几何、降循环时间优化成本、尺寸稳定性佳。
应用:叶轮、涡轮、进气道等复杂微小间隙零件。
局限:昂贵设备、需专家级操作员。
五轴分定轴与联动:联动五轴同步运动;定轴 3+2 绕 A/B 定向后锁定、加工、再定向。
车铣复合中心
兼具车削与铣削能力,主轴夹持工件可车削高效率,亦可五轴铣削灵活几何。
优势:减装夹、降采购成本、省换刀时间、提流程效率。
应用:需铣/钻的回转体零件。
局限:不可绕 Z 轴旋转。
七轴 CNC 机床
航天军工复杂地形需工件旋转/刀具头旋转,五轴无此功能。七轴在五轴基础增 Z 轴移动与机械臂旋转,省去换机时间。
优势:工件旋转、省换机时间、提处理速度。
应用:复杂航天军工部件。
局限:比五轴更贵。
十二轴 CNC 机床
现存最先进。双主轴(立加 VMC + 卧加 HMC)实现 12 角度极致精度,全自主无人干预铣/钻/切割铝等轻合金。
优势:设计自由度无双、快速换型。
应用:最高难度加工。
局限:极高精密设备、需顶尖操作员。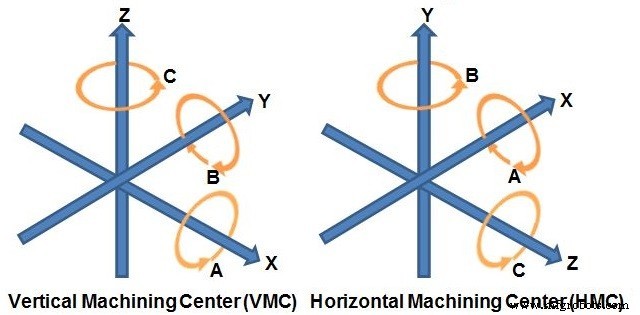
从可靠供应商采购 CNC 就绪材料
Industrial Metal Service 供应 CNC 常用铝、钛、不锈钢等,自有锯切服务按需下料省时减废。MetlSaw NF12-T12 切 12 英寸厚×12 英尺长×12 英尺宽铝板;Amada PCSAW 530 X 带锯脉冲切割技术精准快速切削钛合金等高强材料。
工业技术