


PVC地板:类型、生产与关键特性
背景
PVC地板主要两大形式:弹性PVC卷材与弹性PVC片材。卷材典型宽6英尺(1.83米)或12英尺(3.66米),片材标准12×12英寸(30.48×30.48厘米)方块。卷材通常不带胶,安装者须自配底胶。片材有干铺版或压敏胶背版,后者受可撕离纸保护。
卷材厚度与装饰工艺不一。薄款10-15密耳,耐磨高端款达25-30密耳。花纹通过凹版印刷或雕刻版印刷施于耐磨层下胶层,确保耐久。
众多房主青睐PVC因安装简易。25-30密耳卷材对非专业人士有挑战,但PVC片材通常易铺设,DIY友好。区别于硬质材料,PVC可用锋利刀片修剪贴合角落、橱柜、弧形空间。
PVC可铺设于现有地面,吸尘或温和肥皂水易清洁。妥善保养多数品牌免打蜡。聚氨酯面层赋高光泽持久亮丽;如变暗专用地板精油可复光。
民用与商用PVC地板并存。民用款厚度、花纹、风格多样。商用产品须满足严格耐用抗污标准——医院等环境关键——多设防滑面应对高流量区域。
历史
几个世纪以来,坚硬耐水表面为室内珍视。早期方案从夯土混牛血到刷漆木地板,均需定期翻新。18世纪初大幅织物地毯铺餐桌下接碎屑、抖抖户外。
1700年代末创新者以油漆涂帆布、麻、亚麻等结实织物,制首批防水地板布。这些“油布”易清洁、廉价、可家庭制作或19世纪量产。亚麻油毡——亚麻籽油、软木胶、颜料制——1890年代跟进迅速成量产地面铺装。
亚麻油毡主导至二战后,制造商寻求更轻更耐用替代。1950年代末弹性PVC地板现身,得益于透明PVC胶层提供更亮更鲜艳色彩。1960年西尔斯目录宣称:“全光泽发光——零繁重劳动!”
原材料
PVC地板核心成分含聚氯乙烯(PVC)树脂、高分子增塑剂、颜料、微量稳定剂、载体底布——毡或木浆碳酸钙纸混合。高光卷材/片材额外涂聚氨酯涂层。压敏胶片胶粘剂由有机树脂配制。
设计
设计团队持续捕捉新兴趋势开发最长五年吸引力花纹。概念从草图到数字模型,再全尺寸全彩纸样打样。通过花纹转印18×24或24×36英寸雕刻版,在未饰面胶料上制原型。最终耐磨层施加后,设计师得近成品视图。
原型评估后决定发布、修改或弃用。设计上市周期三至六月,视复杂度而定。
制造工艺
制造PVC卷材地板
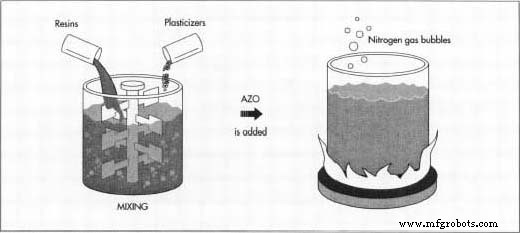
- 1 PVC树脂与增塑剂桶内混合成塑性溶胶。加AZO化合物;加热分解生成氮气气泡形成发泡面糊状混合物适宜涂布。
- 2 浆料经反辊涂布机涂覆毡或纸底布,进烘箱固化激活PVC树脂吸收增塑剂定型。
- 3 胶化板材经印刷机,金属雕刻版将所需花纹压印于耐磨层下胶层。
- 4 二次增塑剂-PVC混合涂覆,较高温度再加热。树脂熔融硬化成透明耐磨涂层保护花纹。
- 5 高光款经辊涂聚氨酯涂层;风刀控厚度,紫外灯固化面层。
- 6 成品卷材——哑光或高光——切12英尺(3.66米)卷,典型长1,500英尺(457.2米),零售商可再分切。
制造PVC片材地板
- 7 片材混合PVC树脂、碳酸钙、增塑剂、颜料于大混合机。
- 8 加热至熔融,压延成片。面团状材料卷材状态下压花。
- 9 模切机冲切成12×12英寸(30.48×30.48厘米)片材。
- 10 片材冷却装箱。含压敏胶者辊涂胶覆保护纸。箱装典型10或12片。
质量控制
所有原料——PVC树脂、增塑剂、颜料、稳定剂、底布——经严格测试确认符合企业标准。底布验厚度抗张强度;涂层评粘度均匀性。基线质量确认后生产推进。
生产中各阶段目检。卷材含瑕疵时质检人员调整切割软件规避缺陷区。
HUD与FHA用商用PVC接受广泛测试,含最小厚度、耐用性、阻燃要求。
副产品/废弃物
PVC地板生产无有害物质释放。废料通常现场回收或送再生商。历史上重金属稳定剂颜料已被环保替代品取代。今日行业聚焦生产与消费端废PVC回收利用。
PVC地板生产无有害物质释放。废料通常现场回收或送再生商。历史上重金属稳定剂颜料已被环保替代品取代。今日行业聚焦生产与消费端废PVC回收利用。
制造工艺