


经典玩具手推车的演变与生产
背景
玩具手推车是一种轻便四轮车,具坚固车身与转向把手。传统上采用半连续工艺——切割、喷漆、组装零件——制造,这款简单而持久的玩具可追溯至1880年代。其基本设计基本未变,反映出持续引起全球儿童共鸣的永恒魅力。
历史
考古证据表明最早马车约公元前4世纪中叶在两河文明发展,主要运输农业建筑材料。罗马人引入转向前轴革新设计,大幅提升转向灵活性。
玩具手推车1880年代问世,初为手工木制。需求激增推动制造商转向钢材、后塑料,各材料提供增强耐用性与安全性。Radio Flyer由意大利移民安东尼奥·帕辛1920年代初创立,开创大规模生产。帕辛采用汽车金属冲压技术满足增长需求,1930年代成全球最大童车生产商。二战因钢材配给减产,战后需求反弹迅速回升,持续渐进式设计改进优先安全与多功能性。
设计
经典玩具手推车含四关键部件:主车身、底盘、车轮、转向把手。车身——典型矩形平底——具圆角卷边消除隐患。现代手推车可含可拆卸围板或集成储物增强功能性。
底盘由支架与车轴构成,连接车身与车轮。后轴仅允许前进,前轴枢轴安装实现转向。车轮含球轴承轮毂确保顺滑转动,部分型号配刹车机构锁定车轮。
转向把手传统为钢或塑料杆,从前轴延伸经球节连接实现流畅运动。现代设计提供人体工学把手可升降,适应不同身高儿童舒适度。所有部件用螺丝、螺母、螺栓或焊接紧固确保结构完整性。
原材料
玩具手推车制造用钢、木、高密度聚乙烯(HDPE)。早期全木制,今钢主导因强度重量比优。HDPE塑料提供现代替代,受益聚合物技术进步。饰面用无毒丙烯酸漆——常红、黑、白——涂车身及其他部件。填料与着色剂改性塑料性能美观,橡胶供车轮外胎。
制造工艺
生产法随材料选择异,钢制手推车典型遵循以下步骤:
车身成型
- 1. 卷钢开卷矫直消除翘曲,精密切割机裁切成矩形板。废料回收利用。
- 2. 板材送入压铸机压入型腔成车身形状。脱模后修边去余料,卷边机卷曲顶边消除尖角。为增强强度,部分车身经选择性焊接。
- 3. 成品车身清洗、干燥、喷涂分层喷漆系统,典型终为亮红漆面。烘箱固化漆膜,后模板印标识。整个涂装序列约30分钟。
车轮与其他零件制造
- 4. 车轮冲压圆钢盘,弯成碗状焊接成轮圈。喷漆后装橡胶轮胎。车轴、底盘、转向杆亦冲压、切割、焊接、喷漆。
- 5. 塑料件——如装饰板、可拆配件——注塑成型。热塑料颗粒高压注入二件模具,保压冷却后顶出。
包装与组装
- 6. 所有零件就绪后移至包装区。熟练工组装预组装手推车或整理零件成套装。产品裹保护膜、装箱、封箱。套装版零件上传送带装箱、码托发运零售商。
质量控制
严格玩具安全法规——如美国消费品安全委员会标准——指导生产全阶段。原料初检,制造中训练有素质检员目检焊缝、漆面、组装。次品拒收回收,确保仅安全耐用手推车达消费者手中。
未来展望
创新将聚焦设计精进与生产效率。Radio Flyer等公司持续申请专利强化储物方案与人体工学转向把手。钢材聚合物技术进步配合自动化数字化设计工具,承诺更快更可持续制造。新兴安全特性——如低轮廓车轮、先进制动系统——有望设定新行业标杆。
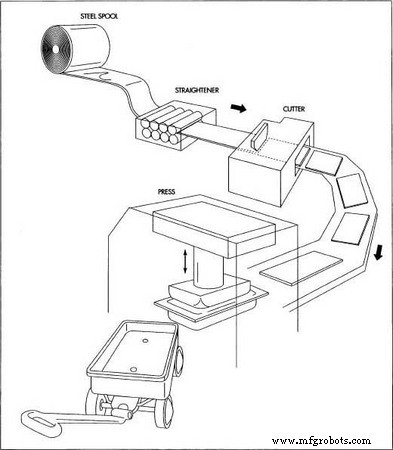
手推车车身采用拉深冲压工艺生产。钢材裁切成尺寸合适的矩形板,再模压成手推车车身形状。
创新将聚焦设计精进与生产效率。Radio Flyer等公司持续申请专利强化储物方案与人体工学转向把手。钢材聚合物技术进步配合自动化数字化设计工具,承诺更快更可持续制造。新兴安全特性——如低轮廓车轮、先进制动系统——有望设定新行业标杆。
手推车车身采用拉深冲压工艺生产。钢材裁切成尺寸合适的矩形板,再模压成手推车车身形状。
制造工艺