


木屐:历史、材料与工艺
背景
木屐——法称sabots,荷称klompen——14至20世纪初为农业工人主要鞋履。坚固结构保护双脚免受泥泞、潮湿、田间锐利工具伤害。法式木屐常木皮结合,经典荷式纯木制,防水性更强,适应沼泽地形。一战中,士兵改良为“萨博汀”,木皮混合用于战壕。
工业化皮革橡胶生产兴起后,木屐退出日常。然荷兰农民、渔民、钢厂工人仍沿用。1960年代欧洲北美复兴,木屐从功能工鞋转为时尚单品。现代变体多为皮面木底,全橡胶木屐仍受园艺喜爱。
原材料
传统木屐用三种硬木:欧洲柳、黄杨、美洲鹅掌楸。因硬度高、天然耐水而珍视。原木采伐即用,无化学处理——成品鞋可刷清漆或彩绘装饰。
制造工艺
历史上每只木屐由工匠或穿着者手工雕刻。现代工厂结合传统与机械化步骤,提升产量同时保质量。
制坯
- 1. 伐木截段,去皮。锯成粗长方体——坯料——尺寸随鞋码变化。男码8典型坯料尺寸14.5×5.25×5.25英寸(37×13.3×13.3厘米)。
外型成型
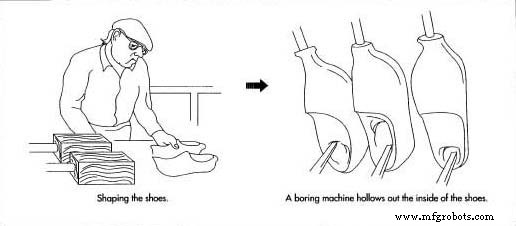
- 2. 坯料置于成型机(亦称复制机/仿形机)。用各码乙烯基样鞋,操作员锁定样鞋,电动切刀描摹轮廓。坯料反向旋转,可同时雕刻左右鞋。
内腔雕刻
- 3. 成型坯移至双动钻床,装三叉切削刀。中叉作描摹刀伸入乙烯基样鞋内;侧叉为锋利铲刀,切除多余木料。此步得内部形状,边缘留约0.25英寸(0.64厘米)余量。
精修
- 4. 自动精修机跟随乙烯基样鞋,修整内腔至光滑,去除最后0.25英寸(0.64厘米)余料。得仅需少量修整的鞋坯。
干燥
- 5. 鞋坯自然风干4-6周,置干燥库或低温炉循环热干风。固化过程排出木材水分,硬化木屐。
修饰
- 6. 干燥后,工匠轻打磨内外表面。完全干透打磨后,木屐成品可穿。装饰木屐随后彩绘或刷漆。
制造工艺