


圆珠笔的演变与现代制造
历史
圆珠笔是通过微小金属球输送墨水的紧凑书写工具。球座于墨水槽下方;笔在纸上滑动时球转动,转移墨水。虽19世纪末获专利,直至1950年代初才商业化,今全球年销超1亿支。
近60年三位发明家将概念变为可靠工具。首项专利1888年10月30日授予约翰·J·劳德,描述旋转球轴承由墨水槽保持湿润。但设计漏墨、纸上晕染。拉迪斯拉夫与格奥尔格·比罗改良,1930年代生产首款商业成功圆珠笔;1944年销售峰值。漏墨问题最终由马塞尔·比希男爵1945年解决,巴黎量产Bic笔。后续进步聚焦墨水粘度、球硬度、人体工学外壳。
背景
圆珠笔解决钢笔频繁蘸墨痛点。自容墨水槽靠毛细作用防渗漏。笔尖自由旋转球仅部分外露,滚动摩擦纸面推墨前进。多数设计共享核心部件:球、笔尖、墨水、墨水槽/墨管、外壳。帽盖、伸缩笔尖、多色墨管、可加墨设计、甚至水下/零重力加压墨管均为满足特定需求的变体。
原材料
早期圆珠笔用普通钢球,现代笔采用纹理碳化钨球——5万+微抛光切面与互联通道——抗变形保墨流。黄铜(铜锌合金)成大多笔尖机械件,因强度耐蚀;铝、不锈钢用外壳;金、银、铂镀饰高端款。
墨水须微粘、慢干、无颗粒防堵塞。厂商将颜料、染料、润滑剂、表面活性剂、增稠剂、防腐剂调入油酸、蓖麻油、磺酰胺增塑剂基质。纸上快速挥发吸收确保落笔速干。
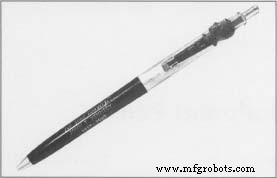 1963塑料金属圆珠笔纪念小肯尼迪遇刺(亨利·福特博物馆藏)
从最早沙滩烧木棍书写、苏美尔芦苇笔、埃及象形笔、中国古毛笔,书写工具剧变。鹅毛笔统千载至19世纪末约瑟夫·吉洛特钢笔尖免削尖。钢笔引入墨水槽却仍晕染,至1950年代圆珠笔近乎消除脏污。
南希·EV·布里克
塑料在圆珠笔制造关键。热固性树脂(酚醛)成笔身、帽盖等刚性件;热塑性如高密度聚乙烯、乙烯基树脂成笔身、墨管、按钮、帽盖。材料选型基于成型性、重量、耐蚀、成本效益。
制造工艺
圆珠笔大规模生产,各厂细节微异。通用流程含墨水配制、金属件冲压、塑料成型、组装、包装、贴标、发运——先进设施常从原料到成品<5分钟。
墨水配制
- 专用配料间大批量生产。配料员遵精确配方,批次罐混合原料。按需加热/冷却,计算机控制泵设定搅拌速度、温度、计量。多阶段质检。
冲压成型
- 碳化钨球、黄铜笔尖等金属件冲压锻造。黄铜圆片经钢冲头弹簧顶杆压入压铸模;余料修剪回收。
- 成品清洗、上油、尺寸修整、抛光,球压入笔尖腔。
外壳成型
- 挤出或注塑生产塑料笔身、墨管、帽盖、机械件。挤出:颗粒加热强制通过模口;注塑:熔融塑料注入模具固化。
灌墨组装
- 传送带组装零件;球接墨管,灌墨。如需装弹簧。
总装、包装、发运
- 笔尖墨管装入主体;加帽盖尾部。精加工含涂层、装饰、最终清洗。泡罩包装或袋装,托盘码垛发运经销商。
质量控制
全阶段质保。线检员抽检尺寸、形状、一致性,用游标卡尺、螺旋测微计、显微镜。表面涂层光学平晶/规校验。墨水批次pH、粘度、外观测试;超规调整。成品抽样验证书写性能。
未来展望
持续研究新墨水人体工学设计延长耐用降成本。关键趋势:最少加工金属塑料,降废料、提速、降制造成本。
制造工艺