


纤维板(MDF)生产:工艺、质量与未来趋势
背景
工程木材,即复合林产品,以木纤维、刨片、刨花经树脂胶合热压制成。美国年产复合木材约2100万公吨(2100万吨)。常见形式有胶合板、细木工板、纤维板、刨花板、层积材。这些产品利用以往未充分利用的木材残料和低等级树种,确保原料极少浪费。
中密度纤维板(MDF)主要由木质纤维经合成树脂胶合制成。板材压制比重0.50-0.80(31-50磅/立方英尺)。生产中加入添剂增强强度、耐湿、饰面性。MDF可切割成各种尺寸形状,用于工业包装、展示架、玩具、家具、橱柜、墙板、线条、门部件。
MDF表面平整光滑,无节疤纹理,简化饰面工序、成果一致。均质边缘利于精密加工,较其他基材减少边料浪费。尺寸稳定性与强度提升使MDF成为众多室内应用中实木优替。家具厂亦压花MDF创立体设计,利用其均匀纹理。
过去十年美国MDF市场快速扩张。出货量增62%,产能增60%。今美国年消费MDF超10亿平方英尺(9300万平方米)。1996年全球产能达120亿平方英尺(11亿平方米),现全球运营厂超100家。
历史
MDF于1960年代美国商业化,初产于纽约德波斯蒂。相关产品硬质纤维板(硬纤板)1925年偶然诞生,威廉·梅森寻求利用锯木厂丢弃的大量木屑。试图压制木纤维作绝缘材料,因忘关压机意外制得耐用薄板——早期纤维板,用喷灯、18世纪书信压机、旧汽车锅炉制成。
原材料
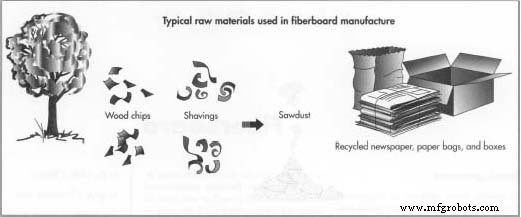
纤维板传统原料为木屑、刨花、锯末。可持续关注拓宽原料至废纸、玉米须、甘蔗渣(蔗渣)、纸板、塑金复合容器、电话簿、旧报纸。某公司年处理10万吨此类废料,循环再造优质MDF。合成树脂胶合纤维,添加剂改善性能。
制造工艺
技术进步显著提升MDF品质。创新涵盖木材准备、树脂配方、压机设备、板材打磨技术。现代压机缩短周期,抗静电系统延长打磨带寿命。
木材准备
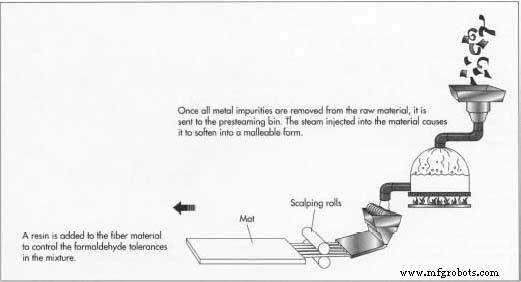
- 磁选除铁杂质后,回收纤维分拣为大块与小片,小片再分锯末与木屑。
- 二次磁选后,废料分流作燃料。剩余纤维预蒸汽,经侧螺旋与塞螺旋给料机压缩脱水。精磨机将纤维撕成均匀丝束;二次精磨可提纯度。大功率精磨机亦筛除异物。
固化与压制
- 精磨前加树脂控游离甲醛,精磨后加催化剂。纤维经闪蒸管烘干(油/气加热)。精准称量保证树脂纤维比。
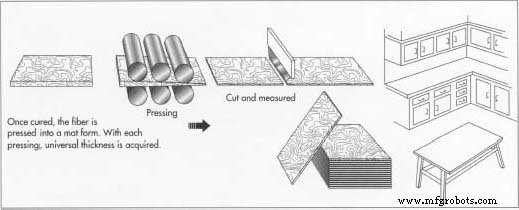
- 预压垫经刮平辊达均匀厚度,再经多级压制。连续压机大滚筒匀速压制,电子控制监控保证目标密度强度。成品修边规格、冷却后定长切割。
- 压机配平衡液压合合系统,四点位置控制,实现单板厚度精控、减少预固化问题。
板材打磨
- 板材经碳化硅或陶瓷替代磨料(氧化锆铝、氧化铝)涂层砂带打磨,获细腻光滑表面。八磨头砂光机与双面分级输出一致饰面质量。抗静电技术消除静电,减粉尘、延长砂带寿命。
饰面
- 视终端应用,板材可施多种饰面。可喷漆着色、印木纹、压花常见。纵剪切大板(宽达100英寸),模切小规格(42×49英寸)。窄条(1-24英寸)专机生产。
- 贴面机贴PVC、箔材等饰面。工序含MDF卷材展开、双辊间涂胶、复合饰面、经贴面机压合。
质量控制
多数MDF厂采用计算机过程控制监控每步保持一致性。连续称重带、基重计、密度剖面仪、测厚仪协同保均匀。美国国家标准协会(ANSI)制定各应用产品规范,含甲醛释放限量。标准随环保法规与市场需求演进。
ANSI A208.2现行第三版,按密度与用途(内/外)分级,规定四个内用等级。规定物理力学性能、尺寸公差、公制英制双单位甲醛限值。
关键指标——密度、比重、硬度、静曲强度、耐磨、冲击强度、弹性模量、抗拉强度、吸水率、厚度膨胀、内结合强度——按ASTM D-1037测试,确保每板达行业基准。
未来展望
1996年新增750厂,但预测1997年消费下滑10%,部分市场出口不及预期。然投入高技术设备与严格环控的厂仍能产优质MDF。
环保法规将持续驱动创新。脲醛树脂因成本低、固化快占主导,但甲醛释放引担忧。酚醛树脂固化后不释甲醛,为更清洁替代,成本较高。早期研究表明减少树脂用量仍可达相当固化速度。
制造进步——如消除预固化、最小化板厚差异的压机系统——将产边缘一致性更优、表面更光滑、物理性能更强的MDF。预期推动MDF在家具橱柜设计更广采用。
制造工艺