


玩具气球:历史、生产与未来演变
背景
气球是轻质材料制成的气密包封,可充气或充气体膨胀。玩具气球形状、尺寸、色彩丰富多样,深受儿童成人喜爱,庆典节日增添欢愉。
气球技术源于18世纪末法国。造纸师雅克和约瑟夫·蒙哥菲耶发现热气鼓纸袋上升,1783年6月首次公开演示轻于空气气球。35英尺(11米)布球衬纸亮相,随之雅克·查尔斯1783年氢气填充涂橡胶漆丝绸球。早期成就激发热情,为未来科学、体育、军事应用奠基。
今日橡胶玩具气球与早期设计不同,全由橡胶制成。生产能力逐步建立,始于1803年巴黎近郊世界首家橡胶厂建立。
天然乳胶——水中橡胶微粒悬浮液——遇空气、热、某些化学物质凝固成弹性固体。硫化通过化学添加剂或热处理增强强度、弹性、耐温性。
橡胶使用溯及前哥伦布时期南美文化,乳胶涂土模。1830年英国发明家托马斯·汉考克专利乳胶浇注浸模工艺,预示现代浸模制品如手套、避孕套。
1921年开发延缓乳胶凝固技术,使液态原生乳胶全球运输成为可能,催生新制造法。1920年代初多项英国专利授权液态乳胶浸模。1931年尼尔·蒂洛森创制"蒂利猫"气球——猫头形印胡须——马萨诸塞游行售出,创立延续至今的公司。
虽存在合成橡胶,天然乳胶因优异弹性——拉伸7-8倍原长仍回弹——为合成替代品无法比拟,仍为首选。
原材料
天然乳胶为白色或淡黄不透明液体,似牛奶,源自三叶橡胶树,主产马来西亚和非洲。割树皮取汁收桶,过滤除杂,加碱防凝固后运至加工中心。
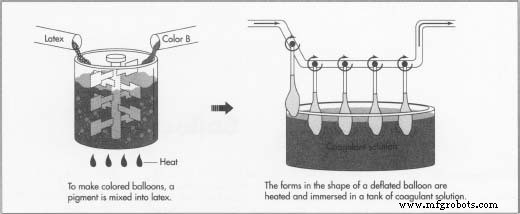
使用前乳胶混合添加剂调整粘度、干燥速率、耐久性。抗降解剂延缓氧化,颜料——金属氧化物或有机染料——赋色。
制造工艺
气球生产根本围绕将模具——形状如瘪气球——浸入液态乳胶。
早期模具为一次性纸板木棍组件;现代模具可复用,通常不锈钢、铝、瓷质,抛光光滑。多模具倒装于机械移动架上通过流水线。
高度自动化连续循环生产同色同规格批次,最小化人工干预,仅用于设置、包装、偶尔维护。
乳胶准备
- 1. 现场混合颜料入乳胶或采购预着色乳胶着色。
- 2. 乳胶注入恒温搅拌罐保持均匀。
浸模成型
- 3. 模具加热短浸凝固剂溶液(水、钙盐、皂、滑石)。盐引发凝胶化;皂促成膜均匀;滑石利后续脱模。
- 4. 加热模具浸入着色乳胶。时机关键:短浸得薄膜;长浸增厚。受控速度防气泡确保均匀。
卷边成圈
- 5. 刷辊或滚辊卷边形成气球颈部特征圈口。
除去多余凝固剂
- 6. 模具浸入浸出液——通常清水——溶解残留凝固剂。
硫化橡胶
- 7. 乳胶层干燥硫化。厂商用预混硫化剂乳胶中温干燥;或烘箱硫化长达1小时。
脱模
- 8. 机械脱模,常喷水或气吹离收集入筐或网。
- 9. 喷水气球离心机甩干多余水分。
- 10. 大型滚筒烘干机最终干燥。
印刷包装
- 11. 气球可印刷后包装或直接包装。直接包装时输送带经计数器后装袋封口。
- 12. 印刷时每球充气装置膨胀,手工套印图案——商标、表情等——后送包装。
质量控制
制造环境严控。计算机仪器持续记录控制湿度、环境温度、乳胶烘箱温度、烘干条件保持一致性。
精确配方乳胶化学品确保特定粘度干燥特性。罐体循环系统防结皮沉降。
副产品/废料
最小化橡胶废料经济关键,因乳胶成本高相对单球价格。凝固剂大部回收;未回收废受环保法规管。乳胶最终可生物降解,但废弃气球制造后废料仍致垃圾。
安全隐患
玩具气球虽带来欢乐,也存隐患。儿童可能窒息于气球,水体中乳胶气球易被误认为水母,威胁鲸龟等海洋生物。
未来展望
竞争驱动持续自动化,尤其印刷包装。新兴技术旨在减少人工步骤。金属膜气球——聚酯薄膜三明治结构——获欢迎。平片源头利于印刷,反射箔呈现亮丽图案。强度耐久超橡胶但通用性低——不可扭转装液——降解更慢。
制造工艺