


石膏板:历史、材料与现代制造
概述
石膏板——薄型石膏板材——取代传统灰泥挂抹工艺,提供更快、更经济的全球建筑解决方案。板材由石膏芯夹两层专用纸构成。
除易安装,石膏板提供可靠防火屏障。石膏以晶体形式锁水——每10平方英尺(1平方米)板含水超2夸脱(2升)。遇热晶水在100℃气化,维持板温稳定直至水逸尽。即使水分全失,石膏芯仍不燃,持续保护底层木骨架。
石膏灰泥使用千年;埃及金字塔内墙饰保存完好。现代石膏板现主导全球住宅、商业、机构建筑。
原材料
核心成分为矿物石膏(二水硫酸钙),轻质岩石,全球大量赋存。每分子含两水分子(H₂O)与一硫酸钙(CaSO₄)单元——重量占21%、体积近50%。
因水锁定晶格,石膏室温干燥。仅在100℃晶格崩解水汽化成蒸汽。
古希腊称石膏为gypsos,因多功能珍视。纯白,天然杂质可呈灰、褐、粉、黑。古亚述称雪花膏雕塑。现粉碎石膏为牙膏、涂料、化妆品、药品、汽车玻璃抛光床、土壤改良剂、甚至电影“造雪”关键原料。
石膏碎烧脱75%水成熟石膏(巴黎石膏)。加水得细白粉可任意成型;干后复得岩石强度。除石膏板,熟石膏用于雕塑、陶器、餐具、卫浴器具、医用绷带。
北美年开采数百万吨石膏,石膏板为主终端用途。高达20%石膏可源自工厂或工地废料回收。电厂烟气脱硫副产石膏为高质量板材提供高性价比环保原料。
石膏板双面纸多为再生报纸。象牙马尼拉面纸经底漆处理接受大多数涂料饰面。灰背纸可复合铝箔制防潮石膏板供浴室。特种板用防潮纸或高吸水纸作抹灰饰面基层。
制造工艺
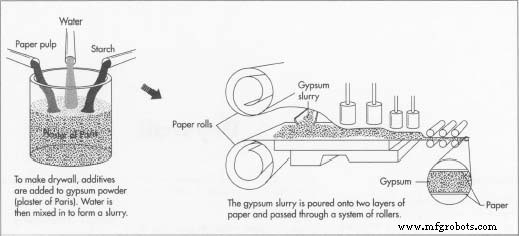
石膏板制造为夹芯法:石膏浆夹两层纸、干燥、切割标准尺寸。
添加剂配料
- 视板型混入≤0.5%添加剂于熟石膏。淀粉增纸粘结;纸浆增抗张。防火板可加未膨胀蛭石或粘土。
- 石膏浆加水调成均匀浆料。沥青或蜡乳液调节防潮。发泡剂引入气体,板材>50%空气——减重易装。玻璃纤维增防火板强度。
夹芯成板
- 浆料浇铺展开底纸,覆盖面纸。辊压至目标厚度:9.5毫米、12.7毫米、15.7毫米。
边缘成型
- 自动线长93-247米。板材输送中边缘成型为方边、榫槽、锥边、斜边、圆边视用途。面纸紧裹各边缘封底纸。
切割成板
- 芯体定型后精密刀切标准尺寸:宽通常1219或1572毫米,长2400或3600毫米。
干燥工艺
- 板材经长烘箱——如143米燃气炉——260℃。温度35-40分钟渐降,湿热严控。
成品
- 干燥后目检,捆扎成“提”每提30-40板。每板贴UPC条码供库存、结算、零售扫描。
产品演进
20世纪初石膏板问世以来,厂商持续改良。1950年代末标准板重9.8公斤/平方米,今均8公斤/平方米,利搬运安装运输。
防火防潮变体现于1950年代末、1960年代初。1988年推可控密度(CD)吊顶板:标准芯外包致密层,12.7毫米板抗下垂优于15.7毫米常规板。
研究聚焦石膏板废料资源化。1990年美填埋场接收约15亿公斤石膏板废料。研究显示粉碎废料作土壤改良剂效果媲美商业石膏肥料。
制造工艺