


条码扫描器:技术原理、设计演进与未来趋势
背景
条码扫描器从简易手持光笔进化为复杂的激光驱动、全息扫描设备。其核心原理始终一致:利用黑白条纹反射率差异(黑色吸光、白色强反射),将条码图案转化为计算机可识别的数字信号。
20世纪70年代初问世后,条码技术极大加速了仓储、零售、航空、图书馆及超市的数据录入,消除人工键入错误,实现实时库存与结算。超市收银扫描是最苛刻场景,需在秒级内读取不平整、脏污或易碎商品上的条码。
早期光笔需接触条码且光束窄,虽廉价但难应对不平或污损条码。激光照明的突破带来聚焦高亮光束,可非接触扫描。70年代中期电机驱动反射镜组件实现自动扫描,大幅提升速度与可靠性。
1980年全息技术取代旋转反射镜。在旋转盘嵌入全息图,单一光源即可多向反射光线。IBM与NEC独立推出全息收银扫描器,可从多角度读取条码,显著改善用户体验与吞吐率。
原材料
典型全息扫描器含氦氖(HeNe)激光器、高品质透镜、反射镜与光电二极管探测器。HeNe激光器发射稳定红光,易探测且性价比高。光电二极管多用硅或锗,将反射光转为电脉冲。
外壳多为不锈钢,光学窗口用玻璃或耐用塑料。窗口须保持透明无尘,任何缺陷均会散射光线降低精度。
全息盘以二铬酸明胶(DCG)夹于两层塑料间制成。DCG为感光材料,由陶氏化学与宝丽来联合开发。盘面含7–16个楔形区,各设计反射特定角度光线,实现多角度读码。
驱动电机为紧凑电动圆筒,连接中心轴,设计寿命长且转速控制精准。
设计
设计团队涵盖激光工程师、光学设计师、电子工程师与软件开发者。关键考量:
- 全息效率:在保持窄光束前提下最大化反射光能。
- 扫描模式:确保宽范围角度下的高读取率。
- 激光功率:平衡寿命、效率与用户安全。
- 光学投射距离:确定准确读取的最大距离。
- 机械布局:在紧凑人体工学外壳内布局旋转盘与光学组件。
- 信号处理:将光脉冲开/关转换为主机可解码的二进制数据。
制造工艺
设计定型后,零部件制造与装配同步进行。全息盘自产;透镜、反射镜、激光器采购自专业厂商并严格测试。
全息盘制作
- 母盘通过在DCG夹层记录各楔形区,每区反射独特角度。
- 记录后将楔形区粘合于单一透明板,用甘油基胶水保光学保真度。
- 复制采用光学拷贝:激光将母盘图案投射至空白DCG盘,转移图案。
透镜、反射镜、激光器
- 来料验证规格并进行寿命测试确保可靠性。
外壳
- 外壳由金属加工厂制造或自产,精密加工至公差要求。
- 通过应力测试验证强度与耐久性。
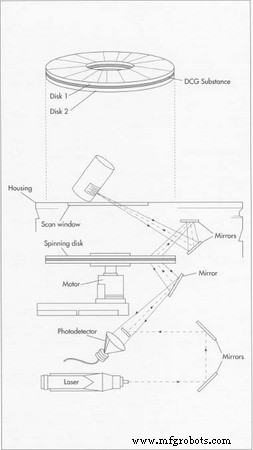
激光束照射条码,反射光经旋转全息盘捕获,光电探测器将图案转为电信号送计算机。每盘含7–12楔区,各反射特定角度。生产始于母盘,单激光将图案转移至相邻空白DCG盘。
总装
- 盘与电机集成测试扫描速度、模式与方向。
- 装配光学系统——激光器与反射镜,确保光束最佳对准。
- 全检合格后密封入外壳,装配扫描窗口。
质量控制
遵循行业基准:首次读取率(FPRR)、拒读率、读取速度。典型指标:
- FPRR:首次通过正确读取的条码百分比。
- 拒读率:每百万次扫描中不可恢复的次数。
- 读取速度:可靠扫描的速度范围。
机械测试连续运行数天至数年,验证电机转速与扭矩稳定性。光学测试验证读取一致性;优质扫描器准确率超85%,75–85%为常态。
电气测试考核拒读率。扫描器通常每秒采样100–200次,交叉校验以容忍印刷缺陷。不合格品送光学或电子检修。
未来趋势
- 微型半导体激光器降低光笔成本并拓展用途。
- 互动条码玩具与教具,以扫描替代按键操作。
- 家庭购物平台:消费者用智能手机或连接调制解调器的手持扫描器扫描目录下单。
- 面向复杂制造流程的先进激光扫描器,追踪定制批次、监控生产阶段。
- 新型光学组件提供更灵活的尺寸与应用适配性。
制造工艺
- 气动送料机:CNC车床自动化的高性价比之选
- 条码联合发明人诺曼·约瑟夫·伍德兰德逝世,享年91岁
- CNC G代码精解:程序员必备指南
- Romi CNC 30 G:大批量棒料切削机,配液压卡盘
- 防撞梁/缓冲梁:车辆门/保险杠/防滚架与输送带的分载守护者
- EN AW 6082 圆棒 — 工程与装饰阳极氧化用优质铝合金
- EN AW 2007 圆棒 — 高精密切削加工用 AlCu4PbMgMn 铝合金
- 商业纯镍201棒材 - 高纯度、未合金化镍工业应用
- 纯镍材料 - 205 GPa弹性模量、449 MPa抗拉强度、多宽度可选
- Alloy 52 合金棒材:51% 镍铁受控膨胀钢,高强度高性能
- 商业纯镍200棒材——纯净、无合金、高强度材料
- C++ 注释最佳实践:编写可读、可维护代码的注释艺术