


砂纸与涂层磨料:工业级与DIY应用的全方位解决方案
背景
虽然家庭木工最熟悉的涂层磨料是打磨家具工艺品的单张砂纸,但"涂层磨料"这一行业术语实则涵盖面向个人与工业的广泛产品族。虽形态多样,本质均为单层磨料砂粒粘结于柔性基材。除片状,消费端还有带卷、盘片形式。但最大用户是制造业,在工业生产各阶段大规模使用。例如家具与汽车工业离不开涂层磨料。
涂层磨料历史可追溯13世纪,中国用碎贝壳种子以天然胶粘羊皮纸。1769年巴黎街头已售涂层磨料纸。1808年文献描述制法,1835年美国授权首台制造机专利。
早期涂层磨料非万能工具,仅限抛光、喷漆镀铬前表面处理等精加工。随基材强度与磨料矿物特性改进,现可胜任重载应用。如今工业用途从手工片磨抛光到300马力电机驱动数英尺宽砂带磨钢。
美国约四十家公司制造或进口巨型卷材。行业规模受限于设备、原料、能源、劳动力的巨额投入。更多公司将巨卷转换为砂盘、砂带等成品。
原材料
"砂纸"实为误称,多数涂层磨品不含砂与纸。通常由磨料矿物(天然或合成)、柔性基材、胶粘剂组成。特殊应用可加其他材料。多数巨卷制造商从专业公司采购矿物与基材。天然矿物来自采矿加工商,合成矿物来自耐火材料专家,基材多来自织物厂。
磨料砂粒为核心,可为天然或合成矿物。天然石榴石、金刚砂(含铁杂质刚玉)因极高硬度仅用于木工;赤铁矿(天然氧化铁)因软仅作抛光剂。但天然矿物占磨料市场不足1%。金属加工需专用合成矿物,因其质量稳定且可制成细长结构利于粘结柔性基材。
具体产品用途决定矿物选择。氧化铝最常用,碳化硅次之。碳化硅更硬更锐,用于玻璃等非金属。氧化铝更韧,用于高力金属加工。含氧化锆铝与氧化铝的矿物用于极端恶劣环境如铸造厂。昂贵超硬金刚石、立方氮化硼仅限特种抛光。
磨料粒度从面粉状细微(2000目)到颗粒糖状粗大(60目)。细粒用精加工,粗粒用成型去料。近年均匀超微粒研发——颗粒如烟尘空气颗粒——开创超精加工应用。其他改进含专利技术将细矿物聚集成微空心球或常规粒度团聚体,提升切削力延长寿命。
基材是粘结磨料矿物的柔性平台。基材改进部分推动了涂层磨料成为多功能制造工具。无坚韧基材,涂层磨料无法经受粗暴操作或常用磨削液体。
基材四大基本材质各有特性。纸最轻最弱。虽材料强度不足限制手工用,但柔韧性适合贴合工件轮廓。按令重量分级,纸基材重量级A-F。未特殊处理不可水磨。
织物基材按递增重量级J、X、Y、M、H,常用棉、聚酯或粘胶。编织模式从90度交织到90度叠织缝合。少见网格筛状用于湿式低压应用。纤维基材为多层树脂浸渍布纤维,用于干式高压。薄膜基材为新发展,配合微米级矿物实现高反射精密加工与精准尺寸。
胶粘剂分两层涂布基材,各司其职。首层底胶粘结磨料砂粒于基材。首层胶与砂粒施加后,第二层面胶按产品类型以不同厚度涂布。薄面胶暴露更多砂粒,切削更激进。厚面胶覆盖更多砂粒,切削温和但饰面更细。
制造工艺
底胶涂布基材 1
- 1 典型砂带始于大卷涂层磨料制造:X级棉织物基材、100目氧化铝、树脂胶。生产从底胶涂布基材一面开始。
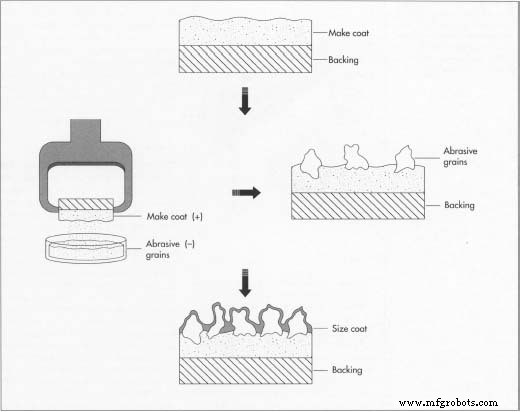 "砂纸"为误称,因多数涂层磨料不含砂与纸。典型涂层磨料含棉/聚酯/粘胶基材,初涂底胶,静电沉积法施加磨料砂粒(砂粒带电),最后涂面胶。
磨料施加底胶
- 2 施加磨料矿物为制造最关键步骤,决定矿物取向与密度。过去底胶面通过受控磨料流随机铺薄层。今底胶面朝下经过带电磨料盘——电荷与基材相反。异性电荷使磨料均匀吸附,产生极锐利、快速切削、寿命最大化的涂层磨具。
- 3 控制基材矿物密度衍生两大产品变体:开涂与密涂磨料。开涂产品磨料覆盖基材表面积50-70%。低密度赋予柔韧防堵塞(不易沾工件碎屑)。密涂产品矿物覆盖100%表面,成品更适精加工,抗粗暴操作优于开涂品。
面胶涂布
- 4 砂粒嵌入底胶后,卷材干燥进入面胶涂布。面胶后再次干燥,受控温湿固化。
 成品卷绕大轴发往转换厂制砂带等制品。
- 5 为赋予转换品特性可增材料工艺。如面胶加磨削助剂改善高压金属磨削。另在基材非磨面涂压敏胶制砂盘。亦可加材料减少木工砂带静电。通过两紧贴钢辊缎光压碎凸出砂粒,得均匀厚度产品用于精细饰面。
卷材挠曲
- 6 转换为砂带等制品前,系统性挠曲卷材打断连续胶层。因新制卷材过硬,不挠曲转换后无法正常工作。挠曲可单向或多向。单向通常垂直卷边打断胶层。特殊应用需砂带精准贴合零件轮廓,单向挠曲平行砂带侧边。多向以45度十字交叉或90度+45度组合打断。虽后者极柔韧,但大幅缩短寿命。
转换加工
- 7 卷材转砂带先切条至所需宽,再切长度,两端接合。普通砂带45度重叠接头。窄带锐角,宽带钝角。多种接头工艺视接头厚度变化重要性与使用应力而定。接头准备常用削薄——去除带端一层磨料或基材。精加工品双端削薄最小化接头厚度。粗粒品单端削薄。其他制品类似。如砂盘从卷材冲切成型含中心孔。
质量控制
涂层磨料质量受政府与行业协会自愿标准管控。标准主要关注安全与产品分级识别一致性。安全标准见ANSI B7.7,粒度分级识别标准见ANSI B74.18。
未来展望
涂层磨料将继续作为消费者与制造业可靠工具,但部分产品用途或变。如非织造磨料改进普及,可能替代部分配品。矿物与基材持续研发将提升现有产品性能。新薄膜基材与超细磨料将拓展高反射精密加工新路径。随设计改进与计算机控制进步,涂层磨料将更多用于自动化设备。
制造工艺
- SAE J1392 050AL 级:冷轧涂层低碳钢 – 优异机械性能
- SAE J1392 050BH 级:优质冷轧涂层低碳钢
- SAE J1392 050BL 级冷轧涂层钢 – 优质低碳钢性能详解
- SAE J1392 050CH 级冷轧涂层钢 – 低碳钢性能与规格
- SAE J1392 050CL 级冷轧涂层钢 – 低碳钢性能规格全览
- SAE J1392 050SH 级冷轧涂层钢 – 高强度低碳钢性能详解
- SAE J1392 050SL 级冷轧涂层钢 – 可靠低碳钢性能规格
- SAE J1392 040ZL 级冷轧涂层钢 - 高强度耐腐蚀
- SAE J1392 045AH 级冷轧涂层钢 - 工程精密材料
- SAE J1392 045AL 级冷轧涂层钢 - 性能与规格
- SAE J1392 045BH 级冷轧涂层钢 - 高强度与耐用性
- SAE J1392 045BL 级冷轧涂层低碳钢 - 高品质表面