


如何选择完美砂轮以实现最佳磨削性能
磨削是几乎所有车间都有的加工工艺。部分磨削操作相对简单,另一些则较复杂,如用于保持极小公差或加工难加工材料。磨削在制造业应用广泛,选择最佳工具至关重要。
正确选择砂轮对获得良好结果(即更好表面光洁度和更长砂轮寿命)非常重要。砂轮种类繁多,不同磨料类型的差异有时令人困惑。
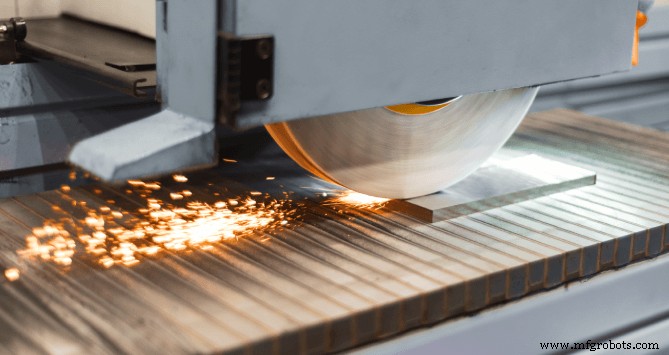
砂轮是一种磨料切削工具。分布在砂轮表面的磨料颗粒形成数千个切削点,可切除微小材料碎屑。这些颗粒由结合剂(通常为精选粘土混合物)结合在一起,并由气孔分隔。
使用砂轮时,磨料颗粒切入被磨材料,以微小碎屑形式去除表面多余材料。选择砂轮时,三个最重要的特性是:磨料类型、磨料粒度(粗细)、结合剂类型。
磨料
主要有四种磨料颗粒,各具硬度、强度、断裂韧性和抗冲击性等独特性能。磨料选择必然与工件材料相关。
氧化铝
氧化铝是砂轮中最常用的磨料。通常推荐用于不锈钢、工具钢等材料,也可用于某些高强度铝合金和青铜合金。
碳化硅
比标准氧化铝更硬,磨料颗粒极其锋利。常用于灰铁、冷铁、黄铜、软青铜、铝,以及石材、橡胶和其他有色金属。
氧化锆铝
适用于需要大切削量的粗磨应用。该磨粒配合高科技树脂结合剂。
陶瓷氧化铝
常被称为“陶瓷”,是最现代的磨料类型。陶瓷颗粒具有独特的微晶结构,可自我修锋。硬度极高,主要用于最苛刻钢材的精密磨削。
粒度
如前所述,粒度与砂轮上分布的磨料颗粒大小相关。粒度号越大,磨料越细。基本分类从粗到中到细。
低粒度砂轮常用于不重表面光洁度、重在材料去除率的场合;而完成度为核心指标时,宜选用细粒度砂轮。
根据待磨材料选择砂轮类型
材料类型影响砂轮、粒度和磨料等级选择。氧化铝磨料最适合钢、铁素体铸铁等高强度材料。硬度更高的钢和大接触弧应用,首选较脆的氧化铝类。低抗拉强度材料和非金属材料,用碳化硅磨削最有效。材料硬度决定磨料可用的牵引力,故硬材料宜用细粒砂轮,软材料宜用中、粗粒砂轮。为最高效操作,等级须匹配材料硬度。
粒度
砂粒与砂轮上分布的磨料颗粒大小相关。粒度号越大,磨料越细。基本分类从粗到中到细。下表列出不同粒度对照。
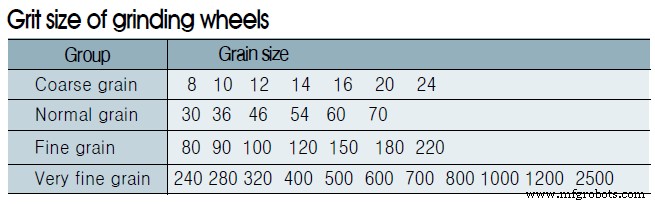
细粒度利于精加工,粗粒度端面精加工效果差。通常用粗砂轮快速去除材料;表面处理重要时用细砂轮。软材料可用粗轮,硬脆材料通常宜用细粒。低粒度砂轮用于不重光洁度、重去除率的场合。
结合剂
结合剂是将磨料颗粒结合在一起以实现有效切削的材料。结合剂必须随磨料磨损而磨损并排出,以暴露新的锋利颗粒。其原理是磨粒变钝导致磨削压力增大。硬结合剂砂轮寿命长,但工件表面清晰度低,反之亦然。四大主要结合剂类型:陶瓷结合剂、虫胶、树脂、橡胶。多数砂轮采用陶瓷结合剂,含精选粘土混合物。此类砂轮强度高、多孔、不受水、酸、油或温度变化影响。
结合剂强度或等级是重要考量。软材料、小或窄接触区、追求长砂轮寿命时,推荐强结合剂或硬等级。硬材料(如硬质工具钢、硬质合金)、大面积接触或快速去除毛坯时,首选弱结合剂或软等级。
制造工艺