


掌握线切割加工:6大关键步骤
并非所有工件都能用线切割加工。需分析审查加工图纸,结合现有设备评估工艺可行性。以下情况无法实施线切割加工:
- 窄槽宽度小于电极丝直径加放电间隙之和。
- 内角不允许有R角,或要求的内角R角小于电极丝直径。
- 非导电材料工件。
- 工件厚度超过丝架跨度。
- 加工长度超出机床X、Y向有效行程,且工件要求高精度。
满足线切割工艺条件下,根据零件表面质量和尺寸精度要求,决定选择中走丝还是慢走丝。对尺寸精度高、表面粗糙度要求好的零件,应选用慢走丝机床完成。
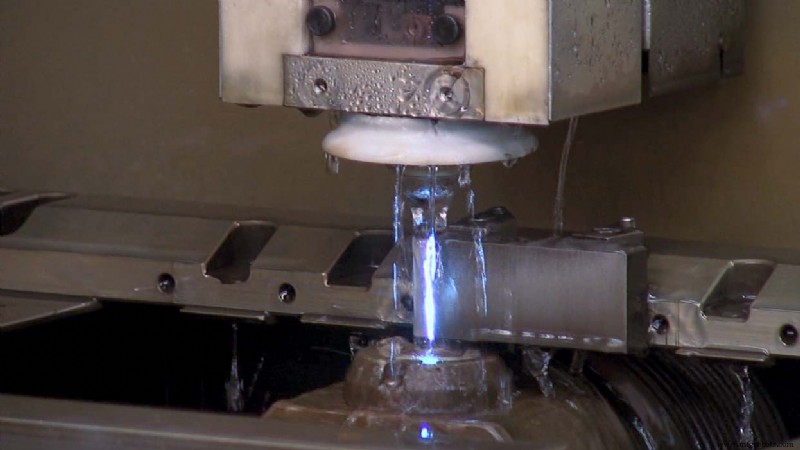
线切割加工六大步骤
1) 合理选择工件材料
为减少线切割导致的工件变形,应选用锻造性能好、渗透性好、热处理变形小的材料。工件材料应按技术要求进行热处理。
2) 穿丝孔加工
针对闭合孔及某些冲头加工,需在割前先加工穿丝孔。穿丝孔位置应与编程指定的加工起点一致。
3) 选择电极丝类型
中走丝通常用直径0.18mm钼丝,慢走丝多用黄铜丝或镀锌丝。电极丝直径可根据加工精度要求选取,建议不小于0.2mm以获得更高切割速度并降低断丝风险。
4) 工件装夹与校正
按工件加工形状尺寸选择合适装夹方式确定位置。板类、回转类、块类工件装夹方式不同,可选专用夹具或自制夹具。装夹后必须校正,主要检查垂直度、平面度,修正工件基准面与机床轴向平行度。
5) 穿丝与校丝
正确将电极丝缠绕于走丝机构各部位,保持一定张力。采用合适方法校正电极丝垂直度,如对丝器校丝、电火花校丝等。
6) 电极丝定位
割前将电极丝精确定位至切割起始坐标。定位方法有目测法、电火花法、自动对中法。现代CNC线切割机床均具接触感应功能,可自动寻边、寻心,定位精度高、操作便捷,具体操作因机型而异。
线切割加工技巧
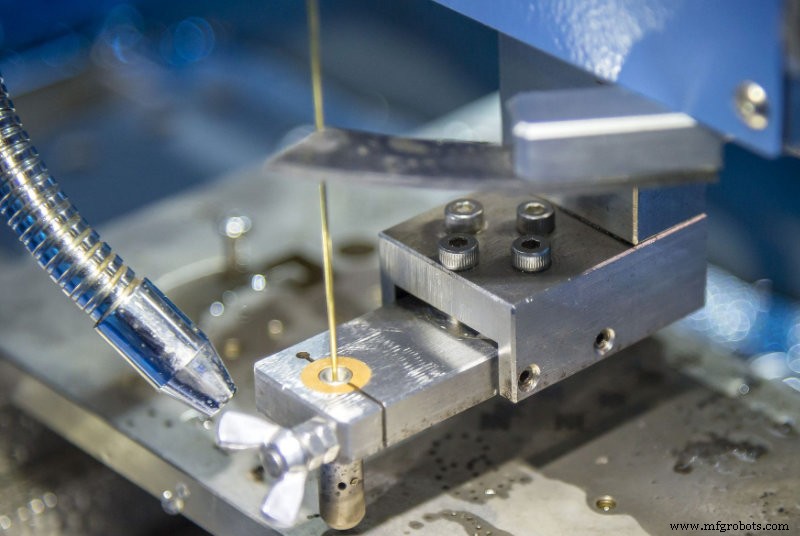
WEDM编程是全过程核心,机床按数控程序加工,程序正确性直接影响加工形状和精度。生产多采用自动编程。
编程完成后、正式切割前,须检查验证数控程序。线切割数控系统提供程序验证功能,常用方法有:图纸检查法(验证程序语法错误及轮廓符合性)、空行程检查法(模拟动态加工,检查碰撞干涉、行程是否满足要求)。
对尺寸精度高、凸凹模配合间隙小的冲压模,可先用薄板试切检验精度和配合间隙。若不合格及时修改程序,验收合格后再正式切割。加工中可根据放电状态调整电参数和非电参数,维持最佳放电状态。正式切割结束后勿急于取下工件,检查起止坐标是否一致,发现问题及时采取“补救”措施。
制造工艺