


铝焊锡实战指南:技巧、窍门与最佳实践
什么是焊锡?
焊锡是连接两块金属的方法。较软金属适合焊锡连接,钢铁等硬质金属需靠焊接。电烙铁将焊料熔化至约200℃,液态焊料如胶水般粘合金属,撤去热源后极快冷却固化形成牢固连接。
延伸阅读: 什么是焊锡?
焊锡使用什么金属?
焊锡金属俗称"焊料",实为多金属混合物。传统为锡铅合金,现无铅焊料更普遍,典型成分为锡、铜、银、铋、锌、硅组合。焊料须低熔点、快凝固,且导电——这使焊锡成为电路制作关键工序,也可修复首饰等美观断裂。
铝焊锡分步实操
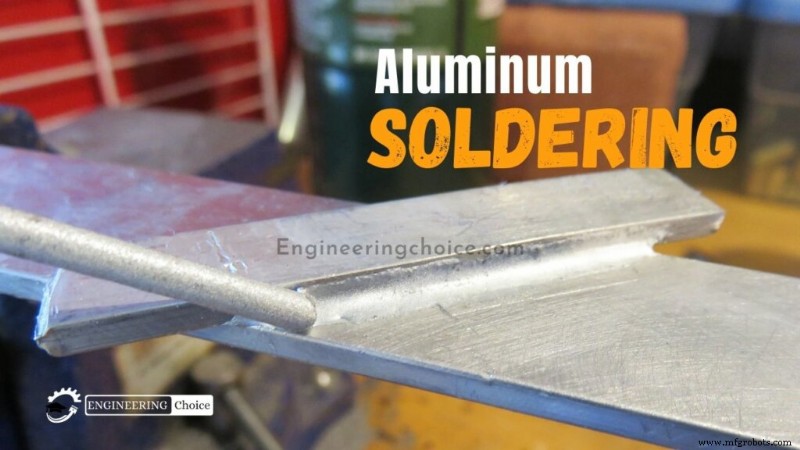
1. 尽可能识别合金牌号
纯铝可焊锡但难度大。许多铝制品实为铝合金,大多同法可焊,但少数极难处理需专业焊工。若标有字母/数字编号,查阅特殊要求。无标识合金难辨别,专业鉴定指南通常仅对批量生产有价值,小批量可尝试试错。若铝连接异种金属,铝性能通常为限制因素,另一合金成分精确识别未必必要。注意部分铝-钢组合极难焊锡,需专用焊接法。
2. 选择低温焊料
铝熔点仅660℃(1220℉),加上高热容,通用焊料几乎无法焊接。需熔点显著更低的专用焊料,可能需网购。典型成分为铝-硅、铝-锌系合金,选购时核对标签确认适用接头类型(铝-铝、铝-铜等)。
技术上熔点>450℃(840℉)填充金属属钎焊而非焊锡,实践中常混称,工艺相似。钎焊结合更强,但电路板等精密件首选焊锡。尽量避免含铅焊料。
3. 选择焊剂
焊剂须专用于铝或计划连接的金属组合。最简方式:同渠道购买焊料配套焊剂。焊剂推荐温度应接近焊料熔点。焊料熔点>450℃选钎焊剂。薄铝板/细丝注意选择"浸渍钎焊"焊剂。
4. 选择热源
铝线焊接可用电烙铁,其他作业需焊枪。典型低温焊枪火焰尖端温度315-425℃(600-800℉)。无法用焊枪时可尝试150瓦大功率电烙铁。
5. 准备辅助材料
连接多件金属需夹具(单件修补除外)。酸洗液或专用清洗剂建议备齐,清除焊后氧化物。部分松基焊剂需丙酮清洗。
6. 建立安全工作区
佩戴防毒面具、通风良好处作业。护目镜/面罩、厚皮手套、非合成纤维衣物必备。备灭火器,仅在不燃表面操作。
铝件连接实操步骤
1. 难焊接头预焊锡(可选)
大面积连接或铝-钢等难焊组合,"镀锡"(各部件预涂薄层焊料)大有裨益。按下文步骤分别处理各件,再夹紧重复操作。单件修补裂纹/孔洞可跳过此步。
2. 不锈钢丝刷清理铝表面
铝接触空气瞬间形成氧化膜,无法直接连接。用钢丝刷彻底刷除,但先读完下文。须清理→涂焊剂→焊接一气呵成,防止氧化膜再生。重度氧化/污垢老铝件可能需打磨/研磨,或异丙醇+丙酮擦拭。
3. 夹紧母材
连接两件而非单件修补时,按目标位置夹紧。留≤1mm(1/25″)微小间隙供焊料流动。配合不良需打磨/弯曲修整。为减少氧化机会,可先松夹、夹持状态下清理、再紧夹。
4. 涂布焊剂
清理后立即用焊条/小金属工具沿接头区涂焊剂,防止再氧化并引导焊料流动。细丝可浸液态焊剂。粉状焊剂按标签配比说明调配。
5. 加热母材
用焊枪/电烙铁加热接头附近母材,从工件低端起步。避免火焰直对修补区导致焊料/焊剂过热。焊枪尖端距母材≥10-15cm,小圆圈缓慢移动均匀加热。电烙铁可能需预热10分钟。焊剂变黑→停工冷却→清理→重来。
6. 送入焊料
多数焊剂起泡变浅褐色表示达温。将焊条/焊丝拖过接头,持续从金属背面或邻近面间接加热。焊料应自动沿间隙流动,但需匀速移动形成均匀焊缝。新手需练习掌握美观牢固连接要领。
焊料不粘铝?可能氧化膜再生→立即清理重焊;或焊料型号不对;或属难焊合金。
7. 清除多余焊剂与氧化物
水基焊剂冷却后水洗;松基焊剂用丙酮。焊剂清除后,可浸"酸洗液"去除高温下可能生成的氧化物。
制造工艺