


铅焊接轻松掌握:专家技巧与实证技术
什么是铅焊接?
铅焊(铅烧焊)是连接铅板的焊接工艺,为手工气焊过程,通常用氧乙炔。用焊枪火焰手工连接铅板,无需焊剂——焊剂是电子软钎焊前的化学清洗剂,铅焊从不使用。其他金属焊接需焊剂,但铅像铜一样有自带熔剂作用,无需额外焊剂。
铅识别特征:未加工表面白至灰;新鲜断口浅灰结晶状;新锉面白色。
延伸阅读: 什么是焊接?
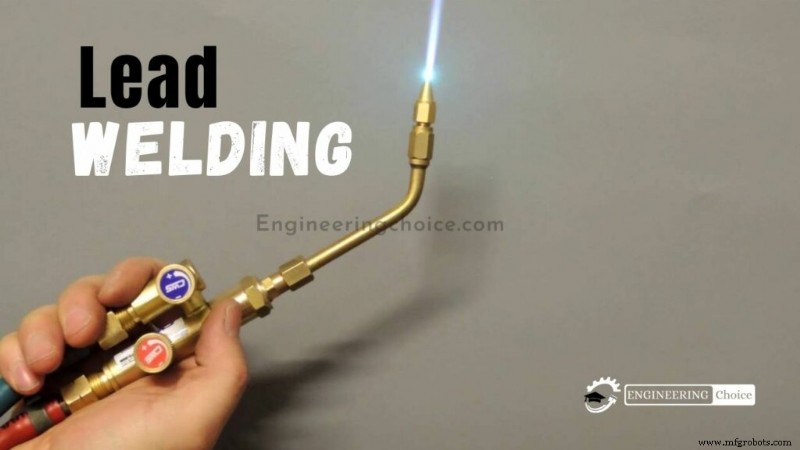
铅焊接用什么气体?
三种常用气体组合:
- 氧乙炔
- 氧氢
- 氧-天然气
氧氢和氧乙炔全位置适用。仰焊不适用氧-天然气。常用低气压10.3-34.5 kPa(1.5-5 psi),视焊缝类型而定。
铅焊接焊枪
焊枪较小。可燃气/氧气阀在手柄前部,拇指易调节。喷嘴钻孔尺寸78-58号。重铅用大嘴,2.7kg(6磅)轻铅用小嘴。
铅焊接用什么焊条?
填充焊条成分应与母材铅一致。直径3.2-19.1mm(1/8-3/5英寸)。重铅用大直径,轻铅用小直径。
铅焊接分步实操流程
铅烧焊属自熔焊。两铅板机械成型紧贴,焊枪火焰加热使其熔融流合。无需填充焊条,母材自行形成填充金属(自熔焊)。亦无焊剂。
软钎焊则用共晶行为兼容合金作焊料,熔点低于母材实现钎焊而非焊接。若板缘无法形成足够紧密搭接,部分需填充焊条。用同铅板下脚料作填充。过度依赖填充而非初始紧贴,视为技术拙劣。
铅烧焊用小型高温气焰。氧乙炔最常用,便于携带。常用#0小喷嘴,有时配微型焊枪本体,其余同钢/铜焊枪。多种燃料气可用,但需氧气供应达高温。燃料气:乙炔、天然气、氢气。氧氢最佳但不便携。氧-天然气最廉价、常用固定工作台。因温度较低,不能用于尴尬位置(仰焊)。氧乙炔最通用,现场铅作业多、便携。
使用中性火焰。碳化火焰(富燃料)致焊缝烟灰沉积麻烦。氧化火焰烧损铑生成氧化铅渣,导致延展性差、焊缝质量低。
铅焊接应用领域
铅烧焊用于板铅屋面工程、定制雨水系统:檐沟、落水管、装饰雨水斗。装饰铅制品亦用烧焊,特别是需防水接头的花盆等。
铅烧焊属传统铅工(拉丁文plumbum)范畴。虽稀少专业化,不仅用于历史建筑修复,当下仍有应用。
多数铅板工程靠包边(机械折叠/卷边)成型密封。排水屋面包边足矣,但积水条件下不够水密,需烧焊形成不渗透接头。
铅烧焊不用于安装管道管路焊接。铅管因健康隐患早被淘汰。现存铅管/铅护套电缆连接用擦焊(软钎焊,80%铅/20%锡管工焊料、自然通风丙烷喷枪、低温)而非烧焊。现今擦焊亦稀少,对接现有铅管多用专用机械接头。
化工行业罕见案例中,铅烧焊用于酸性环境要求铅而非钢的耐酸罐/管制造。利基用途:铅酸电池铅板制造、电镀电极制造。
制造工艺