


铜焊接大师指南:专家技术与实战手册
如何焊接铜
铜焊接不难。同厚度钢材所需热量约为铜的一半。铜导热性极高,为补偿热损失,建议用比钢材大1-2号的焊嘴。大截面厚件焊接建议辅助预热,可减少焊缝气孔。
铜可用微氧化焰焊接,因熔融金属受火焰形成氧化膜保护。若用焊剂保护熔池,火焰应为中性。气焊组装件应用无氧铜(脱氧铜焊条)而非含氧铜。焊条成分应与母材一致。
什么是铜?
铜是软质有色金属,易弯曲、切割、成型、焊接。常用于装饰性家居/建筑件,因优异导电导热性广泛用于电气行业;铜管、阀门、管件常用于管道。铜延展性好、高度可锻,是黄铜、青铜、镍铜等数百种合金主元素。常见合金元素:铝、镍、锌、锡、硅。纯铜太软难机加工,合金添加少量元素改善切削性、脱氧、耐腐蚀、力学性能、热处理响应。商业铜合金超300种。
铜焊接主要方法
铜可多法焊接,本文讨论三大最常用技术:气体保护金属电弧焊(GMAW/MIG)、气钨极电弧焊(GTAW/TIG)、手工电弧焊(MMAW/焊条电弧焊)。
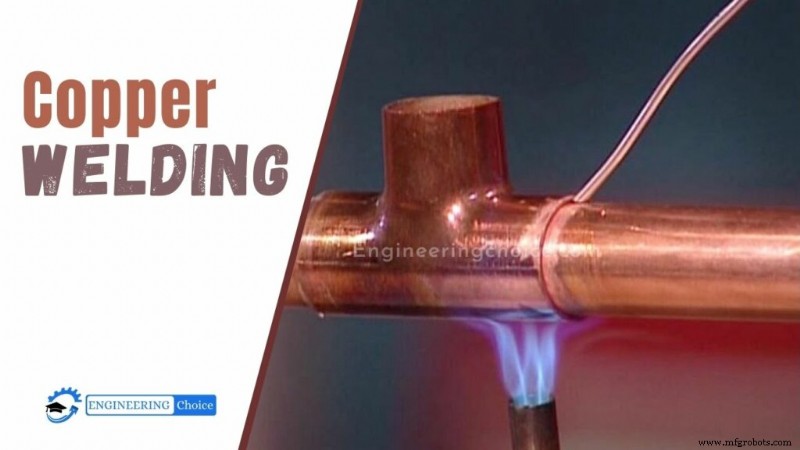
气体保护金属电弧焊 (GMAW/MIG)
遵循SMAW焊条电弧焊体系,填充材料为电极。区别:SMAW用短焊条串,GMAW按用户设定速度自动连续送丝至焊枪,并有受控保护气送丝。
铜GMAW焊接推荐ERCu铜电极。Aufhauser脱氧铜(98.5%纯度)亦推荐。板厚决定保护气:≤6mm用氩气;>6mm用氦氩混合气。GMAW焊铜采用窄摆动/直弧丝熔敷,可用喷射过渡。
气钨极电弧焊 (GTAW/TIG)
类似多数电弧焊工艺,用电弧加热熔化铜件与填充材料。熔池冷却凝固时,枪嘴引入氩/氦保护气隔绝大气。GTAW用非消耗电极形成焊缝,可带/不带填充丝。区别于用填充丝导弧的消耗电极工艺,GTAW单独使用填充丝,且焊铜时非必须加填充丝。
GTAW可焊≤16mm厚铜件。推荐填充丝成分与母材相似。≤1.6mm厚用氩气;>1.6mm用氦氩混合气。同电流下氦氩混合气比纯氩提供更高焊速、更深熔深。兼顾氦熔深优势与氩电弧稳定性,常用25%Ar/75%He。窄摆动/直弧丝推荐前焊法。
手工电弧焊 (MMAW/焊条电弧焊)
主要用于铜/铜合金修补维护焊。推荐填充材料ECuSn-C电极。另建议直流正极(DC+)配合直弧丝技术。此填充材料可用于:
- 铜与异种金属焊接
- 薄铜件小修补
- 受限空间接头焊接
掌握三大主流方法后,可按需求和工况选择。无论哪法,均须遵循关键步骤产出有效焊缝,详见下节。
铜焊接关键步骤
DIY铜焊接涉及11个关键步骤,按序执行可获得极高耐久性铜焊缝。
#1. 确保安全
首要任务:安全防护。任何金属焊接前均须防护,疏忽致伤。铜焊接特别重要——铜极强导电性,裸手操作易触电。焊接铜还产生有毒气体,防护装备除皮手套/防护服外,必须含防毒面具和眼部防护。
#2. 表面处理
焊接区清除油脂、油漆、污垢、异物。混入金属致裂纹,可能含硫/磷/铅等有害化学物。焊接区与铜件均须清理。方法:青铜丝刷+适配清洗剂。先丝刷后脱脂。每道焊缝后用丝刷清除焊接中生成的氧化膜。
#3. 预热
因铜高导热性,预热至关重要,尤其厚度>0.25mm(0.01英寸)时。所有待焊段须均匀预热。铜快速将热从焊缝传导至周围母材,厚件需高预热。温度视厚度50-400℃(120-752℉)区间。铜合金热扩散率远低于纯铜,焊接铜合金可跳过预热。 纯铜焊接须结合板厚、工艺、焊件整体质量选定预热温度。尽量将热局限于焊接区,防止过多材料进入延展性损失温区。维持预热温度至接头焊完。开焊后预热热量耗散,降低开裂风险。
#4. 接头设计考量
有效焊接铜的另一关键步骤。首先控制接头间隙:理想按母材/钎焊合金公差控制,最佳间隙0.04-0.20mm。搭接长度至少为最薄工件厚度3倍。尽量少用材料以达目标强度。
#5. 调节火焰
产出有效铜焊缝须适当调节火焰。最佳为中性火焰——乙炔氧气同速混合。关键点:清晰界定白色内锥、无雾霾。
#6. 除焊剂
用焊剂时须彻底清除残留,方式三选一:
- 丝刷+蒸汽
- 丝刷+热水冲洗
- 热苛性钠浸渍稀释
残留焊剂会导致接头弱化甚至失效。
选择填充材料
选对填充材料是有效焊接铜的最关键步骤之一,可获强于母材的焊缝。最佳填充材料取决于:耐腐蚀性、接头强度要求、工作温度、成本。最佳实践:无论GMAW/GTAW/MMAW,选含硅(Si)或锰(Mn)作脱氧剂的填充金属。最推荐/常用:ErCu和ErCuSi-A。前者含Si、Mn、Sn利于流动性;后者适合P脱氧铜、含Si、Mn作脱氧剂的硬铜焊接。
铜软钎焊/硬钎焊
钎焊是最早连接金属方法之一,加热填充丝熔化填充接头。软钎焊最简、家庭小金属件修补常用,水管工连接/修补铜管管件亦用此法。廉价电烙铁/吹焊枪+适配焊剂即可软钎焊。硬钎焊加热填充材料至更高温度,接头强度远超软钎焊。填充材料含银,常称银钎焊。真正钎焊温度更高。
铜钎焊
钎焊本质类似软钎焊,用同类填充材料(丝/钎焊棒)。接头须极紧密利用毛细作用吸入填充金属。温度显著高于软钎焊,但母材不得熔化至熔点。管道工程大量应用,亦可连接异种金属、不同厚度工件。
制造工艺