


轻松实现钣金原型制作:快速指南
随着快速原型技术在全球范围内证明其高效性,其应用日益广泛。这一术语虽出现不久,早期多与3D打印相关,但随着设计师和产品开发人员逐渐掌握其精髓,对快速成型技术的需求激增。因此,许多塑料和金属原型制造技术纷纷被开发并冠以“快速”之名,钣金原型技术便是其中之一。让我们探讨冷钣金成型如何发展为快速原型制造方法。
什么是钣金制造?
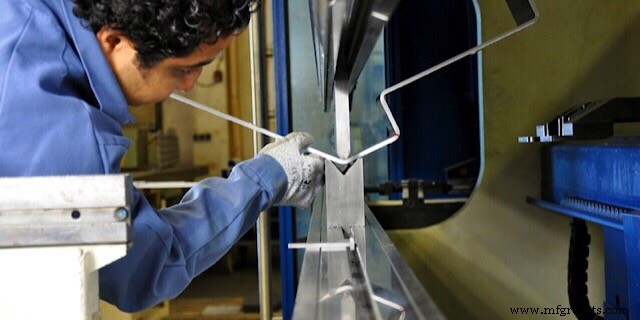
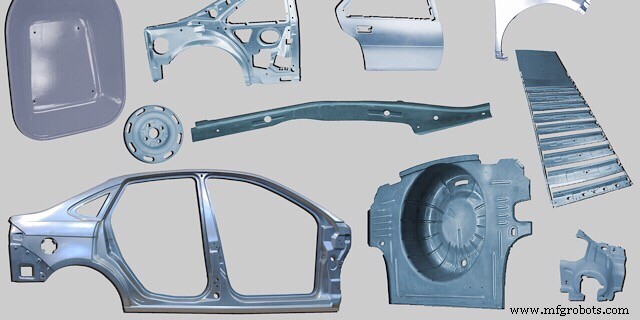
钣金成型是利用塑性良好的金属制造薄壁结构的重要工艺。与其他“压力”加工工艺相比,钣金制造的主要优势在于无需像冲压那样加热坯料。薄金属板可在冷态下弯曲,从而实现快速、经济且可持续的制造过程。许多现代结构均由钣金构成,例如汽车车身完全由钣金制成,大幅降低了整车重量。
从钣金成型到快速原型
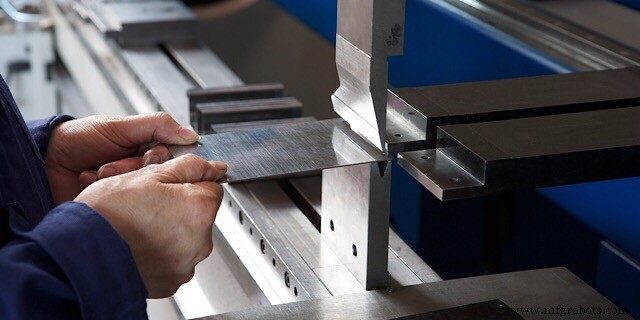
要将传统钣金制造工艺转化为快速原型钣金技术,必须分析最耗时的环节。钣金成型的核心组件包括:液压(或其他驱动方式)压力机施加压力;固定在压力机工作台上的模具,其型腔对应成品形状;凸模压紧金属板并将其压入模具,凸模通常为凸面,与模具的凹面相匹配。虽有成千上万种辅助工具,但上述三要素是工艺的核心。
钣金原型工艺的改进方向
如何改进工艺以实现钣金快速原型?首先要找到薄弱环节。在钣金成型中,定制模具和凸模的制造时间决定了原型的整体交付周期。模具和凸模通常由难加工的热处理工具钢制成。缩短钣金原型交付周期的最高效途径是减少模具制造时间,可通过以下方式实现:
- 产品全生命周期管理(PLM): 制造工装也是产品,PLM作为信息化产品支持系统,能大幅缩短研发阶段、设计验证、资源管理规划和NC程序设计时间,集成产品全生命周期各阶段并协调工装制造。
- 采用简易材料: 快速原型钣金制造对工装耐用性要求不高,多数开发者仅需少量样件测试,因此可使用较软的材料如铝合金。此类模具虽寿命有限,但批次规模通常足以满足需求,且软材料显著缩短模具制造周期。
- 应用现代CNC与CAM系统: 复杂型腔或多特征模具手工加工耗时过长甚至不可行,CAM系统可为任意模具型腔生成NC程序。
- 使用可互换模具: 模具分为固定基座和成型型腔两部分,分离加工型腔可减少加工量,虽牺牲部分精度,但原型件通常不要求极高精度。
- 避免过度自动化: 量产钣金工艺高度自动化虽长远有益,但自动化调试耗时且干扰原型开发。在工件装卸、毛坯分拣、机床间传输等复杂环节避免大规模自动化反而更利于原型制作。
金属原型服务:通往快速钣金原型的捷径
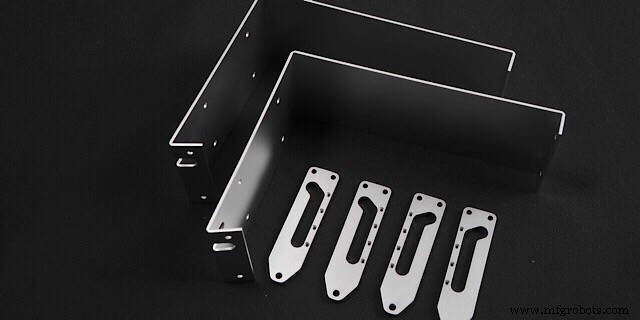
钣金原型制造绝非易事,初涉者难以驾驭传统成型并优化成本。要进阶至快速钣金原型需投入大量精力和资金,但存在捷径。
若您不想深耕快速钣金零件行业(例如作为开发者或设计师,只想加速产品上市而非深究钢、钛、铝加工工艺),金属原型服务是理想选择。服务商凭借大批量采购优势以库存价获取钣金材料,拥有先进设备和丰富经验。您仅需提供3D模型或设计图纸,他们即可提供制造工艺建议并快速交付原型批次。
WayKen的快速钣金原型服务
WayKen提供高质量快速原型服务,涵盖精密CNC原型、CNC铣削、钣金冲压、SLA/SLS、真空铸造、表面处理、快速模具等,广泛应用于汽车零部件、钣金件、电器部件、家电部件、医疗器械部件、玩具产品等领域。
制造工艺