


金属成形工艺分类:热加工与冷加工原理、优缺点对比
金属成形工艺概述
金属成形是利用金属材料的塑性变形能力,在外力作用下使坯料获得所需形状、尺寸与性能的制造过程。依据加工温度相对于再结晶温度 (T_rec) 的关系,分为热加工 (T > T_rec) 与冷加工 (T < T_rec);温加工 (0.3–0.5 Tm) 介于两者之间。核心判据:应力超过屈服强度 σ_y,低于极限强度 σ_b,材料发生塑性变形而不破坏。
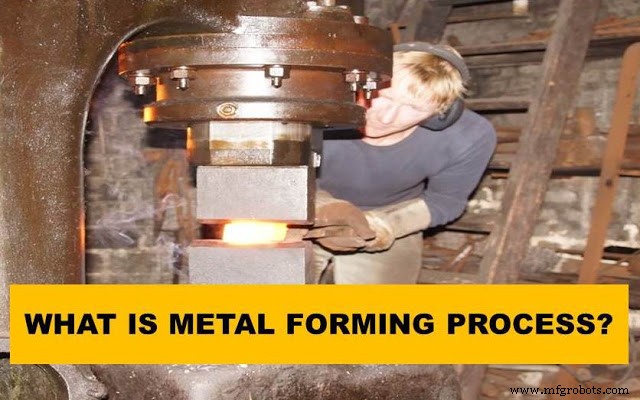
热加工
在再结晶温度以上变形,变形硬化与再结晶软化同步进行。典型温度:钢 900–1250°C,铝合金 350–500°C,钛合金 800–950°C。典型工艺:锻造、热轧、热挤压、热拉拔、热冲压。
优点
- 变形抗力低:所需设备吨位/功率比冷加工低 50–80%,可实现大变形量 (单道压缩率 50–70%)。
- 塑性好、裂纹倾向低:可加工铸造组织、大截面坯料、低塑性材料 (高合金钢、钛合金、高温合金)。
- 组织改善:打碎铸态枝晶、消除偏析、细化晶粒、致密化内部缺陷 (气孔、疏松)。
- 晶粒尺度可控:通过终锻温度、冷却速度控制最终晶粒度 (ASTM 5–8 级)。
缺点
- 表面氧化脱碳:形成氧化皮 (需酸洗/喷砂清理),表面脱碳层降低疲劳强度,尺寸精度差 (IT12–IT14),表面粗糙度 Ra 12.5–50 μm。
- 尺寸精度难控:热胀冷缩不均、氧化皮厚度不一、模具热膨胀、设备弹性变形导致公差大。
- 高温脆性材料不可热加工:部分高合金钢、有色合金在高温脆性区 (如 600–900°C) 易开裂。
- 操作环境恶劣、能耗高:高温辐射、粉尘、噪声,加热炉热效率 30–50%,单位产品能耗大。
冷加工
在室温或再结晶温度以下变形,仅发生加工硬化 (应变硬化),无再结晶软化。典型工艺:冷轧、冷拉/拔、冷锻/冷镦、冲压、弯曲、旋压。
优点
- 尺寸精度高、表面质量优:公差 IT6–IT9,Ra 0.4–3.2 μm,可直接作为成品或少量精加工。
- 强度硬度显著提升:加工硬化使 σ_b、σ_y 提高 30–100%,疲劳强度、耐腐蚀性改善。
- 无氧化脱碳、无加热能耗:清洁环保,单位产品能耗仅热加工 10–20%。
- 易自动化、高速化:多工位冷镦机、高速冲压线、多道次拉拔机节拍达百件/分。
缺点
- 变形抗力大、设备刚度/吨位要求高:同等变形量设备吨位比热加工高 3–5 倍。
- 变形量受限:单道/累计变形量受加工硬化限制,需中间退火软化 (增加工序/成本/氧化风险)。
- 脆性材料不可冷加工:铸铁、高碳钢、脆性金属间化合物、陶瓷冷态塑性为零。
- 残余应力大:非均匀变形产生 I/II/III 类残余应力,影响尺寸稳定性、疲劳、应力腐蚀,需消除应力退火。
- 表面缺陷遗传/放大:表面划伤、裂纹、脱碳层在冷变形中易扩展为贯穿裂纹。
温加工 —— 兼具两者优势的中间路线
温度区间 0.3–0.5 Tm (钢 400–700°C,铝 150–300°C)。变形抗力比热加工高、比冷加工低;有一定再结晶软化,变形量大于冷加工;表面氧化轻微,精度优于热加工。典型应用:温锻齿轮、温轧带钢、温挤压铝型材、超塑成形 (Ti/Al 超塑合金)。
工艺选型指导原则
| 决策因素 | 倾向热加工 | 倾向冷加工 |
|---|---|---|
| 材料塑性/变形抗力 | 低塑性、高变形抗力、大截面铸坯 | 良好塑性、中低强度、板/带/线材 |
| 产品精度/表面要求 | 粗成形、后续精加工 | 终成形、高精度、高光洁度 |
| 批量/自动化程度 | 中小批、大件、自由锻 | 大批量、标准件、自动化线 |
| 组织/性能要求 | 需细化铸态组织、消除偏析 | 需加工硬化强化、精密尺寸稳定 |
现代制造趋向“热-温-冷”复合工艺路线:热锻/轧制成坯 → 温锻/温轧预成形 → 冷精锻/冷挤压/冷拉拔终成形 → 必要时局部感应加热/激光淬火/表面强化。通过工艺耦合实现材料利用率最大化、工序最少化、性能最优化、能耗最低化。数字化仿真 (DEFORM, Forge, ABAQUS, LS-DYNA) 已成工艺设计标配,实现“首件合格、虚实映射、全生命周期质量追溯”。
制造工艺