


槽数如何影响铣刀性能
选择铣刀时最重要考量之一是确定哪种槽数最适合手头工作。材料和应用在刀具选择这一关键环节起重要作用。理解槽数对其他刀具属性影响、刀具在不同情境下行为,是刀具选择过程必不可少考量。
Machining Advisor Pro (MAP) 计算运行参数时会考虑槽数因素
点此开始
刀具几何基础
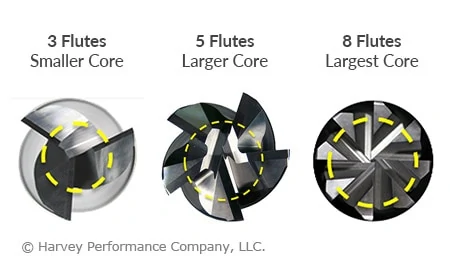
通常,槽数越多芯部越大、排屑槽越小。更多槽数配合更大芯部带来利弊视应用而定。简单说,更大芯部直接关联刀具强度;芯部越大刀具越强。但更大芯部也减少刀具排屑槽深度,限制切屑存在空间。这在需大量去除材料应用中可能导致切屑堵塞。然而这些考量仅带我们走完决策一半路程。
材料考量
传统铣刀仅 2 槽或 4 槽。通用经验法则:铝和有色材料用 2 槽,钢和硬合金用 4 槽。因铝和有色合金通常比钢软得多,刀具强度关注度低,可更高进给,2 槽大排屑槽利于大材料去除率 (MRR)。铁基材料通常硬得多,需大芯部强度。进给较慢产生切屑小,允许大芯部刀具小排屑槽。这也允许更多槽数安装刀具,提高生产率。
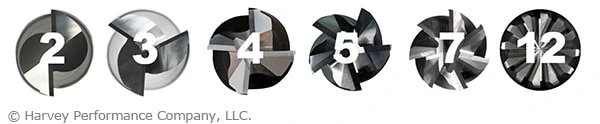
近年随机床刀具路径进阶,高槽数刀具成制造常态。有色刀具主流转向 3 槽,在保证排屑前提下获更高生产率。铁基刀具更进步,不止 5-6 槽,部分达 7 槽以上。面对更宽硬度范围(有时达洛氏硬度顶端),更多槽数带来更长刀具寿命、更少磨损、更强刀具、更小偏向。最终形成更专用刀具针对更特定材料。结果是更高 MRR 和生产率。
运行参数
正如材料考量影响选刀,操作类型和切深要求也可能对应用理想槽数有大影响。粗加工中,低槽数可能因大排屑槽更快排出大量切屑而受青睐。但需平衡,现代刀具路径如高效铣削 (HEM) 以极小步距、高槽数实现极端 MRR。传统意义上,高槽数适合精加工,去除材料极少、排屑压力小,更多槽数获更好光洁度。
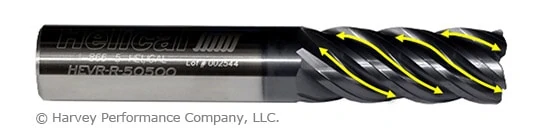
槽数在转速进给计算中也扮重要角色。常见经验法则“槽数越多进给越大”,但这可能是极有害误区。虽某些情况成立,但非无限可扩展原则。如前所述,增加槽数限制排屑槽尺寸。给 4 槽刀具加第 5 槽理论上配合适当提高进给给 25% 更多每转材料去除,但喂那么快可能过载刀具。25% 增量实际更接近 10-15%(前提是刀具其他规格完全相同)。某些情况高槽数刀具需大幅降低转速进给,反而低槽数更高效。寻找正确平衡是现代铣削实践关键。
数控机床