


微型加工高效铣削 (HEM):技术与优势
以下是与高效铣削和微型加工相关的多篇博文之一。为全面理解此流行加工方法,请查看下方其他 HEM 文章!
高效铣削入门 I 高速加工 vs HEM I 如何对抗切屑变薄 I 深入切深 I 避免 4 大刀具磨损类型 I 超摆线铣削入门
微型刀具应用 HEM 优势
高效铣削 (HEM) 是一种粗加工技术,采用 较低径向切深 (RDOC) 和较高轴向切深 (ADOC)。这延缓刀具磨损速率,降低失效几率、延长刀具寿命,同时提升生产率和材料去除率 (MRR)。因 HEM 提升 MRR,微型刀具(<.125 英寸)和微加工常被忽视用于 HEM 操作。此外许多车间缺乏高 RPM 能力以获微型刀具 HEM 红利。但若正确使用,微型刀具能产出同大直径刀具一样的 HEM 红利。
HEM 优势:
- 延长刀具寿命和性能
- 缩短循环时间
- 整体成本节约
微加工常见挑战预防
微型刀具用于 HEM,虽正确执行有益,但提出机加工人员必须警惕的挑战。知晓关注点是成功关键第一步。
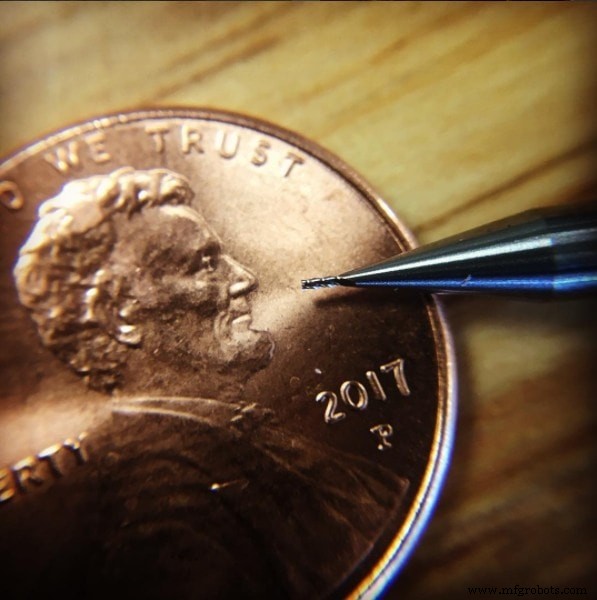
微型刀具脆性与断裂
利用高效微加工微型刀具,断裂是主要挑战之一,因刀具脆弱。主轴跳动振动、刀具偏向、材料不均、载荷不均仅是部分可导致断刀问题。为预防此,必须更关注机床设置和材料确保刀具最大成功几率。
通用原则:切削直径 <.031 英寸刀具不宜考虑 HEM。虽可能,但直径 <.062 英寸时 HEM 仍可能过度挑战或风险高,须仔细考量应用和机床。
预防刀具失效技巧:
- 确保工件固定牢靠支撑良好
- 使用尽可能短总长和刃长
- 检查主轴刀具跳动,尽可能用收缩热装刀柄
- 选择针对材料优化的涂层
微加工中管理过热与热冲击
因微型刀具尺寸小、需高运行速度,热量产生快成问题。热量失控时,工件和刀具可能热裂、熔化、烧蚀、积屑瘤、变形。
对抗高温常用冷却液降低材料表面温度、助排屑润滑。但须注意确保冷却液不使材料冷却过快或不均。若用错冷却法,会发生热冲击。热冲击指材料不均匀膨胀产生微裂纹贯穿材料,导致开裂、变形、改变材料物理特性。
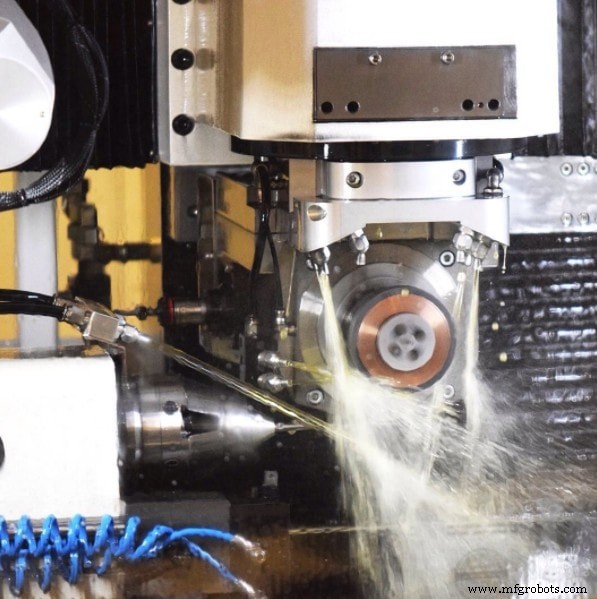
预防热与热冲击技巧:
- 涂层刀具干切或用压缩气体,确保充分排屑
- 选择针对材料优化的涂层
- 使用针对工件材料专用几何形状刀具
- 降低转速 (RPM)
关键要点
若正确执行,微型刀具微加工(<.125 英寸)能获同大直径刀具一样 HEM 红利:减少刀具磨损、加速零件生产率、提高加工精度。但须更细致监控加工过程,预防刀具脆性、过热、热冲击。
查看 3/16 英寸 Harvey Tool 铣刀在铝材中跑 HEM 刀具路径(超摆线铣削)案例。
数控机床