


刀具钝化处理:提升CNC切削刀具寿命与性能的关键工艺
CNC加工中心用刀具不应“越快越好”吗?为何还需钝化?
实则刀具钝化并非字面“让刀变钝”,而是通过整平、抛光、去毛刺等工序提升刀具品质、延长寿命的精加工工艺。这是精磨后、涂层前的标准化必要环节。
什么是刀具钝化?
通过倒圆、整平、抛光刀具切削刃,提升刀具质量与寿命。工艺名称不统一,别称“刃口钝化”、“刃口强化”、“刃口磨光”、“刃口预处理”、“ER(刃口倒圆)处理”等。
刀具钝化的核心优势与目的
1. 抗物理磨损
切削中刀具表面逐渐磨损,高温高压下刃易塑性变形。钝化处理增强刀具刚性,避免过早失去切削性能。
2. 保持工件表面光洁度
刃口毛刺导致刀具磨损、工件表面粗糙。钝化后刃口光滑,崩刃现象减少,工件表面光洁度显著提升。
3. 优化排屑性能
抛光刀具排屑槽改善表面质量与排屑性能。槽面越光滑,排屑越顺畅,切削越稳定。钝化抛光后刀具表面形成微孔,加工中吸附更多切削液,大幅降低切削热、提高切削速度。
刀具钝化的三大核心功效
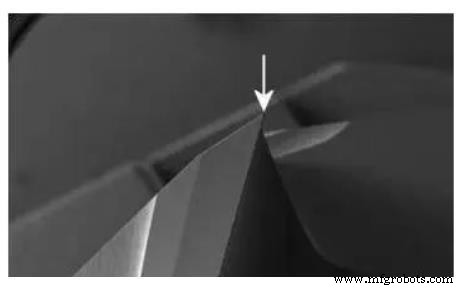
刃口倒圆
去除刃口毛刺,实现精准一致的倒圆。毛刺导致刀具磨损、工件表面粗糙;钝化后刃口光滑,大幅减少崩刃,提升工件表面光洁度。
排屑槽抛光
均匀抛光排屑槽,提升表面质量与切削性能。槽面越光滑,排屑越好,可实现更高速切削。同时降低刀具与工件咬合风险,切削阻力降低40%,切削平稳。
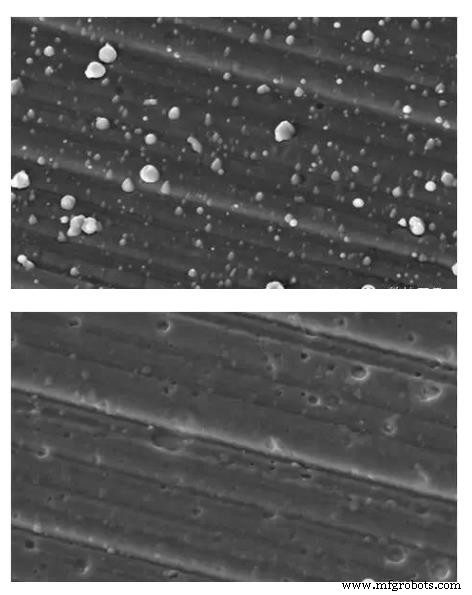
涂层表面抛光
去除涂层表面微小凸出液滴,提升表面光洁度,增加润滑油吸附。涂层后微液滴增加粗糙度,切削中产生更大摩擦热、降低切削速度。钝化抛光去除液滴并形成微孔,吸附切削液大幅降温、提速。
制造工艺