


定制非标刀具在精密加工中的关键作用
加工过程中常遇到标准刀具难以应对的情况,因此非标刀具制作对加工至关重要。
非标刀具在金属切削中应用最多的是铣削,本文主要介绍铣削非标刀具制作。
标准刀具生产面向通用金属/非金属零件,范围广、量大。当工件过热硬度增加、或工件为不锈钢易粘刀、或工件表面几何形状极复杂、或加工表面粗糙度要求极高时,标准刀具无法满足需求。因此加工中需针对刀具材料、刀刃几何形状、几何角度等进行针对性设计,分为特殊定制和非特殊定制两类。
1. 非定制类刀具主要解决尺寸和表面粗糙度两大问题。
1. 尺寸问题
可选尺寸相近标准刀具通过重磨解决,但需注意两点:
1) 尺寸差异不宜过大,一般不超过2mm,因差异过大会改变刀具槽型,直接影响容屑空间和几何角度。
2) 带刃孔立铣刀可在普通机床重磨,成本低。无刃孔键槽铣刀不能在普通机床重磨,需专用五轴联动磨床,改磨成本更高。
2. 表面粗糙度问题
可通过改变刀刃几何角度实现。如增大前后角显著改善工件表面粗糙度。但若用户机床刚性不足,刃口可能变钝反而改善粗糙度。此问题复杂,需分析加工现场后定夺。
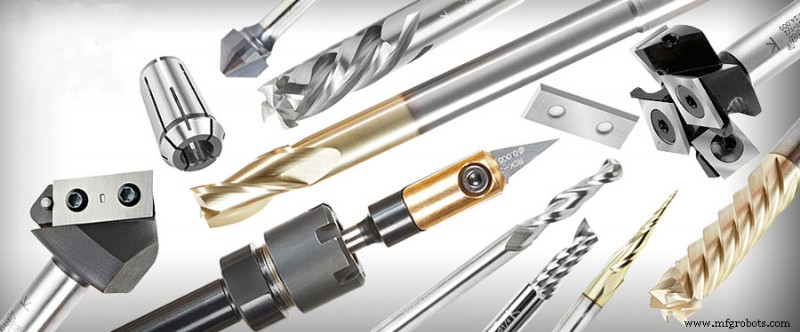
2. 需定制类刀具主要解决特殊形状、特殊强度硬度、特殊容屑排屑三大问题。
1. 工件有特殊形状要求
如需加长刀具、端齿反向、特殊锥角、柄部结构、刃长尺寸控制等。此类刀具形状要求不复杂时其实易解决。唯一需注意:非标刀具加工难度大,追求高精度意味着高成本高风险,会造成厂家产能和自身成本不必要浪费。
2. 工件有特殊强度和硬度要求
工件过热、强度硬度高,普通刀具材料无法加工或严重粘刀。此时需对刀具材料提出特殊要求。常规方案选用高档刀具材料,如含钴高速钢加工调质工件材料,优质硬质合金加工高硬材料,甚至可铣削代替磨削。也有特殊情况:如加工铝件,市面超硬刀具未必适用。虽铝件一般软、易加工,但超硬刀具材料实为铝高速钢,虽比普通高速钢硬,加工铝件时因铝元素亲和力增加刀具磨损。此时若求高效可选含钴高速钢。
3. 工件对容屑和排屑有特殊要求
此时应采用少齿数、深容屑槽设计,但此设计仅适用于易加工材料如铝合金。
非标刀具设计加工中需注意诸多问题:刀具几何形状复杂,热处理易弯曲变形或局部应力集中,设计时应避免。易应力集中部位、大直径变化部位添加倒角过渡或台阶设计。
若为长细件(长径比大),热处理过程中每次淬火回火后需检查矫直,控制变形和跳动。刀具材料较脆,特别是硬质合金,加工中振动大或扭矩大易导致刀具断裂。通常不造成大损失,因刀具可更换。但非标刀具加工中替换可能性小,一旦断裂引发交期延误等系列问题,给用户造成巨大损失。
制造工艺