


掌握钛合金加工:专家技巧与刀具选择全攻略
在当今制造业中,钛及其合金已成为航空航天、医疗、汽车和枪械应用中的主流材料。这种流行金属耐锈蚀、耐化学腐蚀、可回收,且比强度极高。然而,加工钛及选择合适刀具和参数时,必须考虑若干挑战。
钛合金种类
钛有多种类型,包括近 40 个 ASTM 等级及多种额外合金。1-4 级为工业纯钛,抗拉强度要求各异。5 级(Ti6Al4V 或 Ti 6-4)最常见,含 6% 铝和 4% 钒。尽管钛及其合金常被归为一类,但它们之间存在关键差异,制定加工方案前必须明确区分。
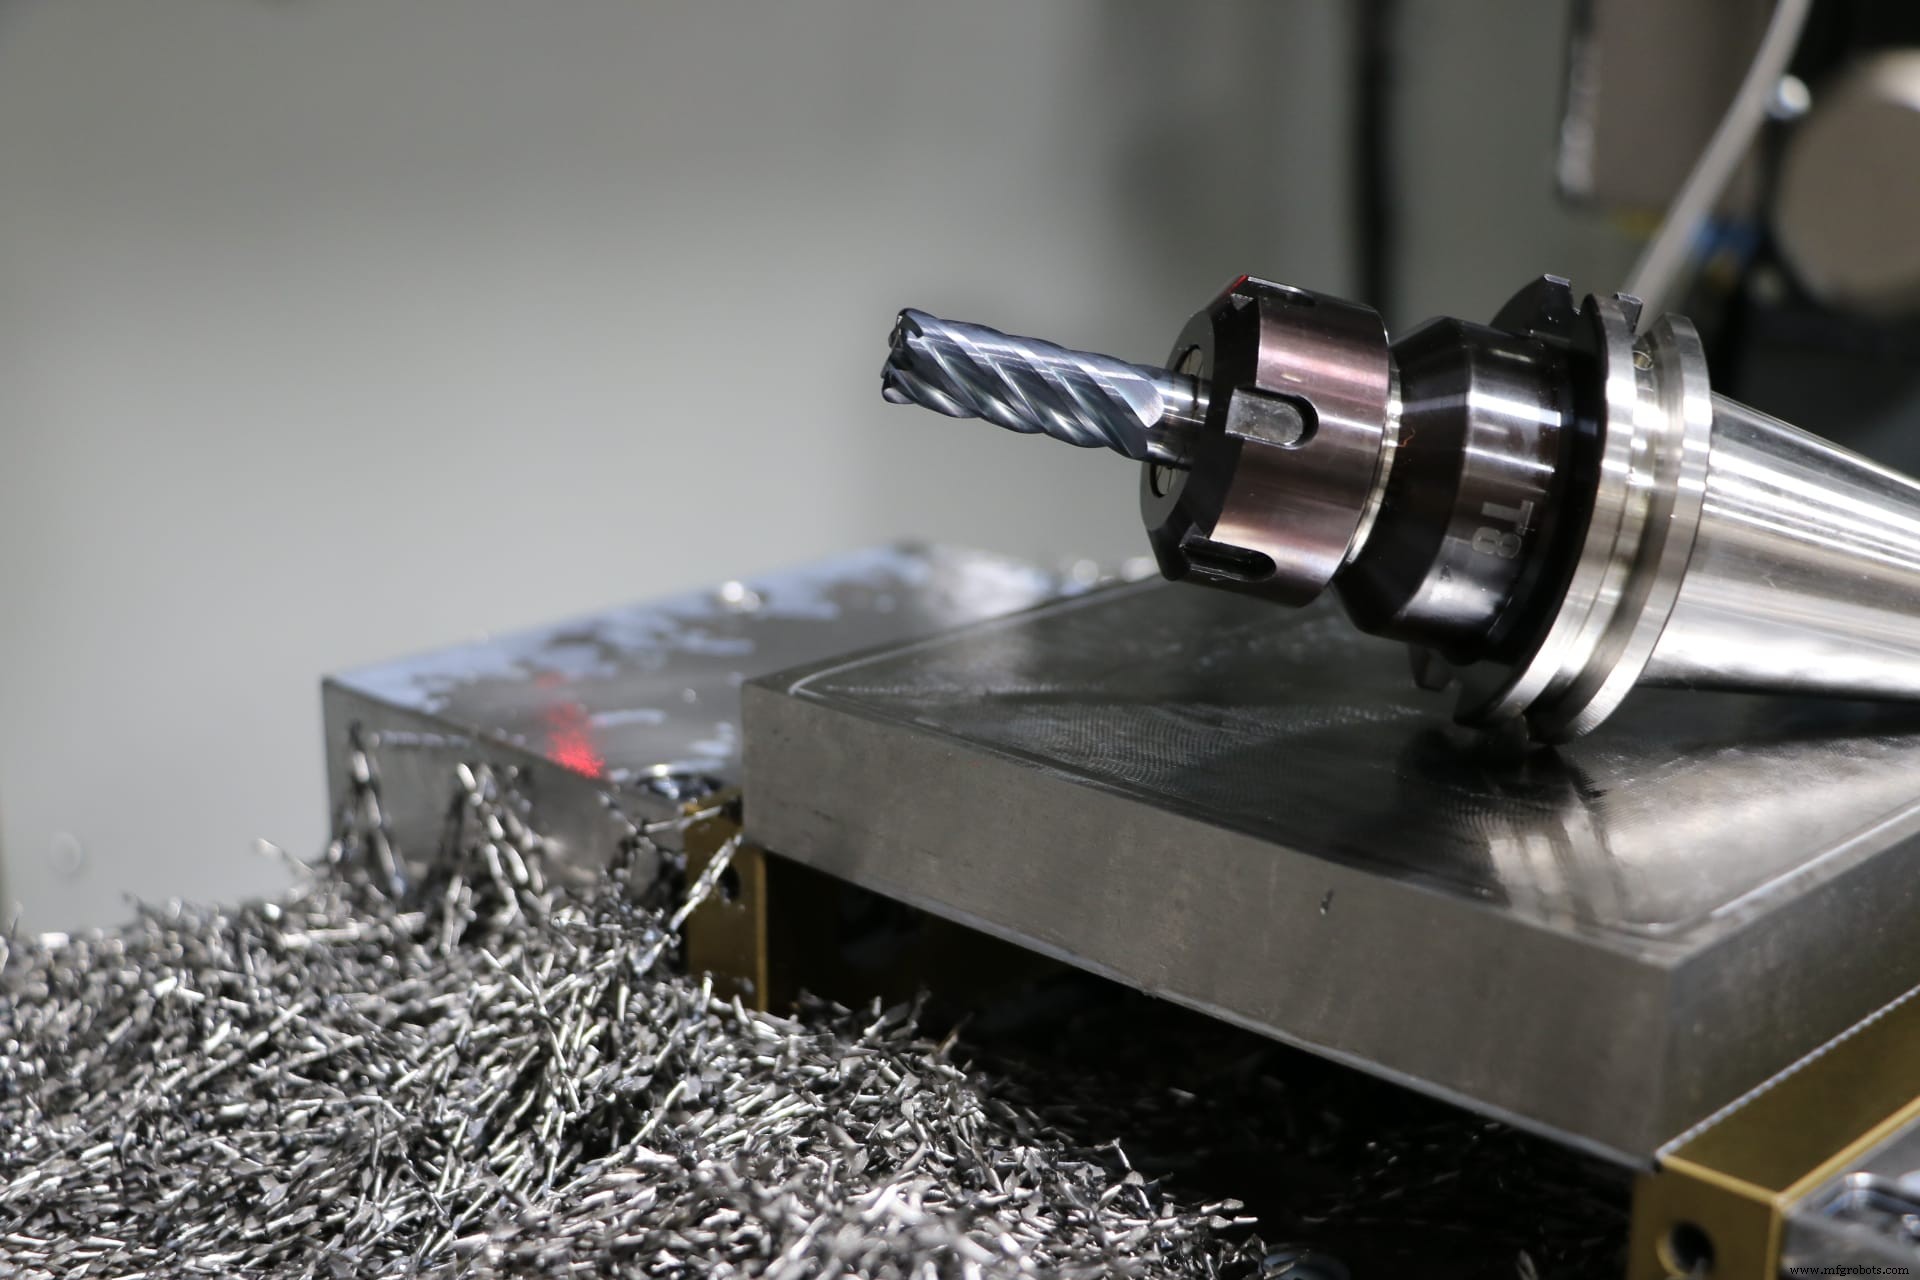
Helical Solutions HVTI 铣刀是钛合金高效刀具路径的绝佳选择。
钛加工难点
工件夹持
虽然钛的材料性能优于普通钢材,但其弹性更大,刚性往往不如其他金属。这要求钛工件夹持牢固,机床设置尽可能刚性。其他注意事项包括避免断续切削,保持刀具在与工件接触时始终运动。在钻孔中停留或在型腔壁旁停止刀具会导致摩擦——产生过多热量、使材料加工硬化,并导致刀具过早磨损。
热量产生
热量是强大的敌人,选择转速和进给时必须考虑热量产生。工业纯钛等级较软且粘刀,而合金元素的加入通常会提高钛的硬度。这增加了热量产生和刀具磨损的担忧。保持较大切屑量并避免不必要的摩擦,有助于提高硬质钛合金的刀具性能,并将加工硬化降至最低。选择较低转速搭配较大切屑量,相比高速选项可显著降低温度。因钛导热性差,将温度控制在最低限度可减轻刀具应力并减少磨损。高压冷却液也是钛加工中降低热量产生的有效方法。
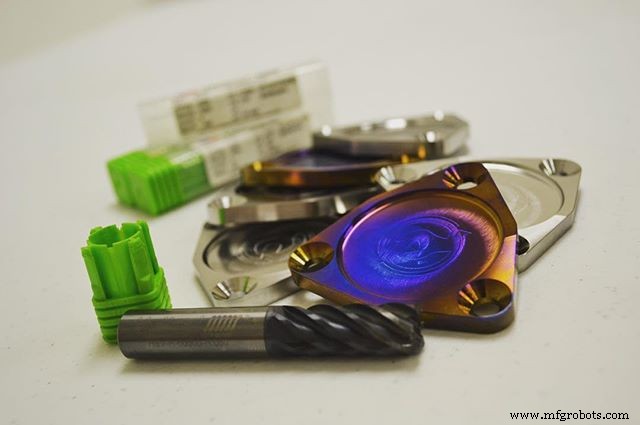
这些凸轮轴盖为三菱 Evo 定制,采用钛材料。
图片由 @RebootEng (Instagram) 提供
粘着与积屑瘤
另一个难点是钛有强烈倾向粘附在切削刀具上,形成积屑瘤。这可通过大量高压冷却液直接喷向切削表面来缓解。目标是尽快排出切屑,防止切屑再切削,保持刃槽清洁无碎屑。工业纯钛因其"粘性"特别容易发生粘着。可采用前述策略应对:始终保持进给、使用大量高压冷却液。
钛加工解决方案
虽然钛及其合金加工的主要顾虑可能不同,但缓解方法相对恒定。核心思路是避免粘着、热量产生、加工硬化、工件或刀具变形。使用大量高压冷却液,降低转速、提高进给,刀具接触工件时保持运动,采用尽可能刚性的设置。
此外,选择合适的刀具涂层有助于作业成功。钛加工产生高温,拥有能承受高温的涂层是维持加工性能的关键。合适涂层还能避免粘着、有效排屑。如 Harvey Tool 的氮化铝钛纳米涂层(AlTiN Nano)在高温下形成氧化层,提高刀具润滑性。
刀具解决方案
Helical Solutions 提供 HVTI-6 系列刀具,专为钛及其合金的高效铣削(HEM)优化。Helical 的 HVTI-6 采用 Aplus 涂层,提供额外润滑性和高温耐受性,延长刀具寿命并实现更快转速和进给。
随着钛及其众多合金在各行业应用持续增长,更多机加工人员将面临加工这种难加工材料的任务。然而,热管理和适当排屑,配合正确涂层,将确保加工成功。
数控机床