


数控加工(NC/CNC)核心原理、分类与应用全景解析
什么是数控加工?
数控(NC,亦称计算机数控CNC)是用计算机自动控制加工工具(钻床、车床、铣床、3D打印机等)。CNC机床按编码程序指令(G代码、M代码)加工材料(金属/塑料/木材/陶瓷/复合材料),无需人工直接操控。CNC机床为电动可移动刀具/平台,由计算机按输入指令控制。程序可人工编写,更多由CAD/CAM软件生成。3D打印先“切片”再生成指令(亦用G代码)。
CNC较非计算机化加工(手轮/杠杆手动、凸轮机械控制)有质飞跃。现代CNC系统中,零件机械尺寸由CAD定义,经CAM转为制造指令,再经“后处理器”转为特定机床指令加载执行。因零件常需多工具(钻/锯等),现代机床常集成多工具“单元”;或多机床配外部控制器,人/机器人搬运工件流转。全流程高度自动化,成品高度还原CAD图纸。
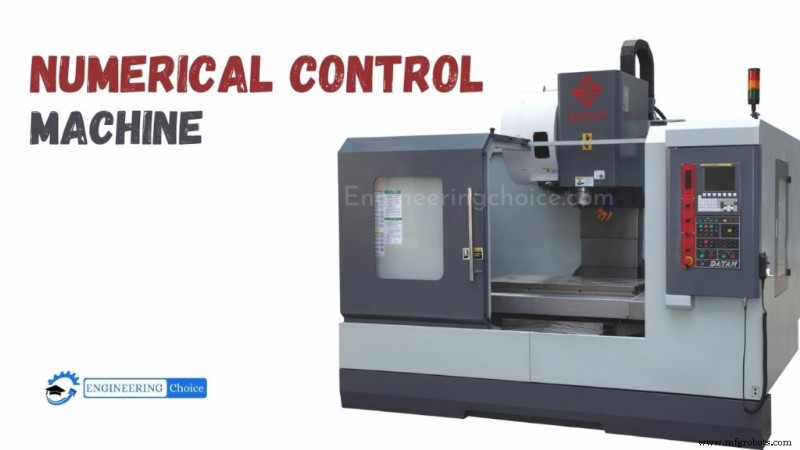
什么是NC机床?
数控定义为用数字/字母/符号控制运作的可编程自动化形式。指令针对特定作业。NC机床能随作业更换程序——改程序比改设备容易,柔性降低综合成本。
NC系统分类
1. 点位控制(PTP)系统
仅控制刀具位置,不控制相对工件运动轨迹。点间移动按机床允许最快速度、最短路径。
2. 轮廓控制系统
除位置外,还控制运动轨迹(进给速度、编程路径)。
数控技术应用领域
广泛用于金属切削、自动绘图、点焊、冲压、装配、检测等。核心应用在金属切削(车/锯/磨/铣/钻/镗等)。最适合NC的生产作业:
- 工序序列固定的加工过程
- 几何复杂、高价值、失误损失大
- 预期未来有工程设计变更
- 大量切削去除
- 工件需100%检验
- 严格公差要求
- 多工序、小批量、多品种生产
NC机床优势
- 制造柔性大:易适应设计变更/生产调度调整
- 制造周期短:快速装夹调试
- 非生产时间少:自动换刀/快速装夹/少搬运
- 夹具简化:NC程序定位替代夹具定位
- 库存低:少装夹/短周期
- 质量稳定:无人为失误、高精度、减少检验工时
- 操作安全
- 废品率低:高精度减少废料
- 占地少:一机多能替代多台传统机床
NC机床劣势
- 投资/维护成本高:复杂精密技术成本高于传统机床
- 需高技能人员:招聘培训成本高
- 纸带磨损/可靠性差(早期NC)
- 纸带编程易错
- 无最优进给/转速:传统NC运行中不可调整切削参数
制造工艺