


机械加工全景指南:定义、工艺分类、刀具技术与CNC核心优势
什么是机械加工?
机械加工是利用动力驱动的机床刀具从工件上切除多余材料,使其达到图纸规定的形状、尺寸、精度和表面质量的制造过程。属减材制造,与增材制造(3D打印)相对。核心设备:车床、铣床、钻床、磨床、加工中心等;现代核心技术:**CNC(计算机数控)**,由CAD/CAM生成刀路程序自动驱动机床,实现高精度、高一致性、无人化生产。
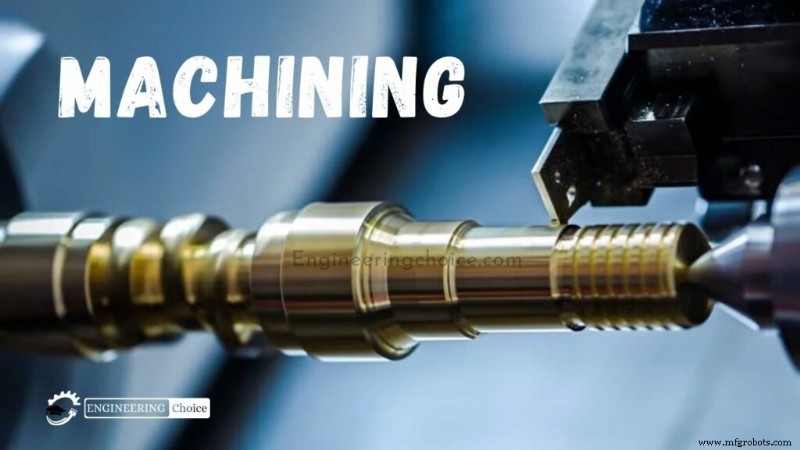
三大基础切削工艺
| 工艺 | 运动形式 | 典型特征 | 主用设备 |
|---|---|---|---|
| 车削 | 工件旋转+刀具直线进给 | 回转体(轴、套、盘) | 车床/车削中心 |
| 铣削 | 刀具旋转+工件/刀具多轴进给 | 平面、槽、型腔、复杂曲面 | 铣床/加工中心 |
| 钻削 | 钻头旋转+轴向进给 | 圆柱孔 | 钻床/加工中心 |
杂类操作:刨/插/拉/锯/磨/珩/抛等,虽不一定产生切屑(如滚压抛光),但常在上述机床上完成。
先进加工技术
- 精密CNC加工:公差±0.001",真实材料验证装配/摩擦/密封性能。
- 电火花加工(EDM):脉冲放电蚀除材料,适合硬质合金、复杂型腔、深窄槽,需导电材料。
- 电化学加工(ECM):阳极溶解,无刀具磨损、无热影响区,适难切削合金。
- 激光/水射流切割:非接触、热/冷切割,适合板材成形、复杂轮廓。
机床与刀具体系
机床定义
用于夹持工件、引导刀具相对运动、实现切削的动力设备。核心特征:约束工件、引导刀具路径、动力非人力。现代多为电驱动/液压驱动,实现互换性零件批量生产。
六大类切削刀具
- 镗削刀具:精修孔径、同轴度。
- 切断/剪切刀具:锯条、剪刃,下料成型。
- 钻削刀具:麻花钻、定心钻、可转位钻头。
- 磨削刀具:砂轮、CBN/PCD磨轮,精磨高硬材料。
- 铣削刀具:面铣刀、立铣刀、球头刀、螺纹铣刀等。
- 车削刀具:外圆/内孔/切槽/螺纹车刀,车床主力。
热能/烧蚀加工技术
- 激光切割:CO₂/Nd:YAG激光,高精度、热影响区小、钢板/刻蚀首选。
- 氧燃料切割:乙炔/丙烷+氧气,便携、切厚重钢板、不需主电源。
- 等离子切割:电弧电离气体成等离子弧,高速、窄缝、导电金属适用。
蚀除/冲蚀加工技术
- 水射流切割:超高压水/磨料水射流,无热影响区,复合材料/易变形件首选。
- 电火花(EDM):脉冲放电成微坑蚀除,硬质合金/复杂模腔/高精度首选。
CNC加工核心优势
- 高产能:程序固化后少停机,批量节拍极快。
- 低成本:少人工、高良率、大批量单件成本最低。
- 高一致性:全自动闭环控制,批次间差异极小。
精密加工
公差0.013–0.0005 mm / 表面粗糙度<32 T(Ra 0.8 μm)领域。关键因素:机床静/动刚度、阻尼、几何精度、伺服响应、高速进给稳定性。
机械加工七大商业价值
- 极致可靠:7×24 h持续生产,故障仅源于计划维护。
- 低人工依赖:自动化/机器人上下料、在线检测,人工仅管控异常。
- 高产出:多工序集成(车铣钻磨复合),单机节拍极短。
- 零件一致:批量同质性强,装配零调整。
- 利润增、成本降:虽设备投入大,但单件综合成本最优、交期最短。
- 效率跃升:内置质量监控、自适应控制、高速高进给策略。
- 精度保障:医疗/航空/精密仪器核心零件的精度基石。
制造工艺