


精密加工必备:刀具入切技术全解析
刀具入切是加工成败的关键,因其是对刀具最苛刻的操作之一。以不适合刀具或操作的方式入切,可能导致零件损坏或车间资源浪费。下文将探讨最常见的零件入切方法,以及如何成功实施的技巧。
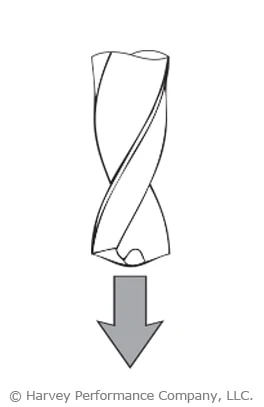
预钻孔
预钻深度达槽底、直径比铣刀大 5-10% 的孔,是将铣刀放入型腔最安全的做法。此法确保刀具底刃受力最小,最大程度减少过早磨损。
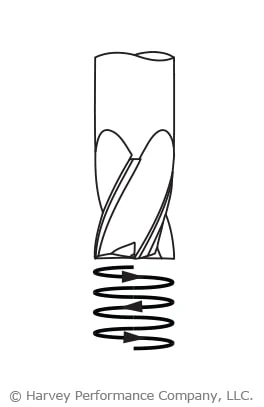
螺旋插补
螺旋插补是铁基材料常用且安全的刀具入切方法。采用圆角铣刀可减少刀具磨损和刃角崩损。此法建议编程螺旋直径大于刀具直径的 110-120%。
斜坡铣入
此操作虽可成功,但会使刀具承受多种扭转力。强芯径是关键,同时需预留足够排屑空间。使用圆角刀具可强化切削部分。
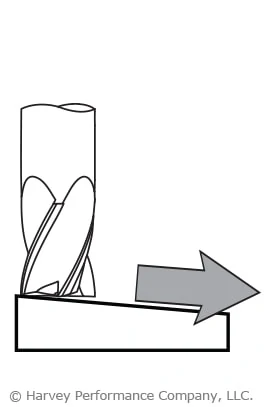
建议起始斜坡角度:
硬质/铁基材料:1°-3°
软质/非铁基材料:3°-10°
更多关于此流行入切方法的信息,请参阅《斜坡铣削通往成功》。
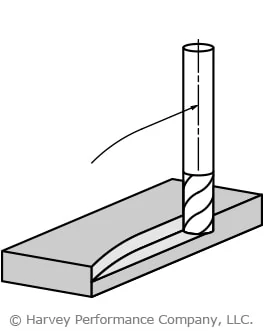
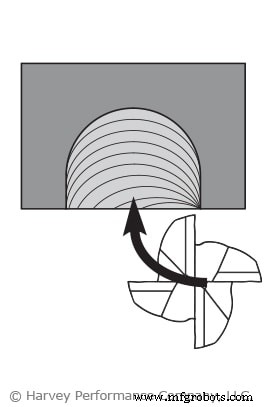
圆弧切入
此入切法在方法和优势上类似斜坡铣入。但斜坡铣入从顶部进入,圆弧切入则从侧面进入。铣刀遵循弯曲刀具路径(圆弧)进行铣削,逐渐增加进刀时的刀具负载。此外,刀具退出时负载逐渐减小,有助于避免冲击载荷和刀具断裂。
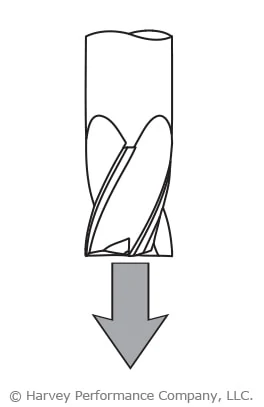
直线钻入
这是常见但常有问题的入切方式。直线钻入易导致刀具断裂。若选择此法,必须满足特定条件才能最大化成功率。刀具必须具备中心切削功能,因端铣采用平面入切点,排屑极其困难。钻头专为直线钻入设计,应用于此类操作。
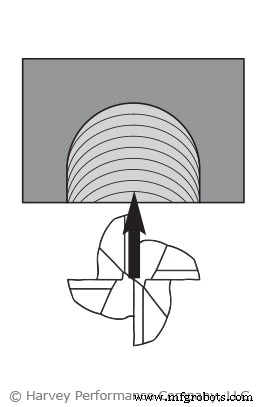
直线切入
直线切入对刀具冲击大,类似直线钻入。刀具完全啮合前,建议进给速度至少降低 50%。
滚动切入
滚动切入使刀具逐渐达到全啮合,自然获得适当切屑厚度。此场景下进给速度应降低 50%。
数控机床