


掌握高效铣削:技术与优势全解析
本文是关于高效铣削(HEM)系列博客文章之一。若想全面了解这一流行加工方法,请查看下方的其他 HEM 相关文章!
高速加工与 HEM 对比 | 如何应对切屑变薄 | 深入解析切削深度 | 如何避免四大类刀具磨损 | 超摆线铣削入门
高效铣削(HEM)是一种在金属加工行业迅速普及的策略。大多数 CAM 软件包现在都提供生成 HEM 刀具路径的模块,每个都有自己的专有名称。在这些软件中,HEM 也被称为动态铣削或高效加工等。HEM 能带来显著的车间效率提升、刀具寿命延长、性能增强和成本节约。专为实现更高转速和进给速度设计的高性能铣刀,将帮助机加工人员充分发挥这一流行加工方法的优势。
高效铣削定义
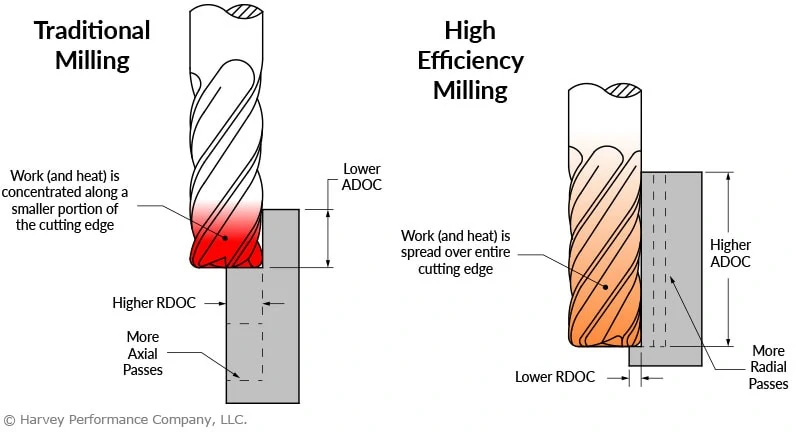
HEM 是一种粗加工铣削技术,采用较小的径向切削深度(RDOC)和较大的轴向切削深度(ADOC)。这种方式可将磨损均匀分布在切削刃上,散发热量,降低刀具失效风险。
该策略不同于传统铣削,后者通常采用较大的 RDOC 和较小的 ADOC。传统铣削会导致热量集中在刀具一小部分,加速刀具磨损。此外,传统铣削需要更多轴向切削层数,而 HEM 刀具路径则采用更多径向切削层数。
关于优化 HEM 切削深度的更多信息,请参阅《深入解析切削深度:外周、开槽与 HEM 方法》。
内置 CAM 应用
随着更快、更强大机床的发展,加工技术不断进步。为跟上步伐,许多 CAM 应用开发了 HEM 刀具路径内置功能,包括超摆线铣削——一种用于加工宽于刀具切削直径槽宽的方法。
HEM 主要基于径向切屑变薄理论,即随 RDOC 变化而发生的现象,涉及切屑厚度和每齿进给量。HEM 通过调整参数,在整个粗加工过程中保持刀具恒定负载,从而实现更激进的材料去除率(MRR)。在这方面,HEM 与其他高性能刀具路径不同,后者通过不同方法实现显著的 MRR。
点击此处了解高效铣削提升效率的强大功能
几乎任何 CNC 机床都能执行 HEM,关键在于快速的 CNC 控制器。从常规程序转换为 HEM 时,每行常规代码将生成约 20 行 HEM 代码。需要快速处理器来预读代码并跟上操作。此外,还需要能智能管理刀具负载、调整 IPT 和 RDOC 的先进 CAM 软件。
高效铣削案例研究
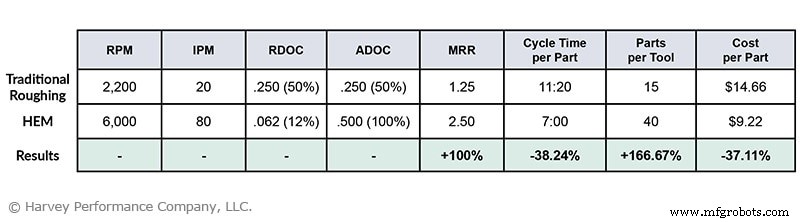
以下案例展示了机加工人员使用 Helical Solutions HEV-5 刀具在 17-4PH 不锈钢中执行 HEM 操作的结果。这款 1/2 英寸直径、5 刃铣刀仅以 12% 径向切入,但 100% 轴向切入。该机加工人员减少了刀具磨损,单把刀具可完成 40 个零件,而传统粗加工路径仅能完成 15 个。
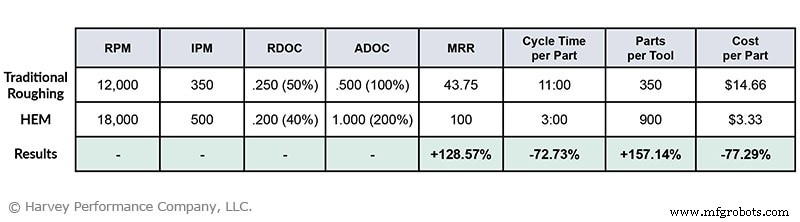
下方案例研究也展示了 HEM 在粗加工中的效果。使用 Helical H45AL-C-3(1/2 英寸、3 刃粗加工铣刀)加工 6061 铝材时,HEM 仅需 3 分钟完成零件,而传统粗加工需 11 分钟。单把刀具用 HEM 可加工 900 个零件,比传统方法提升 150% 以上。
刀具对 HEM 的重要性
总体而言,HEM 关键在于如何运行刀具,而非刀具本身。几乎所有刀具都能执行 HEM,但使用专为承受 HEM 严苛条件设计的刀具将获得更大成功。就像跑马拉松虽可穿任何鞋,但专业跑鞋能带来最佳效果和表现。
HEM 常被视为大直径刀具的加工方法,因其激进的 MRR 和 1/8 英寸以下小直径刀具的脆弱性。然而,微小直径刀具也可实现 HEM。
使用微小刀具进行 HEM 会带来额外挑战,开机前必须充分理解。
HEM 推荐刀具特性:
- 高刃数,提升 MRR
- 大芯径,增强强度
- 针对工件材料优化的涂层,提高润滑性
- 变螺距/变螺旋角设计,减少振动
核心要点
HEM 是一种在全球车间日益普及的加工操作。作为一种粗加工铣削技术,它采用比传统铣削更小的 RDOC 和更大的 ADOC,将磨损均匀分布在刀具切削刃上,减少热量集中,降低刀具磨损率。这一点在最适合发挥 HEM 优势的刀具上尤为明显。
数控机床