


掌握钻削啄钻循环:选择最佳策略实现最优钻削性能
钻削时使用正确啄钻循环策略对刀具寿命和零件性能都很重要。推荐循环因所用钻头、加工材料、期望最终产品而异。
用 Harvey Tool 钻削指南手册开始提升精度
什么是啄钻循环?
啄钻循环不是单次钻入全深,而是分几次——每次少量。啄钻辅助排屑、支撑刀具精度同时最小化偏心、防止切屑堵塞和断裂,获得整体更好最终零件。
推荐啄钻循环/步数
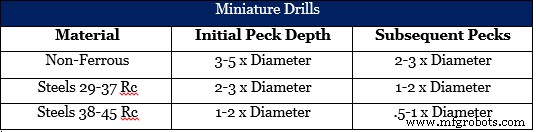
微小钻头
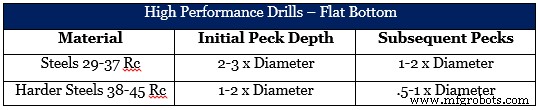
高性能钻头 — 平底
高性能钻头 — 铝及铝合金
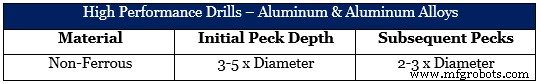
注:孔深 12x 或更大时,建议直径 1.5X 以内导向孔。
高性能钻头 — 淬火钢
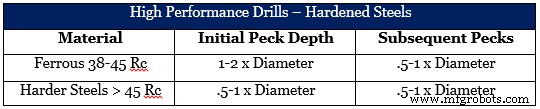
高性能钻头 — 预硬钢
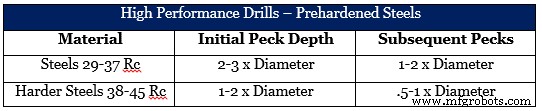
啄钻循环关键要点
从上表易识别推荐啄钻循环如何随加工材料性能变化。不出所料,材料越硬,推荐啄钻深度越短。始终注意,直径小于 .010" 微小钻头极其脆弱,需特殊预防措施避免即时失效。针对您具体作业帮助,请联系 Harvey Tool 技术团队:800-645-5609 或 [email protected]
数控机床