


三步消除刀具颤刀:实操指南
切削刀具加工过程中承受巨大力量,产生振动——即颤刀或谐波。完全避免振动不可能,但最小化振动对加工成功至关重要。不遵循正确加工步骤时振动变破坏性,导致强烈毁坏零件的颤刀。此时零件有"颤刀痕"——表面清晰振动痕迹。刀具因过度振动经历磨损加速。
遵循三个简单却常被忽视步骤可控制刀具颤刀:
用 Harvey Tool 材料专用刀具消除刀具颤刀
为工作选择正确刀具
似乎显而易见,但为应用选最佳刀具可能令人困惑。刀具几何风格众多——总长、刃长、伸长、刃数——有时难缩小到特定刀具。机加工人员常选通用刀具执行多种操作,忽视针对单一材料和作业优化的选项。
选择材料专用刀具有帮助,因每种材料需求不同。例如钢材加工与铝材不同。从切屑大小到排屑一切不同。变螺旋或变螺距设计通过减少谐波振动最小化颤刀,谐波振动由切削刃重复接触工件引起。为减少谐波,使刃槽接触工件时间间隔变化。
总长是选刀具另一重要因素。伸出量越大——刀具从主轴悬挂长度越长,主轴-刀具连接越不牢固,振动越多。确保刀具仅为操作所需长度对最小化颤刀和谐波很重要。深腔加工时,选伸长刀具或延长伸长刀柄巩固连接。
确保牢固连接
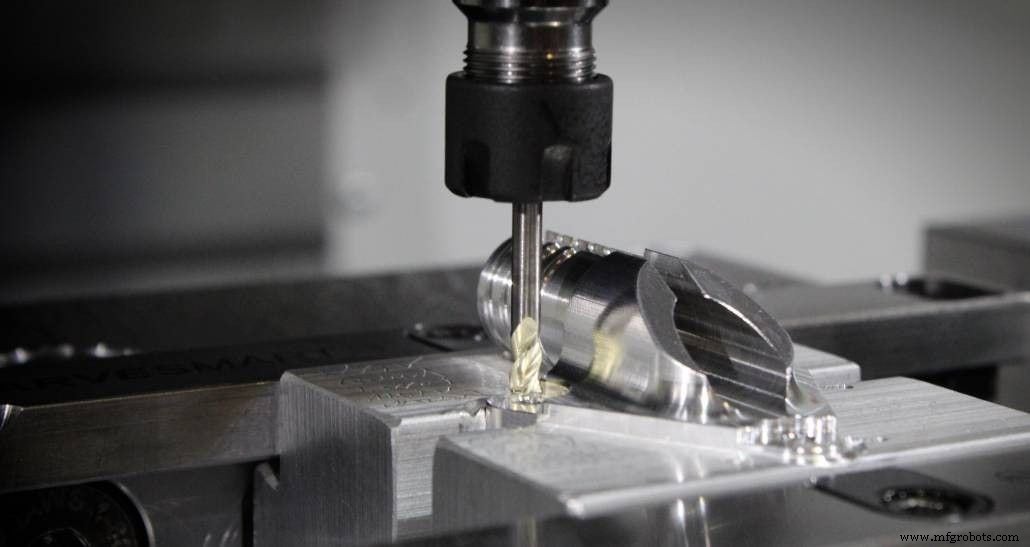
牢固刀具夹持方法中,刀具柄和筒夹都重要。松动刀具不出所料有更大移动或振动能力。考虑到此,Helical 提供柄部配置助连接,包括 ToughGRIP 柄,用粗糙表面替代镜面光滑表面增加摩擦。Helical 也是 HAIMER Safe-Lock™ 授权方,刀具柄部增加凹槽与主轴旋转相反方向工作,牢固锁定刀具。
机加工人员也须知可用筒夹类型,识别何时需更好方案。例如液压刀柄和热缩刀柄比机械主轴拧紧法提供更强连接。
更多信息请参阅《关键刀具夹持考虑因素》
选择最小化颤刀策略
刀具如何运行意味着卓越作业结果与报废零件的区别。包括刀具运行参数、旋转方向——逆铣或顺铣技术。
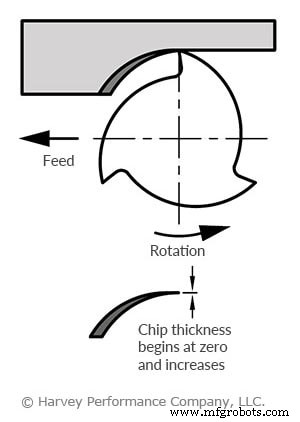
逆铣
此法切屑宽度从零逐渐增大,导致更多热量扩散进工件。可能导致加工硬化,给机加工人员制造更多麻烦。
顺铣
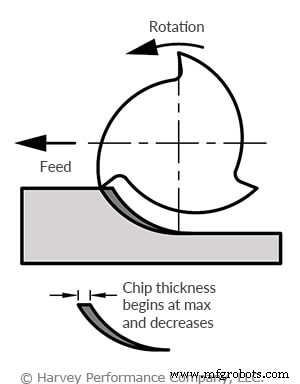
大多数现代机床车间用顺铣技术,即切屑宽度从最大开始在切削中减小。顺铣比传统方法提供更一致切削,减轻刀具应力。像举重——重活在锻炼开始时最易。同样,最厚切屑先切除帮助刀具保持强度。因切屑切削过程更快,振动最小化。
更多信息请参阅《顺铣 vs 逆铣》
总结
加工过程中振动不可避免,但最小化振动意味着成功加工与报废零件的区别。遵循三条简单规则帮助控制颤刀和谐波:选择正确刀具、确保牢固机床-刀具连接、采用顺铣策略。Harvey Tool 和 Helical Solutions 都有刀具帮助实现此目标,包括柄部改进和变螺旋或变螺距铣刀。
数控机床