


防止复合材料分层:压缩铣刀专家技术
复合材料由至少两种独特成分组成,结合后产生有利于广泛应用的力学物理性能。这些材料通常含粘结成分(基体),填充称为增强材料的颗粒或纤维。复合材料因能结合金属强度、塑料轻量、陶瓷刚性,在航空航天、汽车、运动用品行业日益流行。
不幸的是,复合材料给机加工人员带来独特挑战。许多复合材料极磨蚀严重缩短刀具寿命,若热量产生不控制,其他材料会熔化烧焦。即使避免这些潜在问题,错误刀具仍留下其他质量问题,包括分层。
虽然 G10 和 FR4 等复合材料属"纤维性",复合材料也可"层状",如 PEEK 和铝层压板。层状复合材料易分层,刀具切削力分离材料层。这产生结构强度更低零件,违背结合材料性能初衷。许多情况下,单个分层孔即导致零件报废。
复合材料中使用压缩铣刀
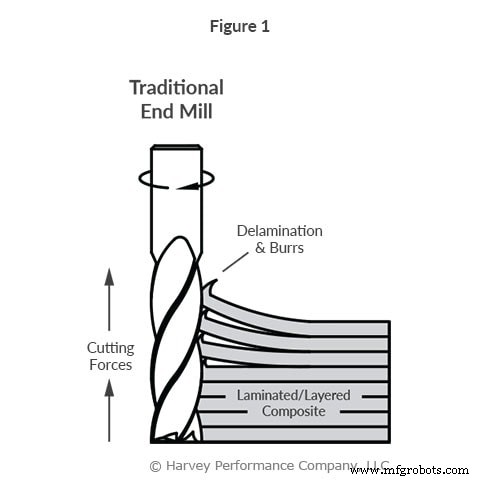
复合材料通常用标准金属切削铣刀加工,根据右或左旋刃槽几何产生纯向上或向下切削力。这些单向力导致分层(图 1)。
相反,压缩铣刀设计有向上和向下切削刃槽。刃长顶部靠近刀柄部分为左旋螺旋,迫使切屑向下。刃长底部靠近刀尖部分为右旋螺旋,迫使切屑向上。切削时,对向刃槽方向产生抵消向上和向下切削力。对向切削力稳定材料去除,压缩复合层,对抗工件顶部和底部分层(图 2)。
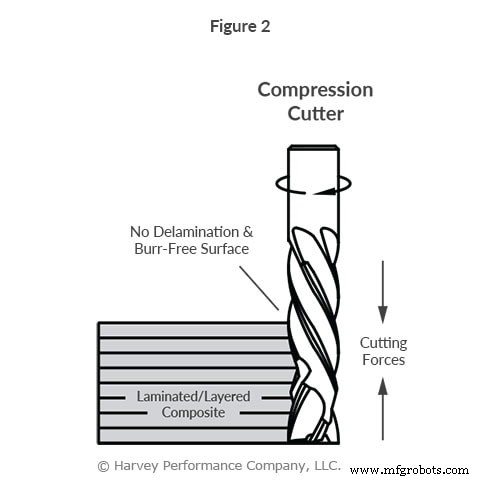
因压缩铣刀不拉起或压下工件,在层状复合材料和胶合板等轻质材料上留下极佳光洁度。重要须知:压缩铣刀专门适合轮廓加工,因向上向下切削几何优势在开槽或钻入操作中不利用。
选择适合特定复合材料的刀具这样简单之举,能对最终零件质量产生显著影响。考虑使用针对不同复合材料和操作优化的刀具,或学习如何为复合材料打孔选择正确钻头。
数控机床