


预防常见刀具磨损:四大核心策略
本文是关于高效铣削(HEM)系列博客文章之一。若想全面了解这一流行加工方法,请查看下方的其他 HEM 相关文章!
高效铣削入门 | 高速加工与 HEM 对比 | 如何应对切屑变薄 | 深入解析切削深度 | 超摆线铣削入门
定义刀具磨损
刀具磨损是切削刀具因常规操作逐渐分解失效。每把刀具寿命中都会经历磨损。过度磨损显示不一致并对工件产生不良影响,因此避免刀具磨损以实现最佳铣刀性能很重要。刀具磨损也可能导致失效,进而导致严重损坏、返工和报废零件。
立即下载免费 50+ 页高效铣削指南手册
为延长刀具寿命,识别和缓解各种刀具磨损迹象是关键。热应力和机械应力导致刀具磨损,热量和磨蚀是主要元凶。学会识别最常见刀具磨损类型及成因,帮助机加工人员快速补救、延长刀具寿命。
磨粒磨损
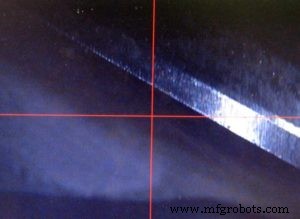
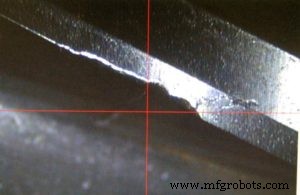
磨损带是刀具切削刃上均匀磨损模式,由工件机械磨蚀引起。这使切削刃钝化,甚至改变刀具直径等尺寸。高速时过热成更大问题,尤其未用合适刀具涂层时对切削刃损害更大。
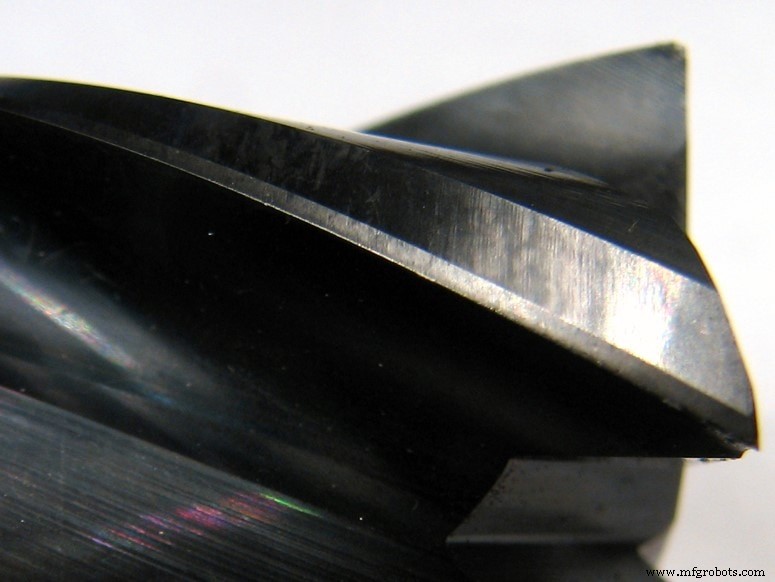
若磨损带过度或导致过早刀具失效,降低切削速度和优化冷却液使用有帮助。高效铣削 (HEM) 刀具路径通过将刀具工作分布在全刃长上减少磨损。这防止局部磨损,利用整个可用切削刃延长刀具寿命。
崩刃
崩刃可通过切削刀具缺口或剥离刃口识别,或检查零件表面光洁度识别。差表面光洁度常指示刀具经历某种崩刃,若不及时发现可导致最终灾难性刀具失效。
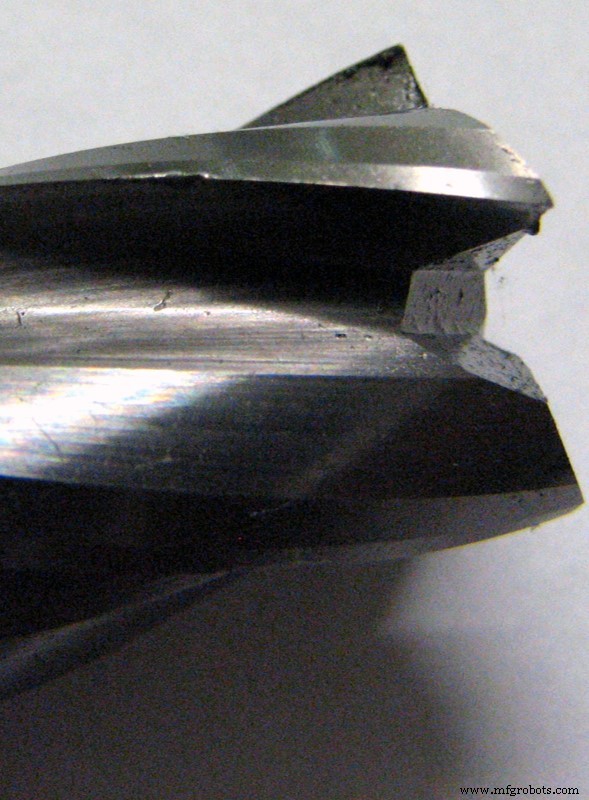
崩刃通常由操作中过载和冲击载荷引起,也可能由热裂纹导致,另一刀具磨损类型下文详述。为对抗崩刃,确保铣削操作完全无振动和颤刀。检查转速进给也有帮助。断续切削和重复入切也对刀具有负面影响。这些情况降低进给率可缓解崩刃风险。
热裂纹
热裂纹常表现为垂直于切削刃的刀具裂纹。裂纹缓慢形成,但可导致崩刃和过早刀具失效。
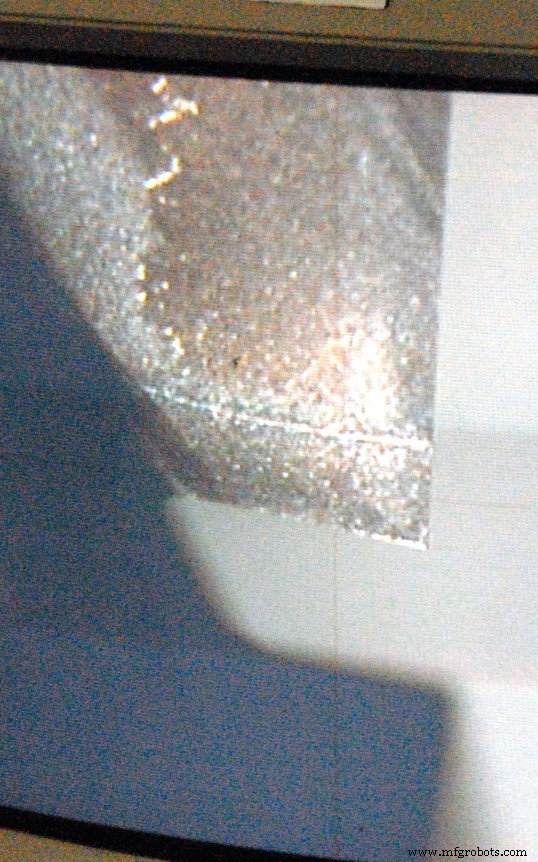
热裂纹顾名思义由铣削中极端温度波动引起。给铣刀添加合适涂层有益于提供耐热性和减少磨蚀。HEM 刀具路径提供极佳热裂纹防护,因这些路径将热量分布在切削刃上,降低整体温度防止严重热波动。
断裂
断裂是刀具完全失效因突然断裂,常因不当转速进给、错误涂层、不当切削深度。刀柄问题或松动夹持也可导致断裂,工件材料性能不一致亦然。
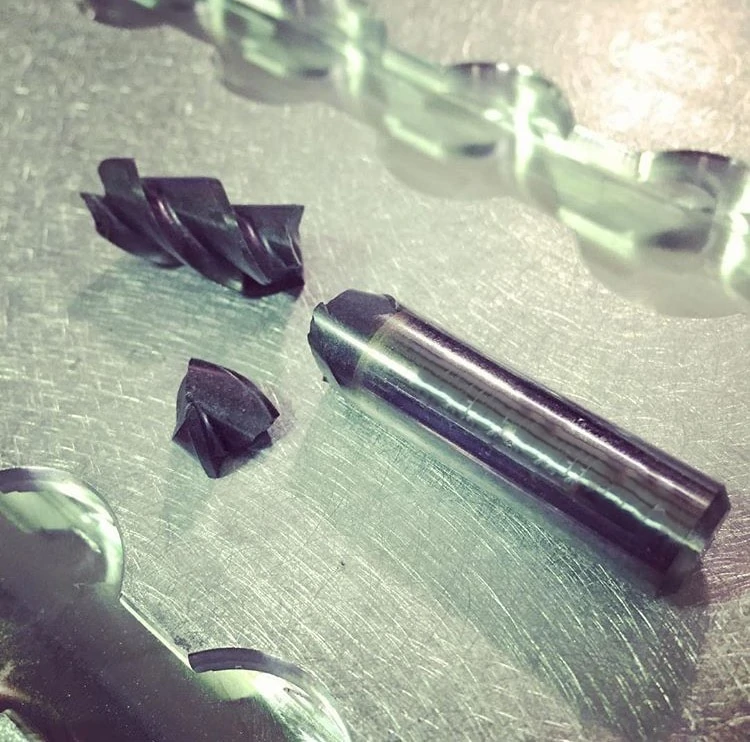
调整转速、进给、切削深度和检查设置刚性有助于减少断裂。优化冷却液使用也有助避免材料热点使切削刃钝化导致断裂。HEM 刀具路径通过提供更一致刀具载荷防止断裂。冲击载荷减少,降低刀具应力,减少断裂可能性并延长刀具寿命。
监控刀具保持良好工作状态以避免停机和省钱很重要。磨损由热力和机械力引起,可通过适当运行参数和 HEM 刀具路径将磨损分布在全刃长上缓解。虽每把刀具最终都会经历某种磨损,但密切关注转速进给和切削深度可延缓影响。应采取预防行动在问题导致完全刀具失效前纠正。
数控机床