


掌握刀具跳动:最小化磨损提升生产力的策略
刀具跳动是任何机床车间既定事实,永远无法 100% 避免。因此,为任何项目建立可接受跳动水平并保持在此范围内,以优化生产力和延长刀具寿命至关重要。更小跳动水平总是更好,但机床和刀柄选择、伸出量、刀具伸长等众多因素都影响每个设置的跳动量。
定义刀具跳动
刀具跳动测量切削刀具、刀柄或主轴偏离真实旋转轴线程度。这在低质量铣刀中可见:静止测量切削直径合格,但旋转时超公差。
最小化跳动第一步是理解每个机床设置中导致跳动的个别因素。跳动体现在每个切削刀具、筒夹、刀柄、主轴精度上。机床与切削工件间每增加一个连接都会引入更高跳动水平。每次增加都可能进一步增加总跳动。应对每件刀具设备采取措施最小化跳动,以获得最佳性能、延长刀具寿命、优质成品。
测量跳动
确定系统跳动是对抗跳动第一步。跳动用指示器测量刀具直径旋转时变化量。用表盘/探针指示器或激光测量装置完成。虽大多数表盘指示器便携易用,但不如激光指示器精确,也可能推挤刀具使跳动测量恶化。这主要关乎微小刀具,因刀具脆弱激光应严格使用。大多数铣刀制造商建议尽可能用激光跳动指示器替代表盘指示器。
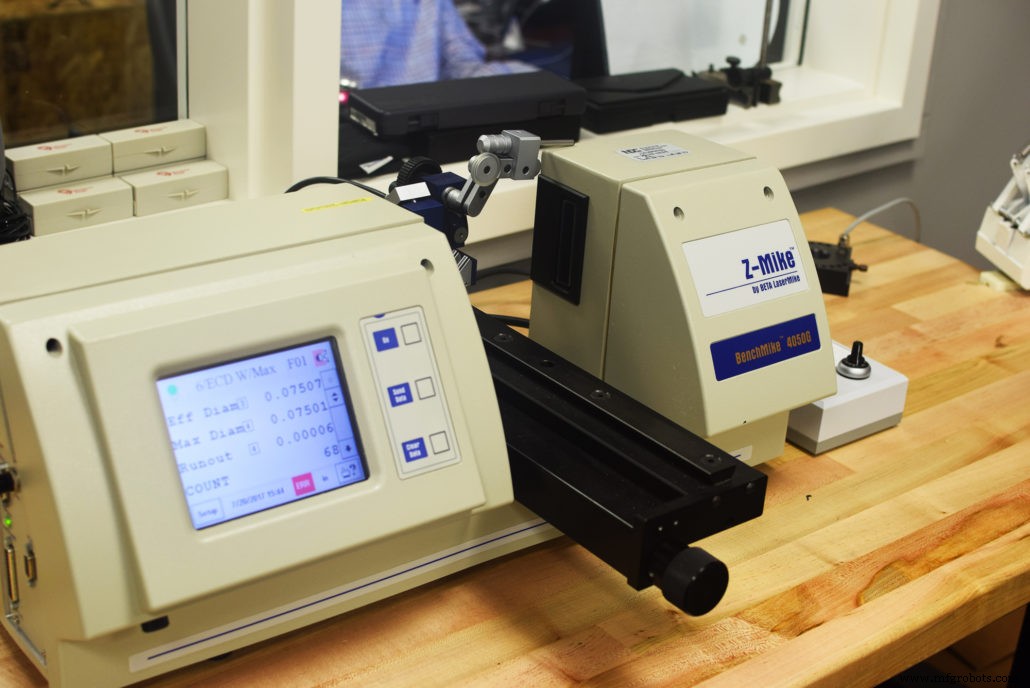
Z-Mike 激光测量装置是测量刀具跳动水平常用仪器。
跳动应在刀具切削处测量,通常在刀具末端或刃长部分。因刀具刃槽形状不一致,表盘指示器在这些情况下可能不适用。激光测量装置因这一点也有优势。
高质量刀具
系统各组件制造时的跳动量常对给定设置总跳动有显著影响。切削刀具制造时都有最大允许跳动限制,有些可达 .0002" 或更小。这通常是完整系统应追求的值。微小刀具直径达 .001" 时,此测量须保持更小值。随着刀具跳动与直径比率增大,刀具失效威胁增加。如前所述,从最小跳动刀具开始是将系统总跳动保持最低的关键。这是无法避免的跳动。
精密刀柄
最小化跳动下一步是确保使用高质量精密刀柄。这些常为热缩或压配刀柄,提供精准刀具旋转。筒夹基刀柄也常因额外组件引入额外跳动。刀具夹持系统每增加一个连接允许更多跳动方式出现。热缩和压配刀柄因组件更少天生更擅长最小化跳动。
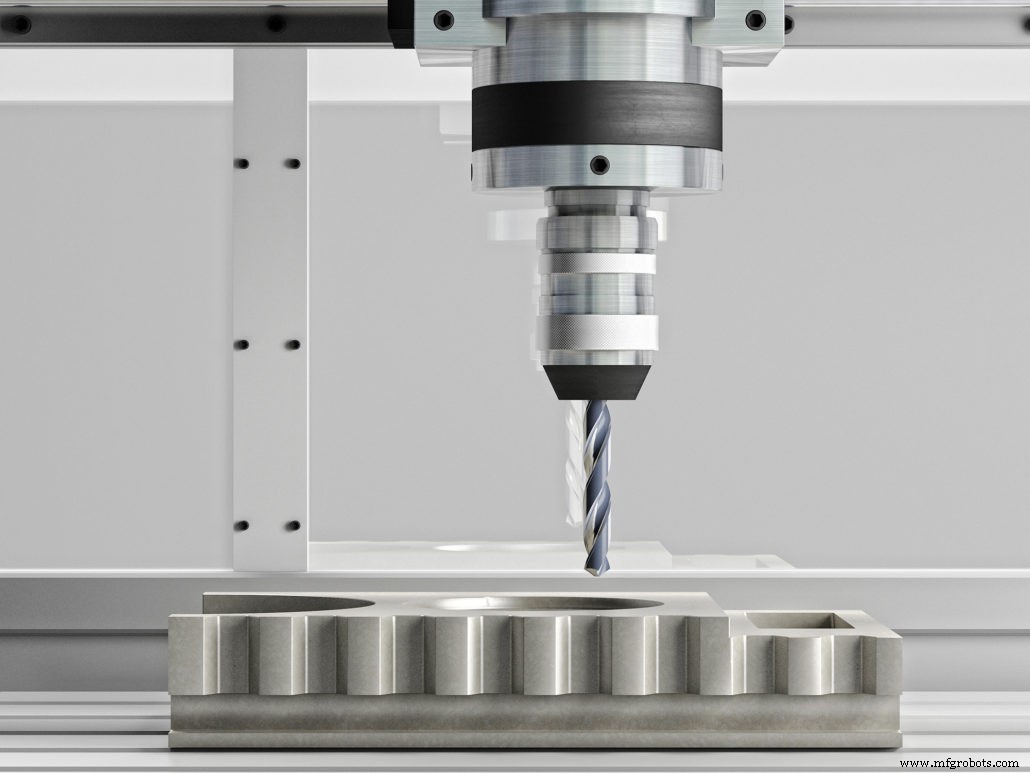
刀具夹持考虑应含机床清洁度。切屑常卡在主轴,在系统两高精度表面间造成阻碍。每次作业设置前确保刀柄和主轴清洁无切屑碎屑至关重要。
柄部改进
除设备本身,许多其他因素可导致刀具跳动增加。包括刀具长度、机床设置刚性、刀具伸出刀柄距离。柄部改进及其夹持方法有大影响。常被视为老旧过时技术的 Weldon 平尾在许多车间被判为增加大量跳动。虽许多车间仍用 Weldon 平尾确保刀具牢固夹持,但定位螺丝推刀具一侧可使其偏心,产生极高跳动水平。Haimer Safe Lock™ 是另一选项,流行度增加,属更高性能夹持技术。Safe-Lock™ 系统按热缩等高精度刀柄同等公差设计。能最小化跳动,同时无拉出风险牢固锁定刀具。
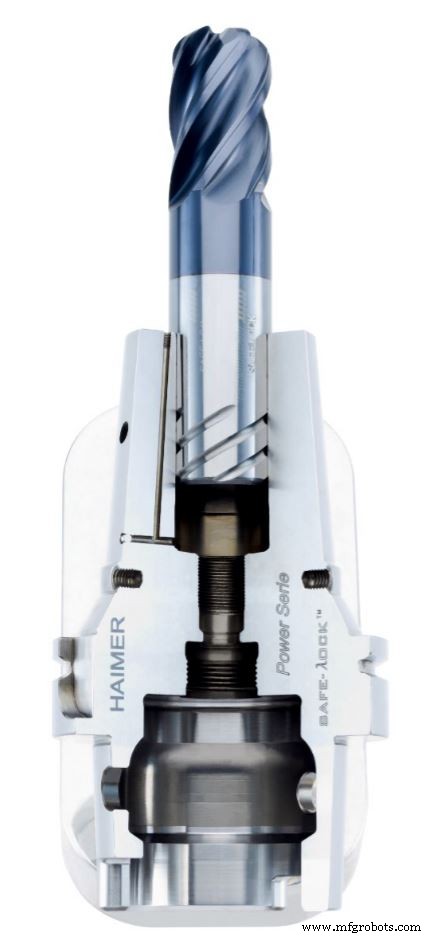
Haimer Safe-Lock™ 系统是大幅减少刀具跳动的选项之一。
跳动永远无法从加工系统完全消除。但能(也应)采取措施用一切可能方法将其保持最低。让刀具真实运转将延长寿命、提高性能、最终为车间节省时间金钱。跳动是金属加工行业常见关注点,但常在可能是导致零件拒收和不可接受结果主因时被忽视。机床刀具每个部件都影响最终跳动,没有应被忽视。
数控机床