


螺旋铣削编程全攻略:逐步实现孔径扩大加工
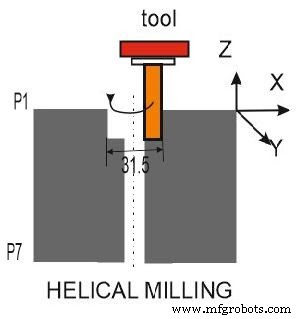
螺旋铣削程序旨在将孔径扩大至 31.5mm。以下详解编程步骤:
O1234
N10  M06 T0606 ;
N20  G91 G54 G21 G17 G80 G43 ;
N30  M03 S1200 ;
N40  G00 X0.0 Y0.0 ;
N50  G00 Z10 M08 ;
N60  G01 Z0 G95 F0.2 ;
N70  G01 X15.5 G41 ;
N80  G03 I-15.75 Z-4 ;
N90  G03 I-15.75 Z-4 ;
N100 G03 I-15.75 Z-4 ;
N110 G03 I-15.75 Z-4 ;
N120 G03 I-15.75 Z-4 ;
N130 G03 I-15.75 Z-4 ;
N140 G03 I-15.75 Z-4 ;
N150 G01 X0.0 G40 ;
N160 G00 Z50 ;
N170 M09 M05 M30 ;
程序逐行解析
- O1234 : 程序号。
- N10 : 换刀指令,选用 6 号刀具 (T0606)。
- N20 : 增量坐标系 (G91),工件坐标系 G54,公制单位 (G21),XY 平面 (G17),取消固定循环 (G80),刀具长度补偿正向 (G43)。
- N30 : 主轴正转 (M03),转速 1200 RPM (S1200)。
- N40 : 快速定位至 X0 Y0。
- N50 : 快速移动至 Z10,开启冷却液 (M08)。
- N60 : 线性插补至 Z0 (刀具接触工件),采用每转进给 (G95) F0.2 mm/rev。
- N70 : 线性插补至 X15.5,启用刀具半径补偿左 (G41)。
- N80-N140 : 逆时针圆弧插补 (G03),圆心矢量 I=-15.75,每层 Z 轴切深 -4mm (共 7 层,从虚拟点 P0 至 P7)。
- N150 : 线性插补回 X0,取消刀具半径补偿 (G40)。
- N160 : 快速退刀至 Z50。
- N170 : 关冷却液 (M09),停主轴 (M05),主程序结束 (M30)。
关键点:I 值为圆弧起点至圆心沿 X 轴的增量矢量;每层 Z-4 实现螺旋下切;G41/G40 保证轮廓尺寸精度。
数控机床