


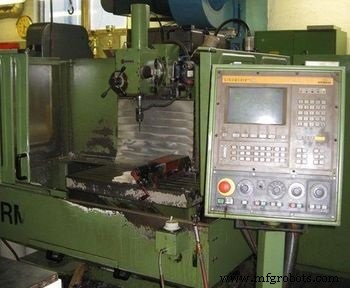
图文详解:Hermle UWF-851 加工中心配合 Sinumerik 810 系统工件坐标设定步骤
本文图文并茂地记录了在配备西门子 Sinumerik 810 系统的 Hermle UWF-851 五轴加工中心上,完成工件坐标系(工件偏移)设定的完整操作流程。
装夹工件时,虎钳咬合深度建议 5–10 mm。
铣刀装夹准备
- 使用刀柄锁紧装置将 φ12 mm 铣刀锁紧在刀柄上。
- 左手持刀柄,按下换刀按钮打开主轴侧面的换刀机构。
- 将刀柄插入主轴并向上推紧,同时右手按下换刀确认按钮完成锁刀。
选择 JOG 模式,翻页找到 Over Store(超越存储) 页面并进入。
输入 S=450 (转速 rpm)、M=03 (主轴正转),按循环启动,主轴开始旋转。
切换至 增量模式,可选手轮分辨率:1 (0.001 mm)、10 (0.01 mm)、100 (0.1 mm);通过面板键选择 X、Y、Z、C 轴。
X 轴工件偏移设定
- 选 100 (0.1 mm) 档,激活 X 轴,手轮移动铣刀靠近工件侧面(见下图 X 轴方向)。

- 让铣刀切入工件 5–10 mm 深度。
- 再次沿 X 轴靠近,直至肉眼看不见刀具与工件间隙,将分辨率切至 10 (0.01 mm),塞入一张纸做测厚。
- 慢速进给,纸张被切断瞬间停止,此时 X 轴机床坐标值即为所需偏移量。
将 X 值写入零偏移 (G54)
按 设置数据 标签 → 零偏移 标签,调出零偏移页面,将上述 X 值填入 G54 X = …。
Y 轴工件偏移设定
- 选 100 (0.1 mm) 档,选 Z 轴抬刀,再选 Y 轴移向工件另一侧面(见下图)。

- Z 轴下刀 5–10 mm。
- Y 轴靠近工件,同样用纸片法测得临界位置,记录 Y 轴机床坐标值。
将 Y 值写入零偏移 (G54)
同法进入零偏移页面,填入 G54 Y = …。最后选 100 档,Z 轴抬刀退至安全高度。
未完成——还需修正刀具中心偏差
若直接运行自动程序,刀具会在 G00 X0 Y0 处启动(如下图红点),这并非工件几何中心,会导致加工位置偏移。

最后一步:补偿刀具半径
正确的加工起点应为两测量侧面交汇处的几何中心(如下图绿点),这是零件所有尺寸的基准。

修正方法:在零偏移页面,X 值减去刀具半径 (6 mm,因刀具 φ12),Y 值加上刀具半径 (6 mm)。修正后再次运行程序,刀具即能从正确中心点开始加工。
数控机床
- CNC车铣复合加工优势深度解析:多轴联动重塑制造效能
- 为何选择配备 CNC 镗铣床的车间满足精密制造需求
- 深度解析 CNC 镗铣床:工作原理与核心优势
- M-TECH:Apollo雕刻机专用高阶CNC控制系统
- G10 可编程数据输入:高效实现刀具与工件偏移设定
- 西门子808D木工雕刻机断电后用备份数据重启
- 提升CNC加工质量控制:精度与客户满意度的策略
- Fanuc控制器CNC车床精密刀具对刀技巧
- 精通西门子Sinumerik 840D CNC编程:高级螺纹循环专家指南
- SINUMERIK 808D 车削中心刀具偏移设定:内置测量系统轻松搞定
- Haas 铣床 M 代码完整指南:功能、设置与用法
- Millport SmartLathez 1740 CNC车床:精密与动力的结合