


掌握表面映射:高速加工的探测技术
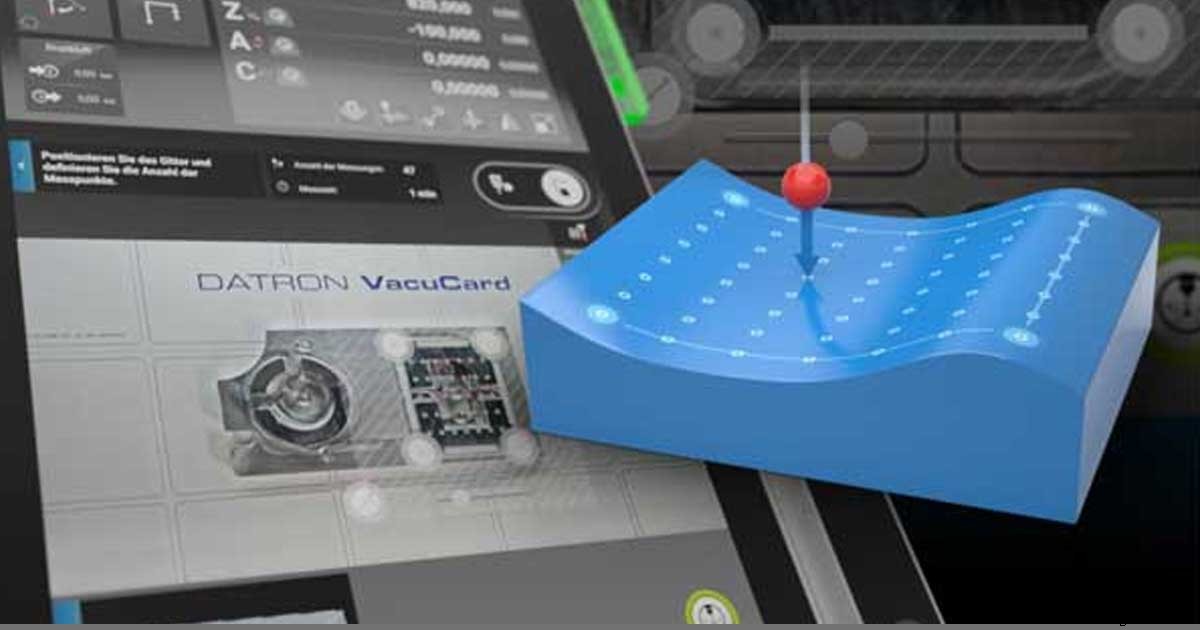
探测功能是DATRON高速铣床的一项亮点,让德国工程师赢得了无数赞誉。但许多从传统CNC设备转行的机加工人员,不确定如何在应用中运用此功能,也未意识到表面映射和3D探测的终极优势。CNC探针是一种通过接触测量材料表面的仪器,测量数据可用于确保铣削和雕刻的均匀深度。
在理想世界中,供应商提供的材料毛坯应完美平整——这有助于保证成品铣削零件的均匀性。现实却并非如此。例如,同一供应商的两块1/2英寸6061铝板,实际厚度可能不同;甚至同一块板材从一端到另一端、或整个表面都可能存在多个峰谷。对某些应用,千分尺或微米级的差异可能无关紧要,但对于航空航天、电子、医疗等领域的制造商,严格的公差和精度至关重要。因此,CNC铣削中表面映射的前提是:配备集成探针的加工中心可在材料毛坯表面的各个间隔或位置(自定义矩阵)进行测量,将数据输入控制软件,动态调整铣削程序,无论毛坯固有的表面差异如何,都能保持均匀的切削深度。这一切在铣削开始前动态完成,有助于减少废料并保持零件一致性。
但并非所有零件都是平面,因此不以板材等平面工件为起点。这些零件可能以圆棒等圆形毛坯开始。以枪械制造为例,枪企常需在圆形零件上加工,如钢制枪管,或钢、铝制的弧形枪机座。
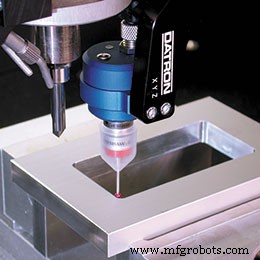
例如雕刻序列号,该过程受ATF(烟酒枪炮及爆炸物管理局)监管,因其强制要求序列号雕刻深度达0.003英寸,以防止被打磨抹除用于犯罪活动。
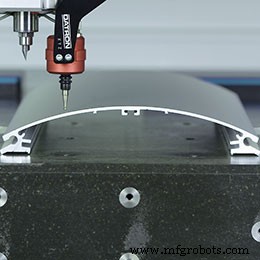
对圆柱面进行铣削或雕刻,需要DATRON的Z轴修正探针,且通常还需旋转轴。加工圆棒或在圆形工件上雕刻,第四轴提供必要的灵活性。第四轴与CNC加工控制几乎无缝集成,可替代X或Y轴,并可在程序控制下动态切换。第四、五轴协同提供最复杂工件所需的灵活性。第五轴用于独立旋转第四轴,每轴由相应加工程序独立动态控制,从而轻松实现圆形零件的角度加工。
集成CNC探针还有更多妙用。例如零件识别或定位。零件识别是指探针测量以确定已装夹的毛坯,从而自动运行相应铣削程序。这种策略常用于生产多种相似但不同零件的制造商。仍以枪械制造为例,1911手枪尺寸形状相似,但口径多样(9mm、.45等)。若制造商使用集成探测的铣床进行零件识别,即使操作员放错毛坯,机器也能按该零件运行相应程序,避免浪费,在严格监管的行业中也省去麻烦。
就零件定位而言,如DATRON M8Cube配备集成探测和3D探针扩展,可探测零件独特特征,确定其在工作台上的确切位置和放置。包括寻找孔和凸台中心、找边、加工前预测量毛坯。3D探针扩展使Z修正探针具备三维功能。直观编程让加工程序自动适应工作台上的特定工件。X、Y、Z方向的材料变化可动态补偿,保持零件质量和一致性。为进一步质量控制,加工后工件可像内置CMM(三坐标测量机)一样检测。最后,别告诉竞争对手,某些零件甚至可通过探测实现逆向工程。
数控机床