


机加工零件图分析全攻略:从入门到精通的实操指南
分析零件图前,首先明确零件在产品中的功能、位置、装配关系及工况,梳理各技术要求对装配质量与性能的影响,识别主导与关键技术指标,再展开系统分析。
(1)核对零件图的完整性与正确性
理解零件结构后,检查:视图表达是否正确充分、直观清晰;是否符合国家标准;尺寸、公差、技术要求标注是否完整合理。
(2)零件技术要求分析
重点关注:
• 加工表面尺寸精度
• 主要加工表面形状精度
• 主要加工表面间相互位置精度
• 表面粗糙度及表面质量其他要求
• 热处理要求
• 其他要求(动平衡、倒圆/倒角、去毛刺、毛坯要求等)
需在保证性能前提下判断经济性、合理性,结合现有生产条件评估可行性。主表面技术要求直接决定工艺路线轮廓,须重点分析。
(3)零件材料分析
分析毛坯材料力学性能、热处理状态、铸造质量、硬度、缺陷(白口、砂眼、疏松等),判断加工难度,为刀具材料与切削参数选定提供依据。材料选用应经济合理、切削性能好、满足使用性能。
(4)合理标注尺寸的原则与实例
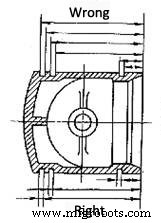
- 重要尺寸直接标注:工艺基准与设计基准重合,遵循尺寸链最短原则。如活塞环槽宽度为关键尺寸,应直接标注。
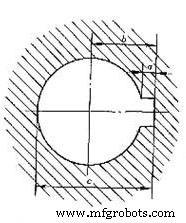
- 便于测量:避免以轴线、中心线、虚拟平面等难测基准标注。如花键槽深度,标注尺寸C后仅用卡尺/模板即可测量。
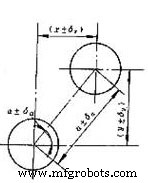
- 避免闭合尺寸链:已标注孔距A和角度,不可随意再标X、Y坐标尺寸。必要时按尺寸链计算,用括号标注为加工参考尺寸。
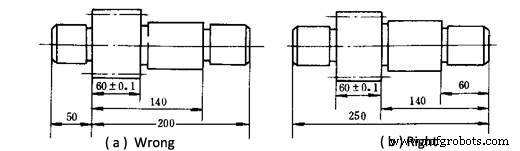
- 非配合自由尺寸按加工顺序从工艺基准标注:如齿轮轴图(b)标注符合加工顺序,便于测量;图(a)需换算,不利加工。
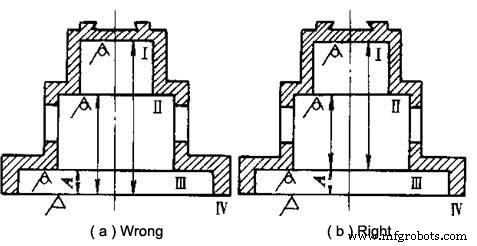
- 非加工表面位置尺寸直接标注:非加工面与加工面间仅保留一道联系尺寸。图(b)在加工面Ⅳ时保证尺寸A,其他位置靠铸造直接保证,最合理。
制造工艺