


机床车间数学必备:CNC与传统加工关键公式与策略
机床车间数学是CNC程序员和机加工人员的重要考量。
我多年车间见常见问题之一:缺乏现成方便的机床车间数学信息——特别是进给、转速及相关公式。
无论编程5轴CNC还是操作60年膝式铣床,数字不骗人。但学到一课至关重要:尊重变量。车间任何通用公式提供切入切削所需信息,但请始终视其为起点。任何切削都有不可计数的变量,直到车间大气条件。刀具制造商提供建议数值,无论是表面英尺/分钟、每齿切屑负荷、转速/分钟、英寸/分钟或其组合。这很困惑压倒人,但别放弃。希望这文成你和车间的速查资料,帮你理清头绪。
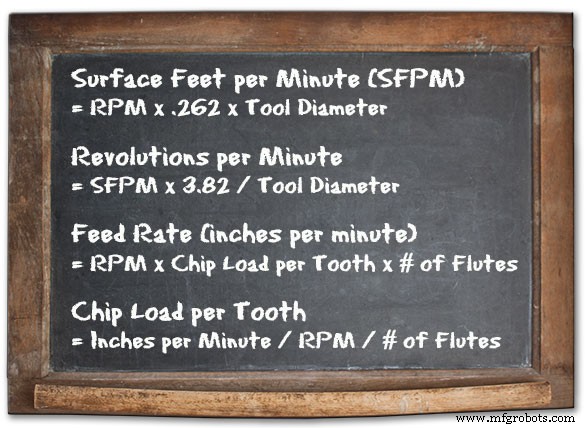
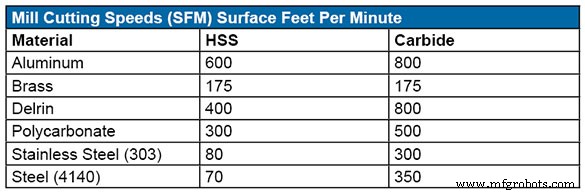
如上公式可见,计算这些需已知其他数据输入。刀具制造商为此提供其特定刀具应用信息。但基于切削材料有基本信息我现在给你。记住这些是起点,最佳判断是你的眼耳。以下是常见材料建议SFPM:
机床车间数学 – 常见材料SFPM:
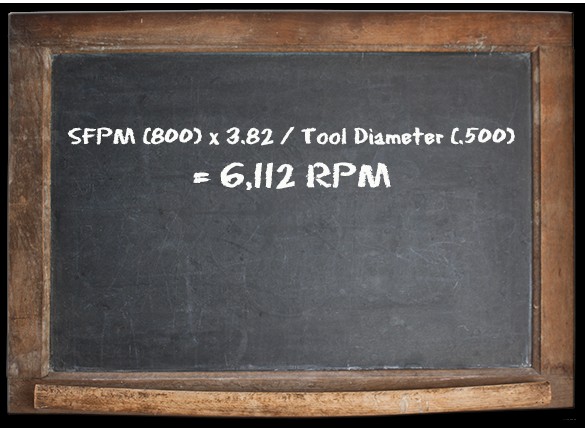
假设用0.500″整体硬质合金铣刀切铝。查表建议SFPM 800。用公式SFPM × 3.82 / 刀具直径定建议RPM:
再例:同材料但用0.125″整体硬质合金铣刀。
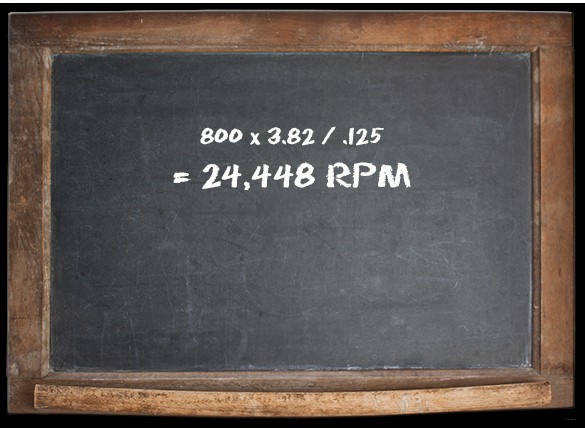
清晰见刀具直径如何剧烈改变建议参数,高RPM主轴多宝贵。此表适用常见材料,但你选刀具制造商大概率有特定刀具信息,有则优先用。
还跟得上?知你感觉像回高中代数。这些数字在你自家机床自家活儿上应用后会更通顺,先坚持!保证值得。继续英寸/分钟。
参考上公式进给率(英寸/分钟) = RPM × 每齿切屑负荷 × 刃数,需刀具信息。每齿切屑负荷是刀具一齿/一刃每转去除材料量。多数刀具制造商提供建议切屑负荷,也可用自家知识经验建议。
例:用0.500″三刃整体硬质合金铣刀切铝。已知第一例建议RPM 6,111,只需每齿切屑负荷。厂家建议此刀.005″/齿,有所有信息算进给率。
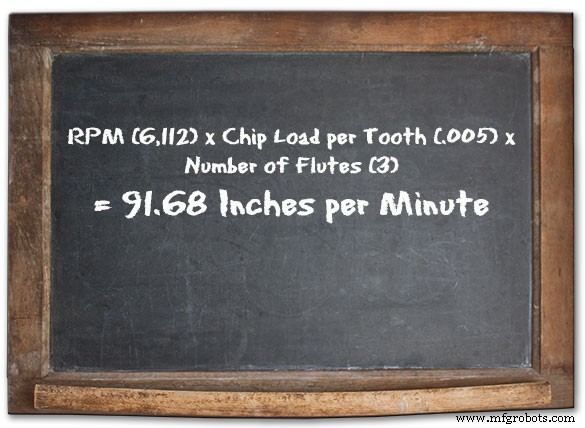
见?没看上去那么乱。但变量在此发挥作用。须认真考虑切削类型。全刃投入铣槽需保守。若用动态策略(另文讨论)可更激进。如始述,这些数字是起点。
最后谈如何算每齿切屑负荷。这公式对准备切削/编程和分析现有切削都有用。优化表面光洁度、周期、刀具寿命时看程序,这能指示刀具利用是否当当。
假设上例跑4,000 RPM而非建议6,111。进给120 IPM而非91.68。结果不好,质检要答案……马上!查数!
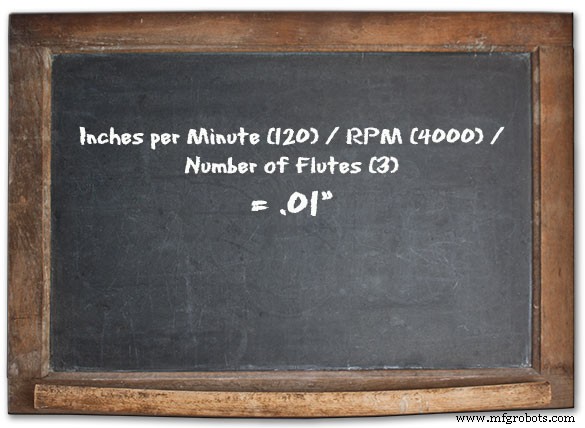
这是厂家建议双倍,故障排查绝佳起点。用你现掌握公式,知需降进给或升RPM满足要求。
现在你武装了这些公式基本理解,知晓没有任何铁律,准备应用到日常工作。你会惊讶多快不再查表查网就能对自家数字和编程昂贵CNC机床充满信心。获取进给转速指南
数控机床