


优化CNC车间刀具设置单与文档管理
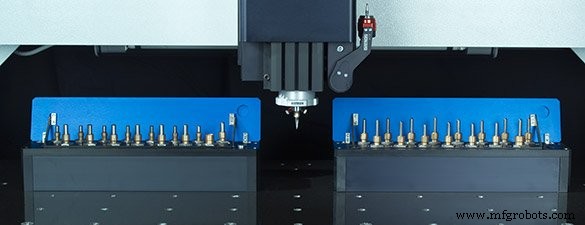
若可能,标准化刀具使其在各机床间保持同一位置,刀库预留两个“变量”空位。
首要建议:标准化刀具。主要针对CNC车间,因手动机床反正手动装刀。标准化第一步在CAM软件完成。需建立刀具数据库。我总建议从零开始。随编程工作摸清最常用刀具,图景自明。建仅含常用刀具的数据库,编程比玩筛选器和刀具类型简单得多。虽需时间决定什么最适合车间,但若机床1上刀具1是6mm单刃铣刀,全厂铣床刀具1应相同。上家车间按作业数字顺序排刀。我一天跑2-6个作业,每作业用不同刀具组。每作业从刀具1开始,除非走运否则不同于上个作业刀具1。有些作业用十几把刀。忙碌天(6作业、每12刀)手动装72把刀。不含需换刀柄的刀具。极低效。现假设标准化刀具。车间每台机床刀具1-10相同,预留两变量位。这儿刀具1等于那儿刀具1。懂?好,同一天6作业各12刀,手动装仅12把变量刀。12比72高效得多(需算可回顾我车间数学博文,但你懂我点)。你将有大把时间研究幻想足球冷门选手,冠军稳了。不客气。
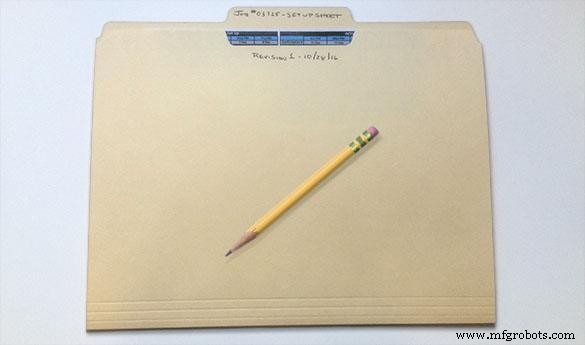
下一个话题:实际设置单。这单应随作业某种程度伴随。诚说我首选方式一直是带马尼拉文件夹的文件柜。知、知,数字时代。那有其位置,但尤其当你试图同化仍不确定如何查邮件的老家伙时,依赖数字文档可能困难。若另一程序员存错位置或未通知改动,整个系统崩塌。编程作业,拿铅笔(别用笔!)记细节。我设置单总含:零件号、夹具位置、刀具清单、装夹简述含X/Y/Z零点及夹具位置/操作相关信息。用铅笔关键:不只可修改,还能看清别人改了却“忘”说。老家伙见铅笔也怀旧。让他们安心、配合些。我对此经历好坏参半,慎用。重点是:拿工单去文件柜调作业号。文件夹或设置单写当前版本级合规,完工归柜。数字化系统绝对有理,若系统好大概率是正道。数字化无纸张漂浮、无物理损坏担忧(如火灾丢失文档)只要备份,最好异地服务器。数字文档管理更高效,因从同服务器拉程序和文档,同步完成。我未用过无问题的数字系统,故偏爱旧文件柜,但若你能管好数字系统避免大麻烦,你领先一步。
最后谈文档。这简单。用前面说的文件夹和设置单,已含所有所述信息。重点:记录一切。三班倒跑作业时刀具2严重颤刀,你换刀降进给。一班停电短暂需重载程序。他们咋知需改什么?我告诉你!早班操作员来时你流口水说不清话,但他太好意思不说。他查设置单,见你留的详细备注知问题及修复。干得漂亮!万一你没更新服务器,他能永久修正,搞定。见?我终究教会你啥。 记录一切,无论多小多微不足道。 如前所述,通常是小事定乾坤。总有别的做法,能认清自家流程短板的人已领先一步。
数控机床