


精密CNC铣削层压不锈钢垫片
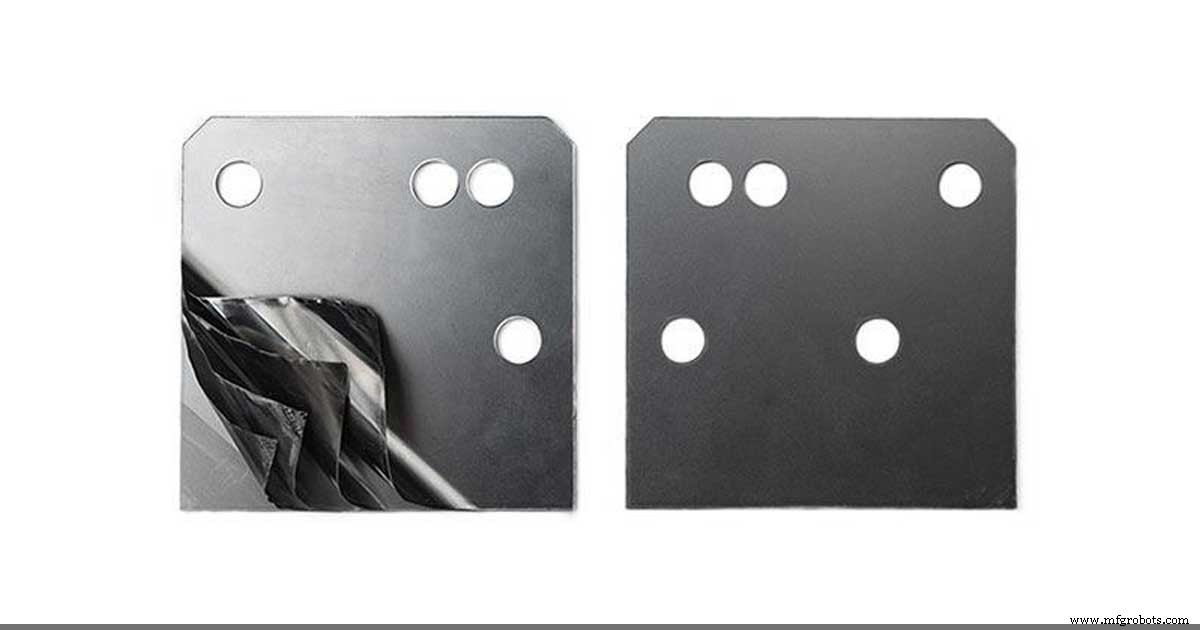
面对现实,有些材料就是不好搞。Inconel、硬钢、陶瓷。人人爱切如黄油的材料,对不听话的材料通常心生畏惧。最近遇到后一类难题:从不锈钢板料铣削层压垫片。
面对这难活,我有点皱眉,但干活。庆幸DATRON技术完美适配垫片加工。为何?
真空夹持最适合铣削层压垫片
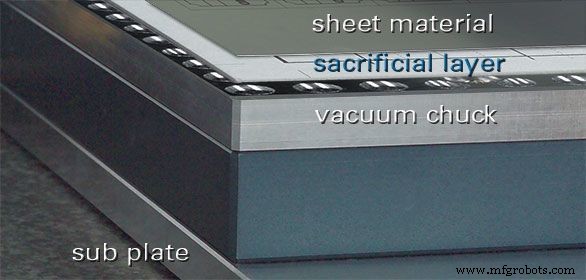
典型垫片加工夹具:底板、胶层、垫片料、胶层、顶部牺牲铝层防分层。装夹拆卸极耗时。用我们真空台夹具:真空台、Vacuflow片、垫片料。搞定。探测材料开干。
高RPM主轴铣削层压垫片降低切屑负荷
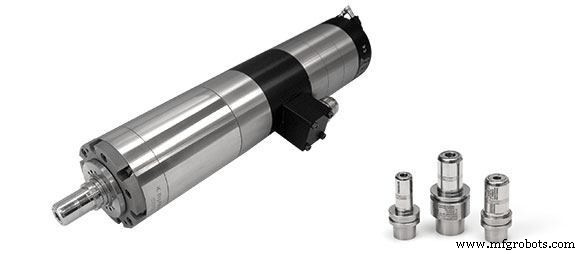
典型VMC转速不高,或许10,000 RPM。问题在切削力。考虑1.5mm双刃铣刀,10,000 RPM、60英寸/分钟进给。切屑负荷0.003″。这成问题,也是垫片加工分层普遍的原因。切削力过大。同刀同进给,30,000 RPM下切屑负荷降至0.001″,切削力降2/3。这让我们无需牺牲顶层即可切垫片料,省时省力。
铣削层压垫片——干净精准
切垫片料另有他法,优劣不同。激光切割可能熔合层。水切割能搞定但公差不够,需后加工。DATRON高速加工在此发光:边缘干净无毛刺,公差在工作包络内达0.001″。益处显著:返工、清理、去毛刺大幅减少,让你赶下个活。
现在不吓人了吧?下回面对垫片料这“问题儿童”,给我们打电话,我们能帮忙。
数控机床