


掌握高速铣削:刀具策略与机床设置实证指南
制造业对小刀具高速铣削及其正确应用的见仁见智,多如螺丝螺母。高速铣削优势在于降低切削负载和切屑率,获得更好表面光洁度。在我们高速、高公差、高产能加工世界里,众多要素融合造就完美零件。DATRON倡导:合理机床配置、材料夹持、优化转速进给的切削刀具,定义此策略。
高速铣削成功五大要素:
- 无振动高速/高频主轴
- 刚性无振动X、Y、Z轴
- 刚性、全支撑、无振动工件夹持
- 无振动刀具
- 使用正确进给转速的优化程序
本文聚焦第四项:刀具。
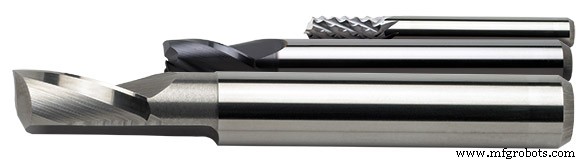
假设车间已投资高速铣床,拿到运行程序。可能是测试件、几个、或数百件批量。机床性能已购前验证。工件夹持和刀具将决定成败。
假设上述前四点已满足(无振动高速主轴、无振动XYZ轴、刚性全支撑无振动夹持、优化程序),讨论高速铣削刀具策略。
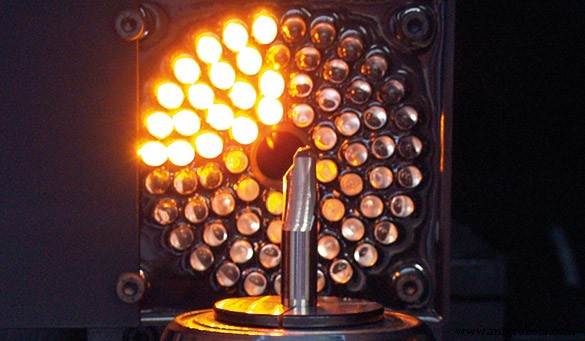
高速铣削刀具材质
高速钢还是硬质合金?振动是杀手,高速铣削更甚。为满足产能、成本、最佳光洁度而在更高转速进给下运行,要求最刚性、无振动刀具。高速钢刀具高速下有弯曲和振动潜在风险。因此刚性需求指向硬质合金……高质量、整体、微晶粒硬质合金刀具。
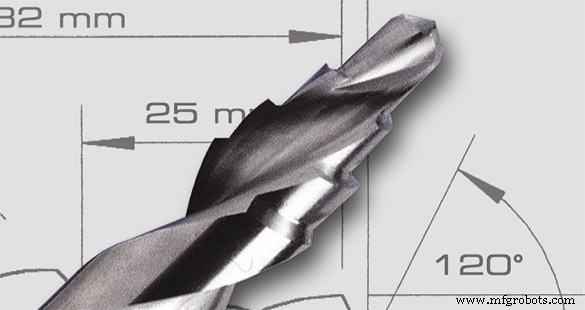
高速铣削刀具设计
高速硬质合金刀具,特别是DATRON刀具的几何设计,允许在高速高进给下最熟练、干净地切削材料。这允许大切深粗加工形成完整切屑无卷曲,将主轴全部切削能量投入去除材料。
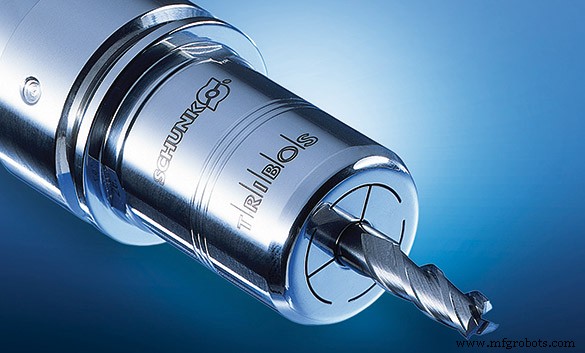
高速铣削刀具夹持
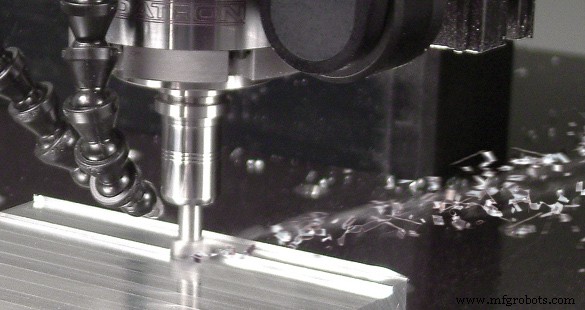
接着是正确夹持刀具。刀具振动通常因非高速铣削刀具、刀具动平衡不良或夹持不当。直柄主轴或HSK主轴用平衡刀柄均可实现无振动切削。正确装刀(直柄刀具配黄铜挡圈或HSK刀柄)要求刀具槽顶/过渡部到挡圈或HSK刀柄留20%或4-6mm空间,让切屑铣削时自由远离刀具。但刀杆仅约80%填满直夹筒夹或HSK刀柄。刀具顶端不应接触筒夹或HSK刀柄顶端,否则可能损坏主轴。
高速铣削刀具进给转速(含排屑)
来到有趣部分。最佳转速进给率是多少?程序应有何种排屑?
一般而言,高速铣削策略不遵循传统大宗(非高速)铣床相同路径。能用更小刀具更快、更干净、更高进给,允许多次通过,周期比标准大宗加工短。高光洁度省去大宗机床铣削常需的二、三道后续工序。
基于此,策略含选刀满足最常见铣削实践。也能“调校”所选刀具进给转速,寻找各刀具各操作最佳转速进给。方法多样:敲击测试、振动测试、八度(谐波音调)测试或老派试错法。终极目标:找到最佳进给转速获最佳结果。大多数成功DATRON操作员用试错法。
公布转速(RPM)和进给(切削行程)是好起点,但仅是起点。须考虑机床、主轴、材料、刀具?记住是多因素融合最大化策略:高速/高频主轴、XYZ轴刚性公差、刚性夹持。刀具类型(几何设计、直径、刃数、长度、夹持)和切深均影响进给转速。
高速铣削也有反常现象。颤振振动通常提示操作员降转速或进给。但在高速铣削圈子,常有加速反而解决问题:提高转速允许更好进给、更好切屑负荷。
检查切屑负荷
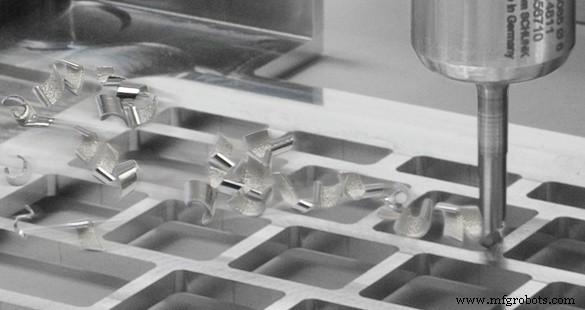
切屑负荷是加工过程产生的实际切屑厚度。反映刀具进给率(在材料中移动)和转速(转多快;RPM)的组合。切屑负荷过高导致边缘光洁度不满意和/或因切削压力增加致工件移动。给主轴和刀具更高应力(冒断刀风险)并导致更高刀具磨损……最终缩短寿命。良好切屑负荷有助减少刀具损耗主因:热。热源于刀具切削动作摩擦,切削刃对材料。随切屑良好排出释放切削动作产生的热,减少刀具可能损伤。
切屑负荷以千分之英寸为单位(如0.010),受主轴转速和CNC机床进给率影响。刃数、刃长、柄径、切深也影响切屑负荷。刀具切削刃数决定切屑负荷分配。单刃刀具每转提供全部切屑负荷,双刃分两刃,以此类推。
切屑负荷计算公式:
切层负荷 = 进给率 / (RPM × 切削刃数)
调整切屑负荷:
增加切屑负荷:
- 提高进给率
- 降低RPM
- 用更少刃数
减少切屑负荷:
- 降低进给率
- 提高RPM
- 用更多刃数
参考DATRON铣刀切屑负荷范围:
1mm直径 = .01mm (.000394)
20mm直径 = .15mm (.7874)
很大程度取决于柄径和刃长。始终用满足铣削深度要求的最短刃长。为避免额外刀具成本而放慢生产很少合理。
切屑负荷能力也受制造商几何设计影响。因此始终需熟悉刀具制造商规格。
最后,在实际应用中调校最佳转速进给。看和听。材料光洁度和运行时主轴与刀具发出的音调会给好指示:方向对或错。生产前测试刀具能给你应用“切削优势”。知晓刀具振动引入转速,可让刀具操作尽量接近而不引入毁灭性后果。这让你最大化利用刀具、机床、主轴和程序,铣削最佳零件和光洁度。
数控机床