


CNC 刀具选型 15 条黄金法则
刀具选型在加工中的核心地位不言而喻。掌握选刀技巧能让您游刃有余,以下 15 条法则值得深记。
1. 加工中最关键的是刀具
任何刀具失效都意味着生产停摆,但并非每把刀同等重要。切削时间最长的刀具对生产周期影响最大,同等条件下应重点关注。同时须重视:加工关键部件、公差要求最严的刀具;排屑性能较差的钻头、切槽刀、螺纹刀等,因排屑不良易导致停机。
2. 与机床匹配
刀具分左/右手,选型必须正确。通常右手刀适用于逆时针旋转(CCW,沿主轴向视)机床;左手刀适用于顺时针(CW)机床。若您有多台车床,部分仅装左手刀、部分兼容左右,请选左手刀。铣削倾向选用通用性强的刀具,但这会牺牲刚性、增加挠度、降低切削参数、易引发振动。此外,机床换刀机械手对刀具尺寸重量有限制。若购买带内冷主轴的机床,请同步选用内冷刀具。
3. 与被加工材料匹配
碳钢是最常见加工材料,多数刀具按优化碳钢加工设计。刀片牌号须按被加工材料选取。刀具厂商提供针对高温合金、钛合金、铝、复合材料、塑料、纯金属等非铁材料的刀体与配套刀片。加工上述材料时,请选用匹配刀具。多数品牌按材料分系列,如大元素 3PP 系主攻铝合金,86P 系专攻不锈钢,6P 系专攻高硬钢。
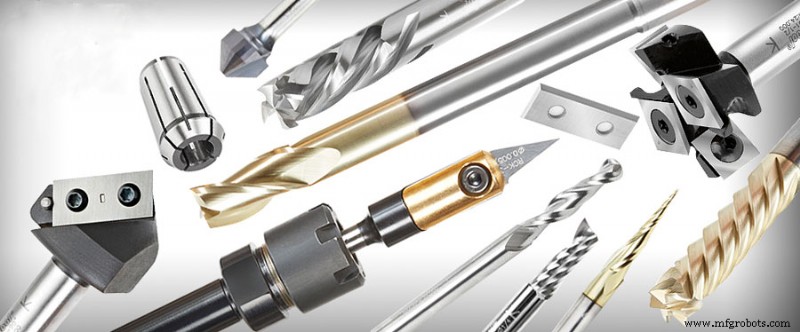
4. 刀具规格
常见误区:车刀选太小、铣刀选太大。大尺寸车刀刚性更好;大尺寸铣刀不仅贵、切削时间长。总体上大规格刀具价格更高。
5. 可转位刀片还是重磨刀具?
原则简单:尽量避免重磨。除极少数钻头和面铣刀外,条件允许首选可转位刀片或可换头刀具。这既能节省人工成本,又能获得稳定加工结果。
6. 刀具材质与牌号
材质牌号选择紧密关联被加工材料性能、机床最高转速进给。按被加工材料组选用通用牌号,通常为涂层硬质合金。参考刀具供应商提供的“牌号应用推荐表”。实践中常见误区:试图用其他品牌相近牌号解决寿命问题。若现有刀具不理想,换同类竞品大概率效果相似。解决问题的关键在于查明失效根因。
7. 功率需求
指导原则:物尽其用。若您有 20hp 铣床,在工件夹具允许下,选用合适刀具和参数使其发挥 80% 功率。重点关注机床说明书中的功率/转速图,按有效功率范围选刀以获得更佳切削应用。
8. 切削刃数量
原则:多多益善。购买双刃车刀并非双倍成本。十年来先进设计使切槽刀、切断刀、部分铣削刀片刃数翻倍。将原 4 刃铣刀升级为 16 刃高级铣刀已非罕见。有效切削刃数增加直接提升工作台进给与生产率。
9. 整体式还是模块化刀具?
小尺寸刀具适合整体式;大尺寸刀具适合模块化。大规格刀具损坏时,用户常希望仅更换小型廉价部件即可复用,这对切槽、镗削刀具尤为适用。
10. 单功能还是多功能刀具?
工件越小,越适合复合刀具。多功能刀可集钻削、车削、内孔、螺纹、倒角于一体。工件越复杂,越适合多功能刀。机床只有在切削时才创造价值,停机不创造价值。
11. 标准刀具还是非标特殊刀具?
随 CNC 加工中心普及,普遍认为零件形状可通过编程实现而非依赖刀具,故非标刀具似不再必要。实则非标刀具仍占总销量 15%。原因:特殊刀具能满足精准尺寸、减少工序、缩短周期。批量生产中,非标刀具可降本增效。
12. 切屑控制
目标是加工工件而非制造切屑,但切屑能直观反映刀具切削状态。多数人对切屑有偏见,因缺乏解读培训。记住:好切屑不破坏加工,坏切屑反之。刀片多设有断屑槽,按进给率设计,区分精加工轻切削与粗加工重切削。切屑越小越难折断。难加工材料切屑控制是大难题。虽不能换材料,但可更新刀具、调整切削速度、进给、切深、刀尖圆弧半径等。优化切屑与优化加工是综合选型的结果。
13. 编程
面对刀具、工件、CNC 机床,常需规划刀具路径。理想状况是懂基础机床代码并拥有高级 CAM 软件。刀具路径须考量刀具特性:如铣削斜度、旋转方向、进给、切削速度等。每把刀对应特定编程技术以缩短周期、改善切屑、降低切削力。优秀 CAM 软件能省力增效。
14. 创新刀具还是成熟常规刀具?
按当前技术迭代速度,刀具生产力每 10 年翻倍。对比 10 年前推荐切削参数,今刀具效率可翻倍、切削功率降 30%。新型合金基体更强韧,支持更高切速、更低切力。断屑槽与牌号应用专用性降低、通用性增强。现代刀具通用性与模块化提升,共同减少库存、拓展应用。刀具发展推动新产品设计与加工理念,如车槽复合霸王刀、高进给铣刀、高速加工、微量润滑(MQL)、硬车技术等。基于上述因素,必须跟进最优加工工艺、学习前沿刀具技术,否则将面临落后风险。
15. 价格
刀具价格重要,但不如刀具生产成本重要。刀具虽有价,真正价值在于生产力贡献。刀具成本仅占零件成本 3%。请关注刀具生产力,而非采购价。
制造工艺