


面向CNC机床行业的专业刀具磨削服务
刀具磨床用于修磨铣刀、刀具及各类切削刀具。刀具磨削是磨削技术大领域的一个分支,需用磨料或定制砂轮重新磨削机床刀具。刀具磨床执行多种磨削操作:平面、圆柱面或复杂形状。
结构构造
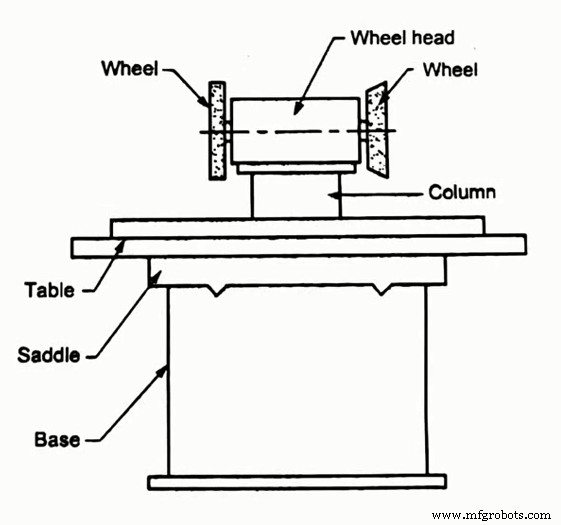
图1 通用配置,最佳机械工程
刀具磨床通用配置见图1。其基本结构类似车床,但车削头换装砂轮而非卡盘。夹具(通常为卡盘或虎钳)安装在工作台上夹持切削刀具。
十字滑动工作台
工作台为带鞍座槽的十字滑动台。槽允许夹具横向移动调整切削刀具位置。刀具定位在刀具磨削过程中至关重要,影响刀具每个点和表面的磨削结果。
磨削工艺可在长度和宽度方向操作。除工作台外,部分机型砂轮头可在水平面回转,提供更多磨削维度。此额外间隙使机器能加工更多类型刀具。
刀具磨削轴
典型十字滑动工作台提供两轴:长度向和宽度向(X和Y轴)。可旋转卡盘座提供额外旋转轴(A轴)。这三轴覆盖刀具端面和侧面。配合回转砂轮头,启用另一磨削轴(C轴)。
手动刀具磨床沿这些轴运动由操作员控制。CNC刀具磨床由计算机控制。手动刀具磨削通常只有3-5轴,CNC对应机型可达5轴以上。
手动 vs 自动
手动操作机床进行刀具磨削需高技能水平。理解砂轮类型和切削刀具材质很重要,因影响磨削过程。理解刀具几何形状也必要,因决定进给角和磨削轴。
自动刀具磨床工艺更简易。所有工艺参数由CNC系统预编程。半自动机下换砂轮、装刀具由操作员完成。CNC刀具磨削用于加工大量规格相同刀具的车间。
CNC刀具磨床或刀具磨削机
现代刀具磨床通常配备CNC系统和多轴磨削功能。CNC刀具磨床通过自动刀具装载、多砂轮支持、高度自动化、机内刀具测量补偿等功能提升效率。下方视频展示高精度CNC刀具磨床特性。
高精度CNC刀具磨床,牧野精机
机内刀具测量(1:19)使用触发探针或激光技术,使切削刀具可再生。正常使用中切削刃磨损或崩刃。切削刀具几何特征可在CNC刀具磨床内自动测量。
CNC系统可通过软件模拟工艺和成品,检测可能机械碰撞。这些功能实现工艺优化。极硬及特殊材料切削刀具对现代CNC刀具磨床不成问题,多轴机型能磨削相当复杂几何形状。
刀具磨削类型
当今加工领域有各类刀具和切削刀具。单机无法处理所有刀具。因此刀具磨床发展出不同类型以重新修整特定刀具。以下是常见刀具磨床。
圆角磨床
圆角磨床(或圆角刀具磨床)用于磨削球面。另一视频展示圆角磨削工作原理。刀具在刀具枢轴中心旋转,使切削尖端圆角得以磨削。
圆角与球头磨削,Cuttermasters
圆角磨削过程中砂轮头固定。工作台刀具座有垂直旋转轴。刀具设定至枢轴中心后开始工艺。砂轮旋转时磨削刀尖。刀具在枢轴中心旋转磨削圆角。
D钻磨床
D钻刀具是无齿槽的单点切削刀具。D钻磨床用于生产此类单点切削刀具。此类刀具用于加工长直孔,现代已被CNC加工中心取代。该机无法修磨标准轮廓钻头或任何凸面/螺旋轮廓。
钻头磨削:通用刀具磨床即D钻磨床,Projects Down Under
制造工艺