


掌握真空台使用:固定小零件的5大实证技巧
若读过这博客或逛过我们网站,肯定知我们造极强CNC真空台。它是快速原型、标识、面板等行业必备夹具。真空台真正大放异彩处:夹持极小零件。
曾为潜在客户演示:在真空台上将整张12″x18″、厚0.020″铝板切成6mm圆盘,无一飞出。见下视频例。可见最后一刀切穿板料露出真空台与板料间的VacuCard纸——牺牲层允许切穿工件不伤真空台面。
虽真空台是优秀夹持方案,但要榨干价值需特定方法。
1) 真空台:常规还是密集孔型?
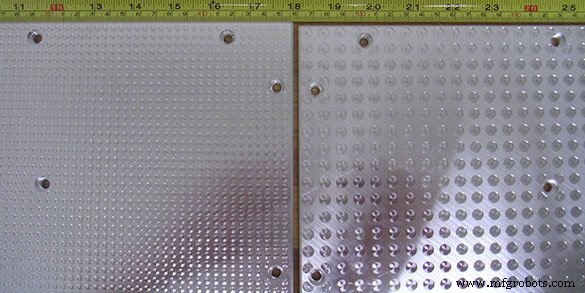
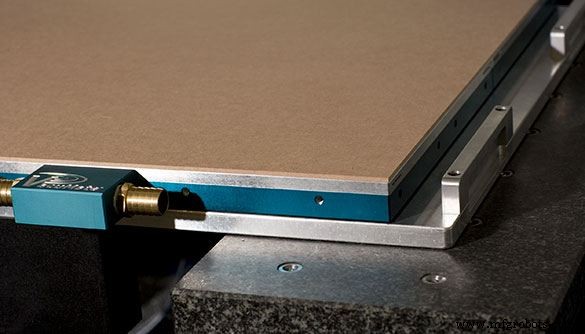
真空台面可订标准孔径(右)或密集孔型(左),后者专为夹持极小零件设计,铣削脱离板料时不甩飞。
真空台首个定义特征:真空孔密度。我们有常规和密集两种型。常规适配大多应用,但零件小于一平方英寸或难切材料,密集孔台是好选择。密集孔板关键:孔数是标准板两倍以上,从而在小零件上产生更好吸力。
2) 使用真空台纸
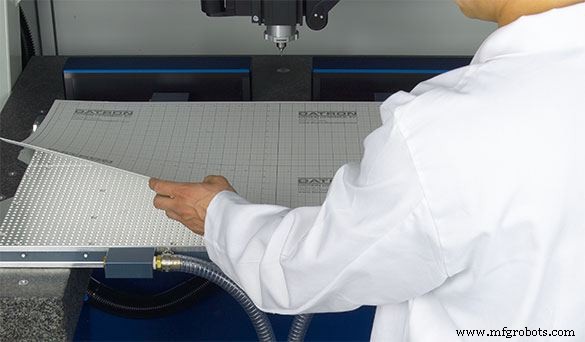
真空台纸称VacuCard,透气且足厚,允许铣穿工件不铣伤真空台面。
下步似显而易见,但对极小零件至关重要。一旦真空台纸(VacuCard或VacuFlow)被切穿,对小零件即失效。纸上切口成漏气通道,且留凸边阻碍材料平贴台面。
3) 真空台策略
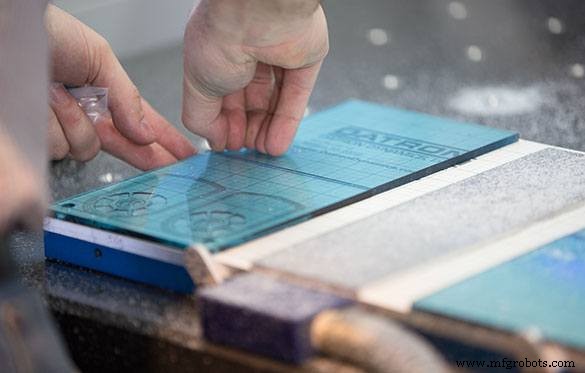
真空台策略含洋葱皮法和留桥法,限制切削力使工件留在真空台。
夹持小件单最重要方法是策略。若太激进试图一刀切出小件,切削力可能超真空克服。我总推荐两法:洋葱皮法或留桥法。任一效果好,只在件底留少量材料最后清除。这大幅降低切削力,防不必要报废。
4) 配合真空台的刀具
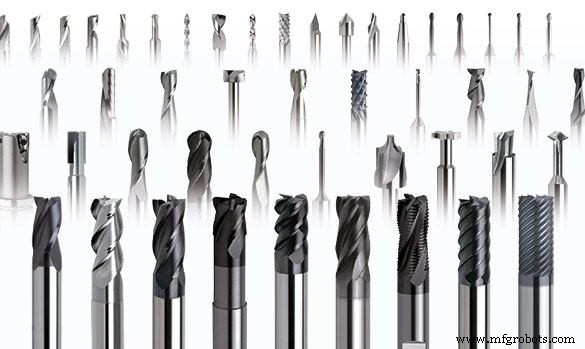
真空台刀具选择基于工艺/切削需求,但总则:越小越好……精加工考虑下切刀。
结合步骤3精选刀具提高成功率。我常用直径为原刀具1/3的铣刀,配高RPM和中等进给。如此小刀切削力进一步降低防材料移动。极顽固件,精加工考虑下切铣刀。下切刀铣削时压住材料而非上拉,帮小件稳住。
5) 在真空台牺牲层铣削凹槽区
可在真空台牺牲层铣削凹槽,使零件靠真空吸附和工件侧面物理支撑双重固定。
你的件就是不稳,招尽了不成。别急,有望。先让件达到能在真空台夹持状态——可能需留料,没关系。搞块MagicBoard或多孔铝。两者极佳可加工性、刚性、透真空。任选一材料铣个腔留住你的件。现在有侧面物理支撑防件移动,能极快加工极小零件。
大致这些。大量练习加点耐心,遵循这些基本准则,你将踏上在极小尺度加工极复杂零件之路。 了解更多DATRON真空台及其他夹持配件请下载宣传册。查看真空夹持9大最常见问题
数控机床
- 中小企业仓储货架优化实战:空间利用与安全并重
- 直接金属激光烧结零件后处理5大专家技巧
- 中小企业网络安全五大必守防线:从认知到实战
- 打造精品CNC加工件的14大黄金法则
- 高效加工小型铝件:精准转速控制实现高质量生产
- 精密钣金设计的5大黄金法则
- 3D 打印耐用模具专业指南:低成本注塑验证方案
- 钛合金 CNC 加工实战宝典:航空航天/汽车/医疗领域的材料与工艺指南
- Mazak Integrex i-150:小型复杂零件高效多任务加工
- 高速线材进给 CNC 车削机:精密小零件大小批量生产
- Miyano GN-3200超精密车削中心:亚微米精度攻克小件硬车削
- Tornado T2M:小型零件精密CNC车削中心