


掌控CNC加工变量:稳定产出的关键策略
重点是:无论CNC机床、软件、刀具多先进,或你自负多高,调整永远不可避免。或大或小,取决于做什么、怎么做。加工变量无穷尽,不敢全覆盖。核心是消除或至少控制变量,实现每次稳定产出。假设周一早新任务上机,用8把刀、约2小时。周一刀具表现良好,周二早班长说“闲得慌换了所有刀”,问是否磨损答“我不知道”。你以为夜班少监管会派得力干将,现实却常不然。麻烦来了:以Gomer的态度和职业素养,新刀大概率未经测量就上机。得干活了——量刀、核零点、验转速进给。一切看似就绪?再想。同程序、同机床、同刀具、一切正常,不代表切削同周一、甚至同两件前。取决于公差,环境温湿度变化都能影响结果。这就是CNC机加工“试错”发挥作用的地方。
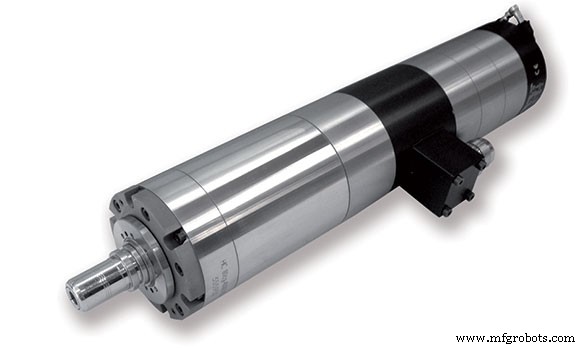
主轴预热:不可省略的第一步
决定程序可投产交给Gomer前,必须确认几点。首先,必须正确预热主轴。日首件前充分预热,确保主轴热膨胀不成变量,第5件同第1件。机床闲置超两小时也应预热,尤其高精度加工时。
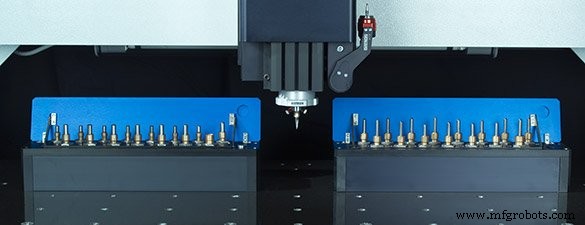
知己知彼:标准化刀具库
备产时另一考量是刀具寿命,避免上述乱换刀。通过“CNC机加工试错”测试积累刀具寿命数据,建立简单预期。做得多了自然得心应手。若遵循我前文建议建立标准刀具库,信息随手拈来。掌握刀具寿命,即可主动应对交接班和生产流程。
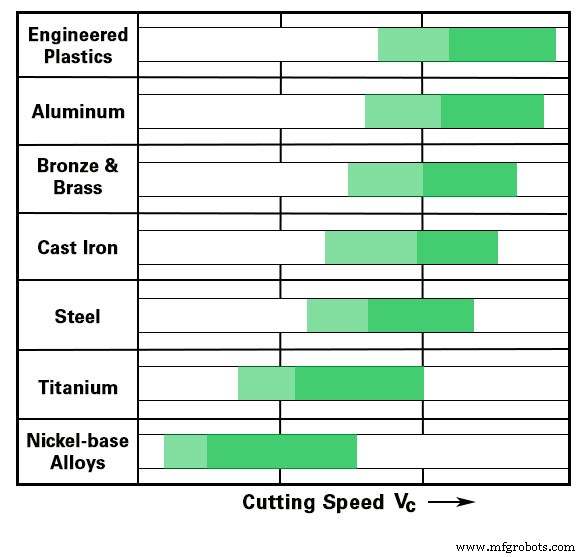
转速进给的试错优化
“试错”也用于追求效率产出。建议参数跑20分钟,若减10%切深、增20%进给,零件下机更快,刀具寿命从5件增至8件。省时、增寿、老板开心。质检满意吗?表面粗糙度虽稍差但仍在规范内——成功!
不怕推极限、不怕折刀
记住:错误是试错的一半。最优秀的机加工师常折刀,只为探究极限。适度“试错”推极限,收获远超想象。你会发现极限远比想象宽广。
数控机床