


选择合适CNC加工刀具:实用指南
虽然CNC加工仍属金属切削范畴,但有其特点:高度自动化、连续加工时间长、刀具设置比传统加工更复杂耗时。因此刀具选择有许多值得深思之处。本文带您了解CNC常用刀具相关知识,我相信好刀具是提高CNC加工效率的第一步。
刀具材质与涂层
当前各类刀具材质各有特性,适应不同加工需求。通用刀具材质必备性能包括:低摩擦系数、高精度、良好导热性、足够韧性和抗冲击性。
传统CNC机床常用刀具材质为高速钢和硬质合金。但高速切削、干式切削、难加工材料切削、以车代磨等特殊场合,需使用超硬材料,包括陶瓷、CBN、PCBN、金刚石等。这些超硬材料价格较高,切削工艺和参数难掌握,对机床刚性有要求,常规加工中应用较少。
超硬材料刀具
刀具表面涂层是提升刀具性能的重要方法,近年广泛应用。涂层刀具寿命是无涂层刀具的十倍。常见涂层包括氮化钛TiN、碳氮化钛TiCN、氧化铝等。下图显示高速钢和硬质合金切削速度缩短百倍,而涂层刀具使加工时间缩短四倍。
刀具分类
常用CNC刀具按形状分三类:平底铣刀(端铣刀)、圆鼻铣刀、球头铣刀。每种刀具各有专长。
平底铣刀(端铣刀)
CNC加工中心的端铣刀也称平底刀,周围为主切削刃,底部为次切削刃。外刃和底面有铣削齿形成切削刃,可用于铣削工件垂直表面。端铣刀形变复杂,适用于铣平面、槽、轮廓面等各类加工,可谓应用最广的铣刀。
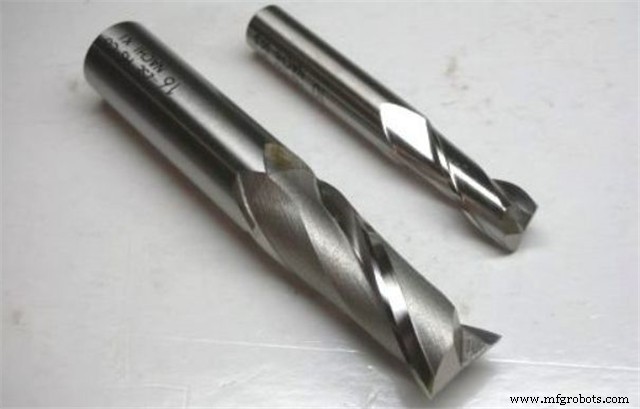
铣削二维工件时,因与工件接触区域为外刃和底面,刀具间距和切深均可取极高效值。但切削三维工件模具时,接触区域几乎总是接近尖点,故须减小刀具间距或切深,降低加工效率。
简言之,端铣刀适合二维工件,不适合三维工件。
球头铣刀
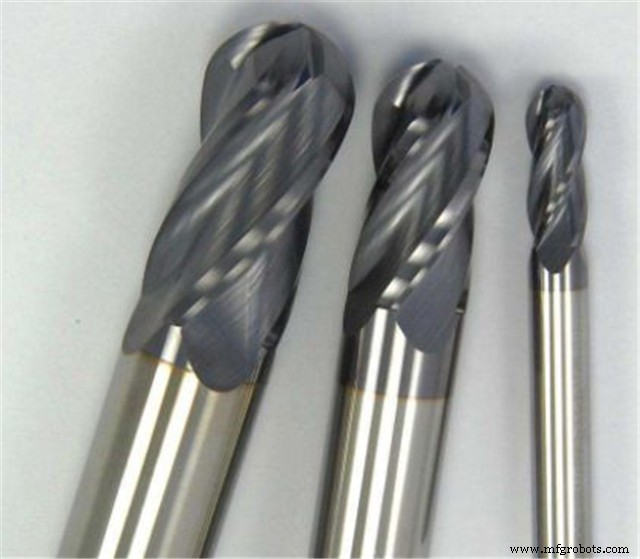
底部刃呈球形的刀具叫球头刀,也称R刀。与端铣刀相反,球头刀是铣削三维工件的必备刀具。因球头刀底部无端铣刀那样的尖点,而是带R角的刃口,刃口更稳定不易崩刃。
模具加工中,球头刀多用于三维模具铣削,尤其是精加工和清角。但球头刀与工件接触面积小,刀具间距难增大,不适合铣削相对平坦区域。
圆鼻铣刀
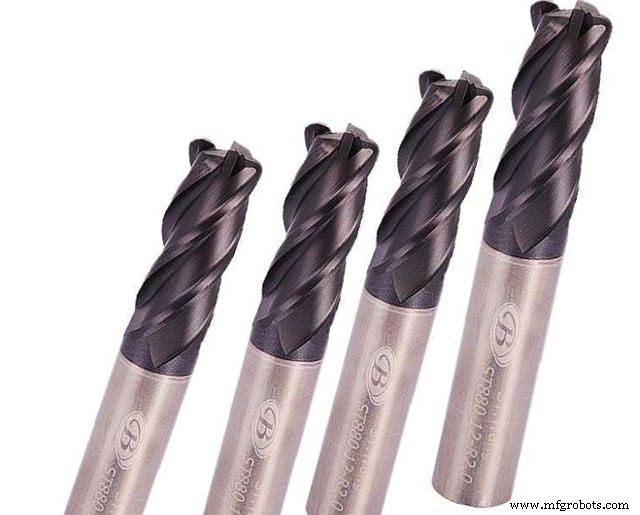
CNC加工中心的圆鼻刀也称平底R刀,可用于粗加工、平面精加工和曲面轮廓精加工。相比端铣刀和球头刀,圆鼻刀结合两者优势,工作效率更高。圆鼻刀水平刀距可大于球头刀,精加工时具备球头刀同等优势。因此圆鼻刀是粗加工或精加工的良好选择。
若工件大、表面变化小、窄凹区域小、相对平坦区域大,最好用圆鼻刀加工,再用二次粗加工找出需后续加工区域。但面对某些凹区,圆鼻刀有刀刃盲区,会出现“顶刃”现象。
常见问题与对策
实际操作中总会遇到各种问题。以下列举常见问题及解决方案,相信解决这些问题后,机床加工效率将提升。
刀具振动
随难加工材料增多,振动成为提高加工效率的障碍之一。振动直接影响加工精度和表面粗糙度,加速刀具磨损,严重影响刀具寿命,严重时无法继续切削。
刀具振动需三个条件同时存在:工艺系统(含刀具)刚性不足导致固有频率低;切削产生足够大的外激振力;外激振力频率与工艺系统固有频率相同,产生共振。
解决刀具振动思路分三方面:
第一,将切削力降至最小。减小切削力:尽量用小尖圆弧;增大刀具前角;压制刀片换成磨制刀片;减小切深、切速、增大进给;细长杆用90°主偏角;细长杆铣刀用圆形刀片最利于减振。
第二,最大化刀具系统或夹具工件的静刚性。
第三,在刀杆内部制造另一振动,破坏外激切削力振动频率,从而消除刀具振动。
刀片磨损
加工过程中,刀具前后刀面常过快磨损。针对不同刀损情况应有不同应对方法。
1. 后刀面过度磨损导致表面粗糙、加工尺寸差
原因包括切削速度过高或刀片耐磨性差。对策:改进方法降低切削速度,逐步增大切削量,用更耐磨刀片材质或涂层,尽量用顺铣代替逆铣。
2. 缺口磨损
刀片槽磨损后可能损坏导致表面粗糙和崩刃。原因包括进给量过小;铣削材料有加工硬化倾向;工件表面有氧化皮等。面对此情况,需经常用指甲检查刀片槽磨损。
3. 铣削不锈钢和耐热合金时产生积屑瘤
铣削粘刀即积屑瘤,使加工表面粗糙有毛刺。积屑瘤脱落致前刀面崩落、刃口崩刃,耐热合金工件二次切屑致刃口快速崩刃。原因无非:切削刃钝化、负前角、切削速度低、切屑太薄、排屑差。
解决积屑瘤大致按“六步走”:第一步,提高不锈钢和铝合金切削速度;第二步,用物理涂层刀片或无涂层刀片;第三步,逐步增大切削量达最佳切屑厚度;第四步,备足高压冷却液或气体防二次切屑;第五步,用顺铣代替逆铣;第六步,耐热钛合金和沉淀硬化不锈钢低速用纯矿物油冲洗切削区。
4. 刀片崩刃或砸刀
此类崩刃原因多:刀片材质太硬、刀片几何太弱、切削速度过低可能压碎切削刃、工件材质不均或间歇切削。
针对此情况:首先检查垫片是否破损、刀片螺丝是否变形需更换;其次消除振动因素,用韧性更好的刀片材质、换强刃刀片;最后提高切削速度消除切削刃可能被压碎的情况。(相关阅读:加工磨损问题及对策总结)
制造工艺