


减材vs增材:如何选择正确的快速原型方法
增材制造和3D打印热度极高,但我们必须铭记:减材工艺(如铣削)在快速原型中依然举足轻重。先看增材快速原型(或直接数字制造)的利弊。
增材快速原型的优势
增材快速原型通过逐层融合液态树脂等材料,从模型数据生成3D物体。流程简单、成本相对低、速度快。且能实现铣削等减材工艺难以或无法完成的腔体、内部结构、倒扣等复杂几何。
增材快速原型的局限
核心缺陷:成品通常非最终使用材料(如金属);即使用金属打印,因层间结合缺乏实体块材料的物理强度,结构完整性不足。
减材快速原型:使用最终使用材料
减材快速原型可用最终使用材料制造原型。铣削从整块材料去除余量,成品为实体结构,而非增材的层状结构。这带来更高结构强度,至关重要——若原型用于产品测试,减材原型材料与量产件一致,能准确分析零件可行性甚至耐久性。
减材原型提供更丰富的表面纹理与饰面
减材快速原型提供更广泛的表面饰面,而非增材/3D打印常见的“阶梯状表面”。从镜面级光滑到铣削/雕刻纹理均可实现。高速CNC铣削机产出的原型重复精度可达最终使用级。高速加工实现的光滑表面,功能上利于滑动部件,美学上利于市场测试展示。
增材 vs 减材快速原型实测对比
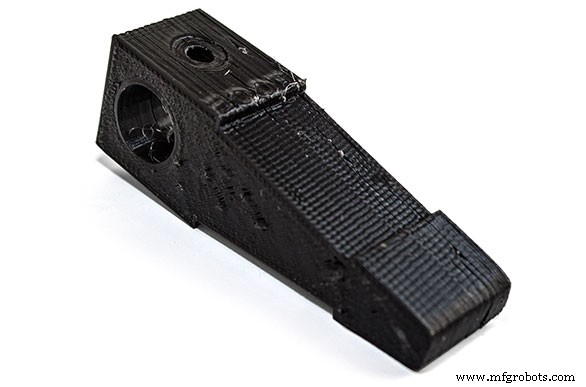
为验证上述观点,我们让应用工程师用增材和减材两法快速原型同一零件。鉴于下班后最爱踢桌上足球(眨眼),决定制作“替代”桌上足球小人测试——基于真实需求:我们1985年复古桌上足球台的一个小人坏了。增材法(3D打印)约90分钟设计出简易小人,打印耗时略超1小时完成。
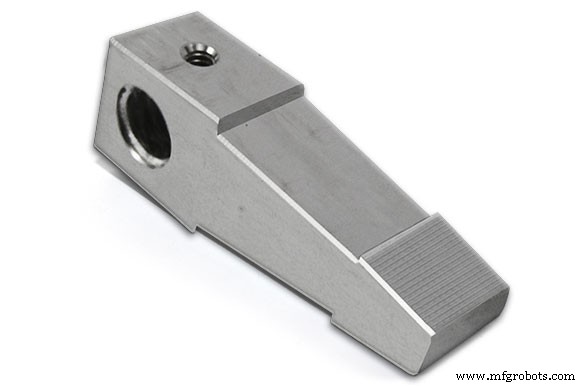
减材法(高速铣削)编程耗时3小时45分,但铣削仅28分钟。
增材原型 vs 减材原型:产品实测
当然要“测试”。4场激烈对决各用一款原型,结果如下:功能性与耐久性上,减材原型完胜。不仅撑完4场,实体结构带来更强大高速射门,显然能撑过数百场。对比下,3D打印件第3场中段右侧开始分层,第4场不得不靠透明胶带勉强撑完。损伤处暴露了内部空心结构。
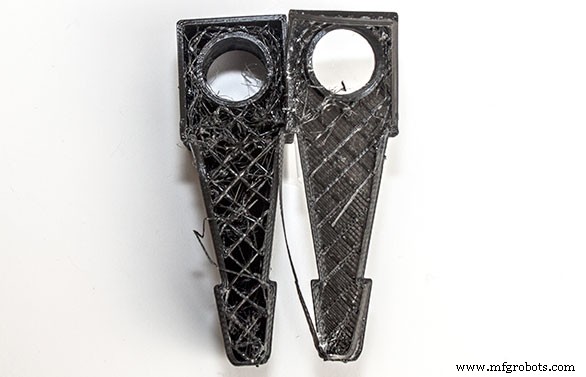
空心本质解释了射门无力。表面饰面上,减材原型显然更美观。铣削工艺提供更多表面处理灵活性:如主体镜面抛光、脚部加纹理增强“抓球”控制。对比下,增材件固有“阶梯纹”虽利于控球,但整体不美观。
终极减材快速原型CNC设备
去年推出的DATRON neo紧凑型高速铣削机,让减材快速原型比以往更亲民、更可行。紧凑体积+触屏操作,易用易置于狭小“实验室型”环境。
数控机床