


理解并控制CNC加工中的刀具偏移
是否疑惑:铣孔或型腔为何上大下小?规针前段顺滑却过不到底?答案是刀具偏移。万物皆弯曲,刀具偏移无处不在却鲜被深谙。别自责,这非你过错!无法消除,只能控制最小化。知识就是力量,读完本文望你掌握成因与对策。
简单说,刀具偏移即刀具弯曲。以深型腔为例:切削时刀具受力,材料让步出屑,但会反作用力推刀具反向偏移。悬伸越长,端部位移越大。
可计算偏移但数学复杂。机床老手知优化常靠眼耳——我视此为良匠最重要两件工具。想算数者可用网上计算器。本文凭眼耳常识谈对策。
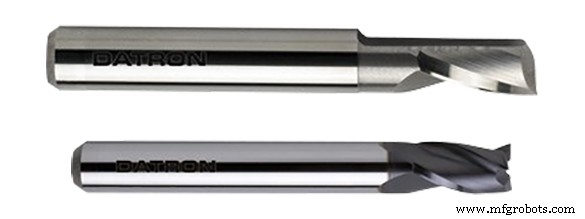
刚性是核心。 悬伸增加,刚性指数级下降。必须加长时,选最大直径、最少刃数。直径减小,弯曲所需力减小。每增加一刃都降刚性。深腔加工务必用图纸允许的最大直径优化性能。甚至可大直径粗加工、小直径精加工满足圆角要求。刀具悬伸严控最小必要长度。调研会发现,针对刚性关键场景,许多“微型”刀具采用锥柄增刚性。
硬质合金 vs 高速钢:减偏移之选
若偏移成问题或大切深导致麻烦,必考虑硬质合金刀具。除高SFPM、长寿命外,硬质合金刚性约为高速钢3倍。但注意:硬质合金极脆——偏移对抗中这非良性组合。偏移需更大力,但一旦超限不宽容,直接断裂,慎之。
如前文“顺铣vs逆铣”“动态铣削”所述,切削策略影响偏移。动态刀具路径策略(见“动态铣削”博客)因小径向切削可减偏移。粗加工用动态路径且顺铣,结果应佳。精加工可选:顺铣精加工、逆铣弹性精加工、或带润滑轻逆铣精加工,均能得满意结果。
数控机床
- CNC 加工刀具偏斜:成因与高效抑制策略
- 五轴CNC加工精通:原理、优势与行业应用深度解析
- CNC加工中减少刀具偏移的有效技巧
- 专业定制 CNC 加工解决方案——精准可靠
- 精密亚克力CNC加工:精准、安全、高效
- 提升CNC加工质量控制:精度与客户满意度的策略
- 精密CNC加工定制零件:快速、精准、量身定制的解决方案
- 大型零件CNC加工:突破尺寸限制的策略与实战
- CNC加工极致公差实现:十年实战验证的十大关键要素
- CNC 加工 vs 注塑成型:工艺本质、成本拐点、选型决策树与混合制造新范式
- CNC 加工成本深度解析:五大驱动因子与优化实战策略
- 聚合物 CNC 精密加工:材料谱系、工艺窗口、后处理与工艺选型决策框架