


自动托盘交换系统助力CNC生产力跃升
想提升CNC机床生产力?或减少制造特定零件的工时精力?
考量自动托盘交换系统的影响,它能显著改变游戏规则。
在描述此类机床制造创新如何大幅提升车间生产力前,先看托盘交换系统在CNC机床中的工作原理。
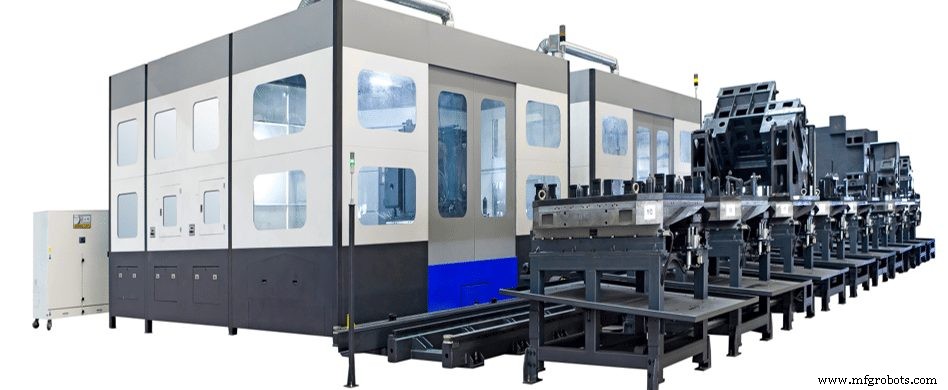
CNC机床中托盘交换系统如何工作
托盘是机床可移动可互换部件,用于将毛坯/成品从机床运出,以减少装卸停机时间。
CNC机床主流三类托盘交换系统:手动、自动、机器人。
- 手动托盘系统:
操作员需物理装卸带毛坯/成品的托盘至/自安装于工作台顶部的工装站。三选项中最费力、自动化程度最低。但仍可减少停机时间。
- 自动托盘系统:
通常内置机床、由机床自动运行。人工介入仅来自托盘站的工件装卸。
- 机器人托盘系统:
通常利用机器人装卸托盘。一机器人常服务一至多台机床。但成本较高,成本敏感市场未必务实。随技术持续进步,此类系统长期或愈发具性价比。常见于高劳动力成本或熟练人力不足地区。定制化极强制造需求出现时,此类系统可能遇困难。
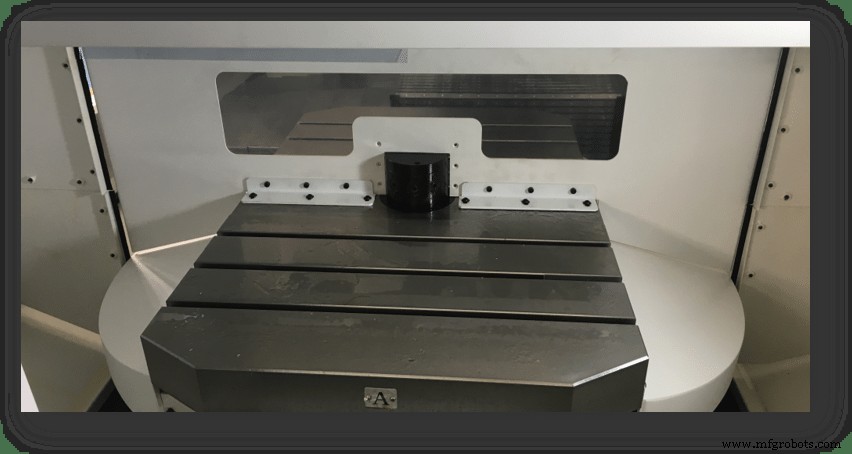
自动托盘交换系统类型
三类系统中,多数制造企业倾向采用自动托盘交换系统。
集成于CNC制造系统或机床的自动托盘交换器主要两类:
- 穿梭式托盘交换器
完成加工的托盘沿轨道离开机床内部,第二托盘随即推入。此系统较传统,托盘交换耗时较长。现多见于大型卧式加工中心。
华钦卧式加工中心AF16即采用此系统。
- 摆动式托盘交换器
成品托盘与毛坯托盘同时被提升,旋转180°放置于CNC分度/转台。同时首托盘移至装卸站。这种同步挂钩/解钩过程缩短交换时间、提效、换过更平顺。华钦卧式加工中心A600、H6、H8提供此系统。
摆动式托盘第二变体采用整体工作台,中心分割为两区。
一侧面向加工区承载待加工工件;对侧位于装卸站,完成成品与新毛坯切换。
此类系统通常部署于立式加工系统,如华钦立式加工中心VESTA-610D与攻牙中心HiT-360D。
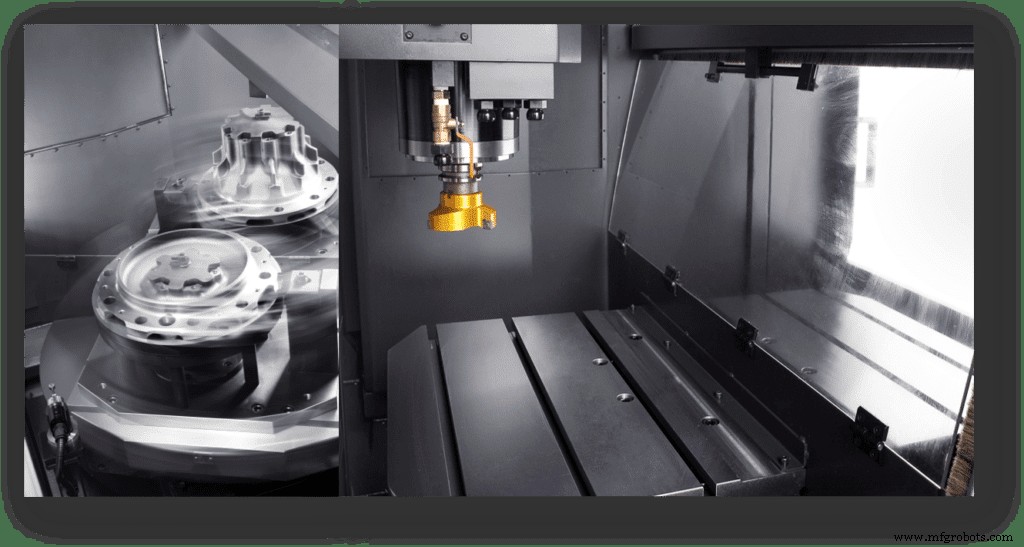
自动托盘交换器的收益
上述所有摆动式系统中,伺服电机或液压活塞提升工作台、旋转180°再降下。四定位点锁定旋转精度与位置。这极大提升加工工艺柔性与精度。
此外,自动托盘交换器还为CNC加工带来以下收益:
- 通过持续加工提升机床利用率。装夹可与机床运行并行,压缩非生产时间。
- 大幅提速换型,秒级完成。
- 简化托盘交换为CNC控制台一键或一指令。
- 增强单机多功能部署灵活性。可重复加工同款,或同托盘设定两款零件定义为OP10/OP20。
- 通过机床控制自动换托盘,减少操作员驱动流程。
- 支持机床更长时段无人运行(受单件循环时间限制)。
- 最小化人工干预,规避人为错误。
- 回收重复订单重复装夹损失时间。接到复单产线可快速开工。
- 采用“高混低量”制造模式。
- 提升机床ROI。
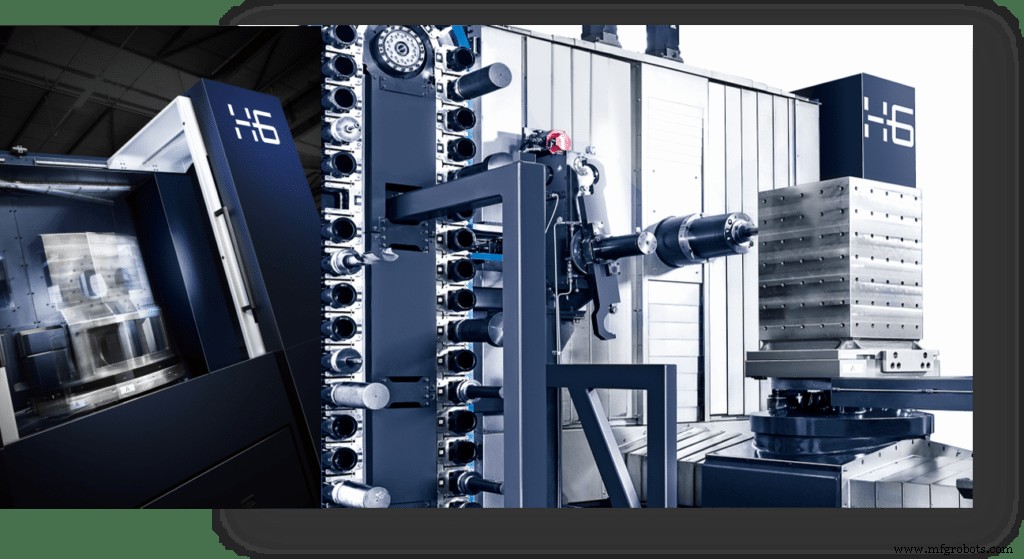
华钦内置自动托盘交换器的CNC机床
读完收益,投资具备此能力的CNC机床水到渠成。
华钦配备此类系统的CNC机床:
- VESTA-610D
- H6/H8
- A600
- AF-16
- HiT-360D
除此功能,全系华钦CNC机床以实心马氏体铸铁结构、滚柱导轨或实心矩形导轨支撑,具备卓越刚性。这实现材料快速稳定去除,机加工即达优异表面光洁度。
结语
当今竞争激烈的制造与工厂生产世界,优化机床、压缩非生产周期势在必行。
这适用于几乎所有领域:汽车、航天、通用零件制造、模具、电子工业。
考量自动托盘交换器优势,切换至能助您提升成本效益、驱动效率的CNC机床。
数控机床